Whatsapp
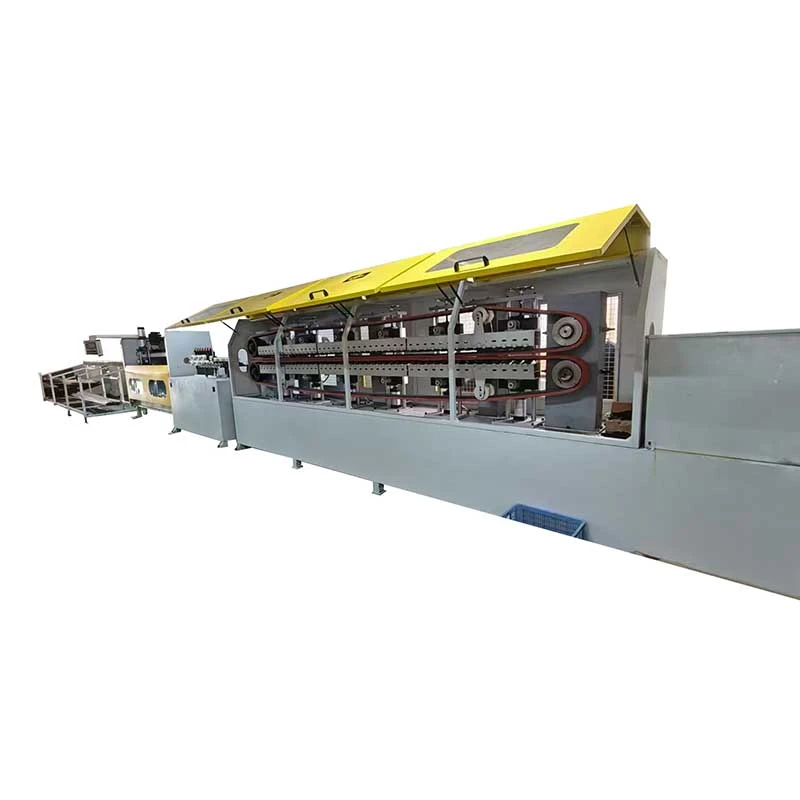
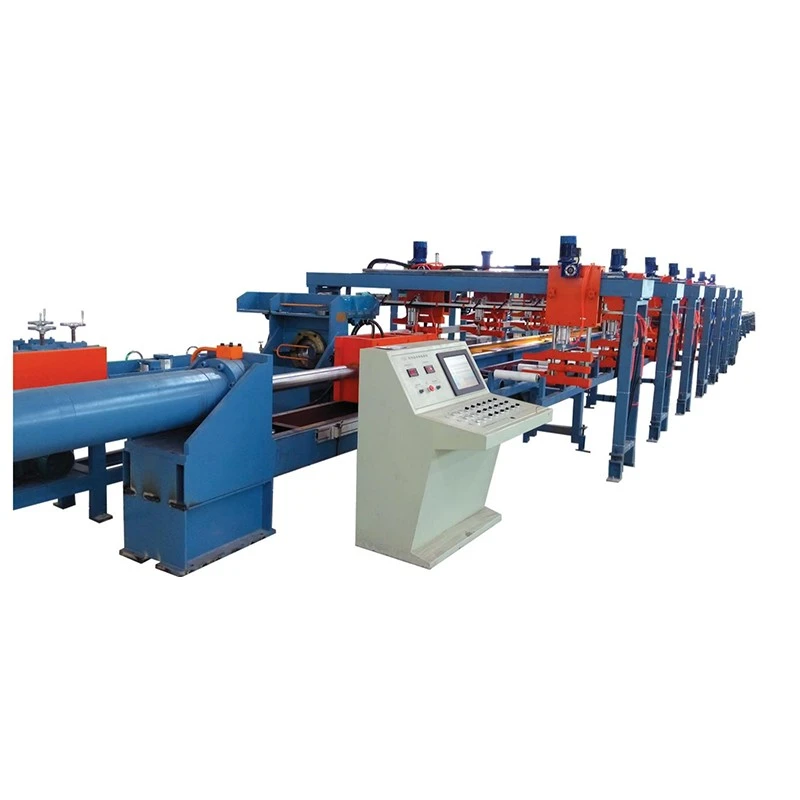
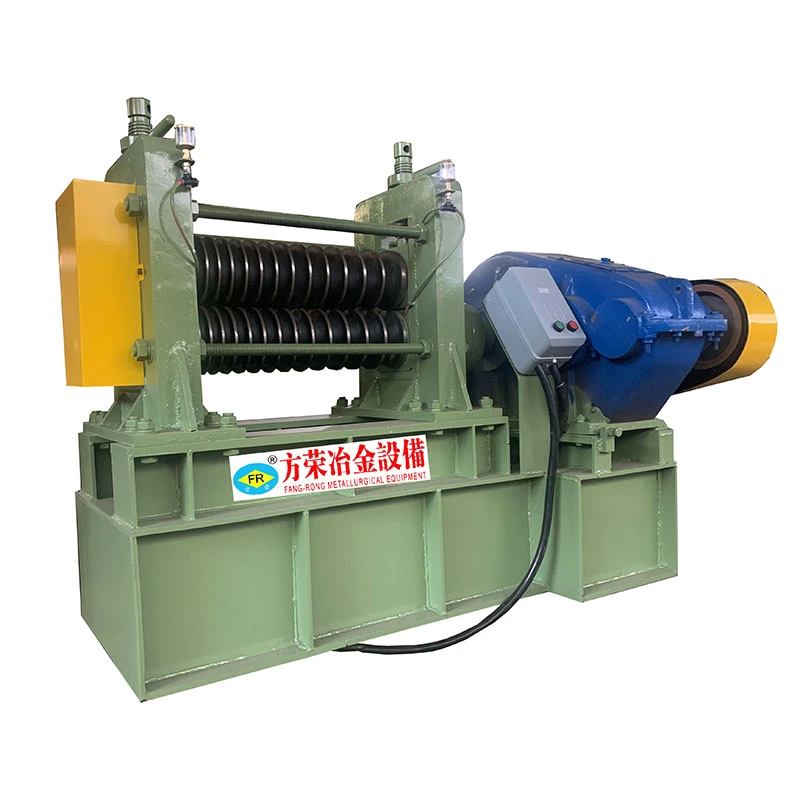
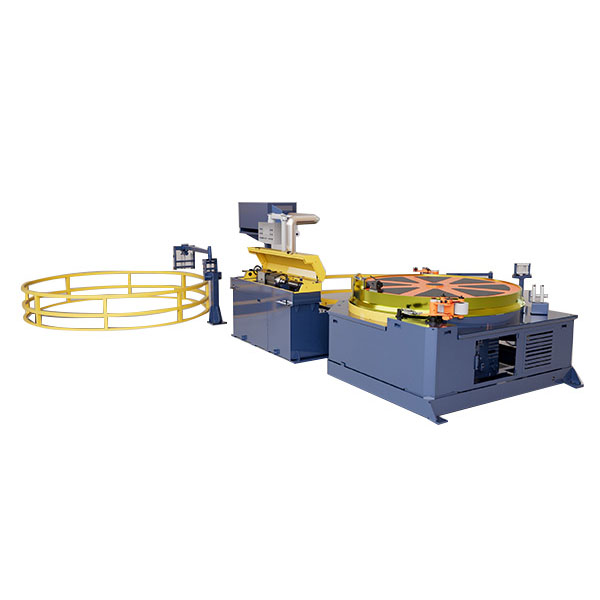
Siūlome platų tikslaus metalo apdirbimo įrangos asortimentą, įskaitant tiesinimo, šaltojo tempimo, smailinimo, nuožulnumo, pjovimo, sriegių valcavimo stakles ir tempimo štampus, pritaikytus vamzdžių, strypų ir vielos medžiagoms įvairiose pramonės šakose.
Piešimo štampai yra tikslaus formavimo įrankiai, naudojami metalinių vamzdžių, strypų, strypų ir vielų skerspjūviui sumažinti, tuo pačiu kontroliuojant galutinį skersmenį, profilį ir paviršiaus būklę. Užuot pašalinus medžiagą pjaunant, ruošinys ištraukiamas per mažesnę štampavimo angą, todėl susidaro kontroliuojama plastinė deformacija.
Volframo plieno štampai ir deimantiniai štampaiyra dvi pagrindinės šaltojo piešimo įrankių parinktys. Techniniu požiūriu dauguma gaminių, parduodamų kaip volframo plieno štampai, yra pagaminti iš cementuoto volframo karbido, o deimantiniuose štampelėse naudojamas natūralus deimantas, polikristalinis deimantas (PCD) arba deimantu dengtas substratas. Tinkamas pasirinkimas priklauso nuo ruošinio medžiagos, sumažinimo per eigą, tempimo greičio, tepimo, matmenų tolerancijos ir numatomos gamybos apimties.
Štampo anga nėra tik fiksuoto skersmens skylė. Jo vidinė geometrija lemia, kaip medžiaga patenka į štampą, redukuojama, liečiasi su guolio paviršiumi ir išeina iš įrankio. Nedidelis privažiavimo kampo, guolio ilgio arba baigtos angos pokytis gali turėti įtakos tempimo jėgai, paviršiaus apdailai, matmenų stabilumui ir štampų susidėvėjimui.
Tipiškame piešimo štampe yra kelios funkcinės zonos:
Tiksli geometrija turėtų būti parinkta pagal medžiagą, redukcijos koeficientą, ruošinio dydį, tepimo sistemą ir tempimo greitį, o ne nukopijuoti iš standartinio štampo, neatsižvelgiant į procesą.
Volframo karbido tempimo štampai gaminami iš cementuoto karbido, kurį paprastai sudaro volframo karbido dalelės, sujungtos su metaliniu rišikliu, pvz., kobaltu. Tokios markės kaip YG6 ir YG8 dažniausiai naudojamos karbido įrankiuose, nors tinkama klasė priklauso nuo tempimo medžiagos ir eksploatavimo sąlygų.
Karbidas suteikia praktinį kietumo, atsparumo dilimui, gniuždymo stiprumo ir gamybos sąnaudų derinį. Jis plačiai naudojamas bendrosios paskirties vamzdžių, strypų, strypų ir vielos tempimui, ypač kai procesas nepateisina didesnių deimantinio darbinio paviršiaus sąnaudų.
Tipiški karbido štampų pasirinkimo veiksniai yra šie:
Karbido markės neturėtų būti parenkamos vien pagal kietumą. Didėjant rišiklio kiekiui, gali pasikeisti kietumas ir nusidėvėjimas, todėl štampo rūšis turi atitikti faktinį apkrovos, medžiagos ir tempimo sąlygų derinį.
Deimantiniuose štampuose naudojama deimantų darbo zona, kur reikalingas labai didelis kietumas ir atsparumas dilimui. Priklausomai nuo naudojimo, darbinis elementas gali būti natūralus deimantas, PCD arba CVD deimantinė danga. Šios konstrukcijos yra ypač svarbios, kai štampų susidėvėjimas, matmenų poslinkis arba paviršiaus kokybė tampa pagrindine gamybos problema.
Palyginti su įprastu karbido įrankiu, deimantiniams štampams reikalingos didesnės pradinės investicijos į įrankius, todėl jų vertė turėtų būti vertinama atsižvelgiant į gamybos apimtį, leistiną matmenų pokytį, štampų keitimo dažnį ir traukiamo gaminio vertę.
Polikristalinis deimantas gaminamas iš deimantų dalelių, sujungtų į darbinį korpusą, paprastai paremtą cementuoto karbido pagrindu. Daugiakristalinė struktūra užtikrina atsparumo dilimui ir praktiško mechaninio stiprumo derinį.
PCD dažnai laikomas nuolatine gamyba, kai karbido susidėvėjimas tampa ribojančiu veiksniu. Jis gali būti naudojamas variui, aliuminiui, tam tikroms plieno ir lydinių vieloms ir kitiems procesams, kai tempimo sąlygos yra suderinamos su PCD rūšimi ir geometrija.
Natūralių deimantų štampai naudoja pasirinktą vieną deimantą kaip darbo elementą. Jie tradiciškai siejami su smulkiu ir tiksliu vielos tempimu, kai reikalingas labai lygus, tiksliai išbaigtas guolių paviršius.
Galimas akmens dydis ir geometrija gali apriboti natūralaus deimanto praktinį pritaikymą didesnėms angoms. Dėl šios priežasties natūralus deimantas dažniau svarstomas, kai galutinis produktas turi didelę vertę arba kai smulkūs matmenų ir paviršiaus reikalavimai pateisina įrankių sąnaudas.
CVD deimantiniuose štampuose naudojamas substratas, dažniausiai cementuotas karbidas, su deimantiniu sluoksniu, nusodintu ant darbinio paviršiaus cheminio garų nusodinimo būdu. Ši technologija leidžia formuoti deimantinį darbinį paviršių ant didesnio ar kitokios konstrukcijos pagrindo, o ne visiškai pasikliauti natūralaus deimantiniu elementu.
CVD deimantinės dangos buvo ištirtos piešimo reikmėms, nes deimantinis paviršius gali užtikrinti didelį atsparumą dilimui ir palankias tribologines savybes. Tačiau dangos sukibimas, pagrindo paruošimas, dangos storis, skylės geometrija ir galutinis poliravimas turi įtakos gatavam įrankiui, todėl CVD turėtų būti vertinamas pagal konkretų piešimo procesą, o ne traktuojamas kaip universalus karbido ar kitų deimantinių štampų pakaitalas.
Pasirinkimas tarpVolframo plieno štampai ir deimantiniai štampaireikėtų pradėti nuo gamybos problemos, o ne nuo pačios štampavimo medžiagos. Karbido štampas gali būti tinkamesnis variantas bendrosios paskirties braižymui, dažniems dydžio keitimams, bandomajai gamybai arba procesams, kuriuose svarbiausia yra įrankių kaina. Deimantiniai štampai tampa patrauklesni, kai atsparumas dilimui, matmenų stabilumas, paviršiaus reikalavimai arba ilgas gamybos laikotarpis pateisina papildomas investicijas į įrankius.
| Štampo tipas | Pagrindinės Charakteristikos | Tipiški svarstymai |
|---|---|---|
| Volframo karbidas | Kietas, atsparus dilimui, palyginti ekonomiškas | Bendrosios paskirties vamzdžių, strypų, strypų ir vielos tempimas |
| PCD | Didelis atsparumas dilimui ir matmenų stabilumas | Ilgi gamybos ciklai ir taikymas, kai karbido susidėvėjimas yra reikšmingas |
| Natūralus deimantas | Labai plonas, stabilus darbinis paviršius | Smulki viela ir taikymas, reikalaujantis didelių paviršiaus ir matmenų reikalavimų |
| CVD dengta deimantu | Deimantinis darbinis sluoksnis ant pagrindo | Naudojimas, kuriam reikalingas deimantinis paviršius su dengta štampo konstrukcija |
Nėra vienos štampavimo medžiagos, kuri būtų geriausia kiekvienai piešimo operacijai. Pavyzdžiui, deimantinio štampo parinkimas mažo tūrio procesui, dažnai keičiant skersmenį, gali nesuteikti reikšmingo gamybos pranašumo, o naudojant įprastą karbido štampą didelės apimties smulkios vielos aplikacijoje gali būti per didelis susidėvėjimas ir matmenų poslinkis.
Norint tiksliai suprojektuoti štampą, štampo tiekėjui reikia daugiau nei galutinio skersmens. Paprastai reikalinga ši proceso informacija:
| Parametras | Kodėl tai svarbu |
|---|---|
| Ruošinio medžiaga | Nustato deformacijos elgesį, matricos apkrovą, nusidėvėjimo mechanizmą ir tinkamą štampavimo medžiagą |
| Įeinantis dydis | Naudojamas reikiamam sumažinimui ir matricos atidarymui nustatyti |
| Baigtas dydis | Apibrėžiamas tikslinis guolio skersmuo ir matmenų tolerancija |
| Sumažėjimas už praėjimą | Tiesiogiai veikia tempimo jėgą, šilumos susidarymą ir štampo apkrovą |
| Piešimo greitis | Įtakoja trintį, temperatūrą, tepalo elgesį ir susidėvėjimą |
| Tepimas | Įtakoja trintį, paviršiaus apdailą, tempimo jėgą ir įrankio tarnavimo laiką |
| Reikalinga tolerancija | Nustato guolio konstrukcijos ir apdailos reikalavimus |
| Paviršiaus reikalavimas | Padeda nustatyti darbinio paviršiaus medžiagą ir poliravimo specifikacijas |
Esamoms gamybos linijoms, pateikiant dabartinį štampo brėžinį, susidėvėjusių štampų matmenis, ruošinių pavyzdžius ir tikrus piešimo parametrus, galima dar labiau pagerinti pakaitinio štampo konstrukcijos tikslumą.
Vamzdžio tempimui reikia kontroliuoti ir išorinį skersmenį, ir, priklausomai nuo proceso, vidinį skersmenį. Skirtingiems vamzdžių tempimo metodams gali būti naudojamas vienas štampas, fiksuotas kamštis, plūduriuojantis kamštis arba kiti vidiniai įrankiai. Todėl štampavimo geometrija turi būti suderinta su visu vamzdžio tempimo procesu, o ne pasirinkti tik pagal gatavą išorinį skersmenį.
Svarbūs veiksniai yra vamzdžio medžiaga, sienelės storis, įeinantis OD ir ID, sumažinimas per praėjimą, įtvaro arba kaiščio konfigūracija, tepalas ir reikalingas matmenų paklaidas.
Strypų ir strypų brėžimas paprastai apima vientisus skerspjūvius, todėl štampas kontroliuoja įeinančio skersmens arba profilio sumažinimą iki galutinio dydžio. Reikalinga štampavimo medžiaga priklauso nuo lydinio, kietumo, redukavimo grafiko, tempimo jėgos ir gamybos apimties.
Anglinio plieno, nerūdijančio plieno, vario, aliuminio ir specialių lydinių štampų geometrija turėtų būti sukurta atsižvelgiant į faktinę medžiagos elgseną. Štampas, skirtas minkštam spalvotųjų metalų lydiniui, neturėtų būti tiesiog nukopijuotas didesnio stiprumo plienui.
Vielos traukimo metu didesnis dėmesys skiriamas guolių kokybei, paviršiaus apdailai, matmenų nuoseklumui ir susidėvėjimui, nes nedideli matricos angos pokyčiai gali turėti įtakos gatavo vielos skersmeniui. Smulkios ir didelės apimties vielos gamybai kartu su įprastomis karbido štampomis gali būti naudojamos PCD, natūralių deimantų ir CVD deimantais dengtos konstrukcijos.
Daugkartinio praėjimo laido traukimo atveju štampų pasirinkimas taip pat turėtų būti įtrauktas į visą praėjimo tvarkaraštį. The reduction assigned to each die, incoming wire condition, lubrication, drawing speed, and cooling can influence the actual performance of the tooling.
Ne visose piešimo programose naudojami apvalūs gaminiai. Piešimo štampai gali būti skirti kvadratiniams, stačiakampiams, šešiakampiams, ovaliems, sektoriniams ir kitiems neapvaliems profiliams, kai tai leidžia formavimo procesas ir medžiaga.
Formos štampavimo konstrukcija reikalauja daugiau nei pakeisti galutinį atidarymo profilį. Kampo spindulys, sumažinimo pasiskirstymas, guolio ilgis, įėjimo geometrija, medžiagos srautas ir išlygiavimas – visa tai turi įtakos gatavam profiliui. Sudėtingų sekcijų štampų dizainas turėtų būti sukurtas atsižvelgiant į faktinius gaunamus ir baigtus matmenis, o ne vien tik vardinį formos pavadinimą.
Gamybos būdas priklauso nuo pasirinktos štampavimo medžiagos ir konstrukcijos. Įprastas procesas apima medžiagų parinkimą, ruošinių paruošimą, grubų apdirbimą, formavimą arba sukepinimą, jei reikia, tikslų šlifavimą, gręžimo apdailą, poliravimą, korpuso arba montavimo darbus ir galutinę patikrą.
Deimantais ir deimantais dengtų štampų atveju papildomas dėmesys reikalingas darbiniam elementui, pagrindo paruošimui, klijavimo arba dangos būklei, gręžimo geometrijai ir galutiniam paviršiaus apdorojimui.
Patikrinimo įrašai gali būti suderinti su štampų identifikavimo numeriu, kad būtų lengviau užsisakyti pakeitimą ir užtikrinti gamybos atsekamumą.
Paprastai štampų susidėvėjimas atsiranda palaipsniui darbo zonoje. Dažni požymiai yra gatavo skersmens padidėjimas, matmenų konsistencijos praradimas, traukiamo gaminio įbrėžimai, tempimo jėgos pokyčiai arba matomas guolio srities susidėvėjimas.
Kai šlifavimo konstrukcija leidžia peršlifuoti arba poliruoti, sprendimas turėtų būti pagrįstas likusia štampavimo geometrija ir reikiamu galutiniu dydžiu. Paprasčiausias susidėvėjusio štampo poliravimas neatkuriant tinkamos geometrijos gali neišspręsti matmenų ar paviršiaus problemų.
Tinkamas lygiavimas, švari gaunama medžiaga, efektyvus tepimas ir brėžinio parametrų kontrolė yra vienodai svarbūs. Net ir didelio atsparumo dilimui matrica gali būti per anksti pažeista, jei ruošinys patenka į štampą ne centre, jame yra nuosėdų ar užteršimo arba jis veikia netinkamomis tepimo sąlygomis.
Volframo plieno štampai ir deimantiniai štampaineturėtų būti lyginami tik pagal pirkimo kainą arba vardinį kietumą. Naudingesnis palyginimas yra tai, kaip kiekvienas štampas veikia pagal faktinį medžiagos, redukcijos, greičio, tepimo, tolerancijos ir gamybos apimties derinį.
Trumpam gamybos laikotarpiui karbidas gali užtikrinti pakankamą tarnavimo laiką be nereikalingų investicijų į įrankius. Nepertraukiamai gamybai, kai dėl dažno štampų keitimo atsiranda prastovos arba matmenų poslinkis, PCD arba kita deimantų pagrindu pagaminta konstrukcija gali būti ekonomiškesnė. Teisingas sprendimas priklauso nuo išmatuojamų gamybos sąlygų, o ne nuo bendro teiginio, kad viena medžiaga visada yra pranašesnė.
„FangRong“ turi daugiau nei 26 metų šaltojo tempimo įrangos ir procesų inžinerijos patirtį, kuri palaiko vamzdžių, strypų, strypų ir vielos tempimo programas. Piešimo štampai kuriami atsižvelgiant į piešimo procesą, įskaitant gaunamą medžiagą, mažinimo grafiką, gatavus matmenis ir mašinos sąlygas.
Mūsų dviejose gamyklose palaikomas šaltojo tempimo įrangos ir susijusių įrankių apdirbimas, surinkimas, bandymai ir techninis tobulinimas. Štampo specifikacijas galima sukurti pagal klientų brėžinius, esamus štampų pavyzdžius, ruošinio matmenis arba faktinius gamybos reikalavimus.
Jei taikymą sunku apibrėžti vien iš brėžinių, gamybos pavyzdžiai gali būti naudojami norint patikrinti štampų geometriją ir proceso reikalavimus prieš galutinę gamybą.
Mūsų gamybos darbo eiga apima inžinerinę peržiūrą, medžiagų patikrą, apdirbimą, tikslią apdailą, surinkimą, jei reikia, matmenų patikrą ir galutinę kokybės patikrą.
Kokybės kontrolė orientuota į matmenis ir darbinę geometriją, kurie tiesiogiai veikia piešimo našumą. Pritaikytų štampų galutinis patikrinimas prieš išsiunčiant suderinamas su patvirtintu brėžiniu arba techninėmis specifikacijomis.
„FangRong“ veikia pagal ISO 9001:2015 kokybės valdymo sistemą ir yra gavęs su CE ir SGS susijusius sertifikatus bei taikomų įrangos tikrinimo dokumentus. Bendrovė taip pat turi nacionalinius patentus, apimančius jos mašinas ir inžinerines technologijas.
Šie įrangos sertifikatai neturėtų būti interpretuojami kaip kiekvieno atskiro piešimo štampėlio sertifikavimas. Įrankių užsakymams svarbūs kokybės kriterijai yra medžiagos klasė, matmenų patikra, geometrija ir kliento specifiniai techniniai reikalavimai.
Piešimo štampai supakuojami pagal jų dydį, konstrukciją ir darbinio paviršiaus jautrumą. Tikslios darbo vietos transportavimo metu apsaugotos nuo smūgių, užteršimo ir drėgmės. Eksporto pakavimas gali būti organizuojamas individualiems štampams, įrankių rinkiniams arba kombinuotiems įrangos užsakymams.
Volframo karbidas suteikia praktinį kietumo, atsparumo dilimui, tvirtumo ir įrankių sąnaudų derinį daugeliui bendrųjų piešimo programų. Deimantiniai štampai paprastai pasižymi didesniu atsparumu dilimui ir į juos atsižvelgiama, kai gamybos apimtis, smulkus matmenų valdymas arba paviršiaus reikalavimai pateisina didesnes įrankių sąnaudas.
Variui ir aliuminiui gali būti naudojami ir karbido, ir deimantiniai štampai. Pasirinkimas priklauso nuo lydinio, kietumo, redukavimo, tempimo greičio, tepimo, galutinio paklaidos ir gamybos apimties. PCD ir kitos deimantinės konstrukcijos dažnai svarstomos, kai susidėvėjimas arba matmenų poslinkis tampa svarbia gamybos problema.
Taip. Piešimo štampai gali būti skirti kvadratiniams, stačiakampiams, šešiakampiams, ovaliems, sektoriams ir kitiems pasirinktiniams profiliams. Klientas turi pateikti gaunamą profilį, gatavą profilį, medžiagą, sumažinimo grafiką ir tolerancijos reikalavimus, kad būtų galima tinkamai sukurti štampų geometriją.
Pasirinkimas daugiausia priklauso nuo vielos dydžio, reikalingo paviršiaus ir matmenų, gamybos apimties ir įrankių biudžeto. Natūralus deimantas gali būti naudingas tiksliam naudojimui, o PCD siūlo skirtingą atsparumo dilimui, konstrukcijos lankstumo ir gamybos ekonomiškumo derinį. Prieš pasirenkant štampavimo tipą, reikia peržiūrėti tikrąjį pritaikymą.
Pateikite medžiagos klasę, gaunamus ir galutinius matmenis, toleranciją, sumažinimą per praėjimą, tempimo greitį, tepimo metodą, štampo tipą, jei žinoma, ir pritaikymą. Taip pat naudingas esamo štampo brėžinys arba pavyzdys, ypač keičiant susidėvėjusius įrankius.
Nėra fiksuoto naudojimo trukmės skaičiaus, kuris būtų taikomas kiekvienam štampui. Susidėvėjimas priklauso nuo ruošinio medžiagos, sumažinimo, greičio, tepimo, išlyginimo, įeinančio paviršiaus būklės, štampavimo medžiagos ir reikalingo matmenų paklaidos. Tikrasis susidėvėjimas turėtų būti stebimas pagal gatavo gaminio matmenis ir apžiūrint darbinį paviršių.
Kai kuriuos karbido ir deimantų pagrindu pagamintus štampus galima iš naujo šlifuoti arba poliruoti, atsižvelgiant į jų konstrukciją ir likusią darbo medžiagą. Atnaujinimo metu turi būti kontroliuojamas naujas skylės dydis ir geometrija; kitu atveju štampas gali ir toliau kelti matmenų ar paviršiaus problemų.
Taip. Štampo geometrija yra glaudžiai susijusi su piešimo procesu. Kai štampas tiekiamas kartu su šaltuoju tempimo stalu arba brėžimo linija, galime peržiūrėti ruošinio matmenis, mažinimo grafiką, tempimo jėgą, greitį, įrankių išdėstymą ir reikalingą galutinį paklaidą kaip vieną procesą, o ne traktuoti štampą kaip atskirą komponentą.
Adresas
NR.163, Shatongo kelias, Shabu 2-oji pramoninė zona, Dalang miestas, Dongguan miestas, Guangdong, Kinija
Tel
El. paštas