Whatsapp
Siūlome platų tikslaus metalo apdirbimo įrangos asortimentą, įskaitant tiesinimo, šaltojo tempimo, smailinimo, nuožulnumo, pjovimo, sriegių valcavimo stakles ir tempimo štampus, pritaikytus vamzdžių, strypų ir vielos medžiagoms įvairiose pramonės šakose.
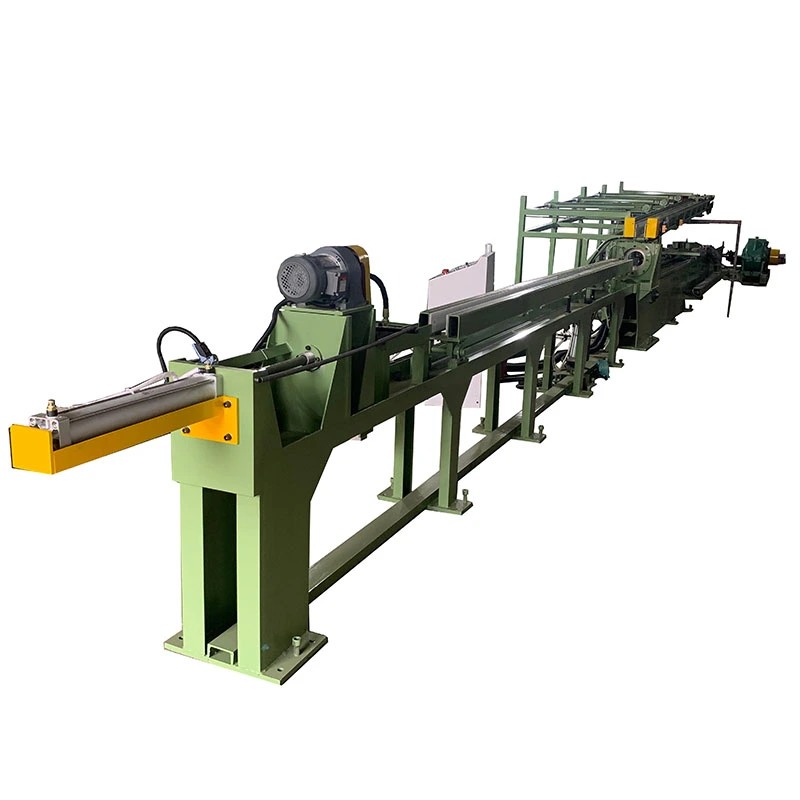
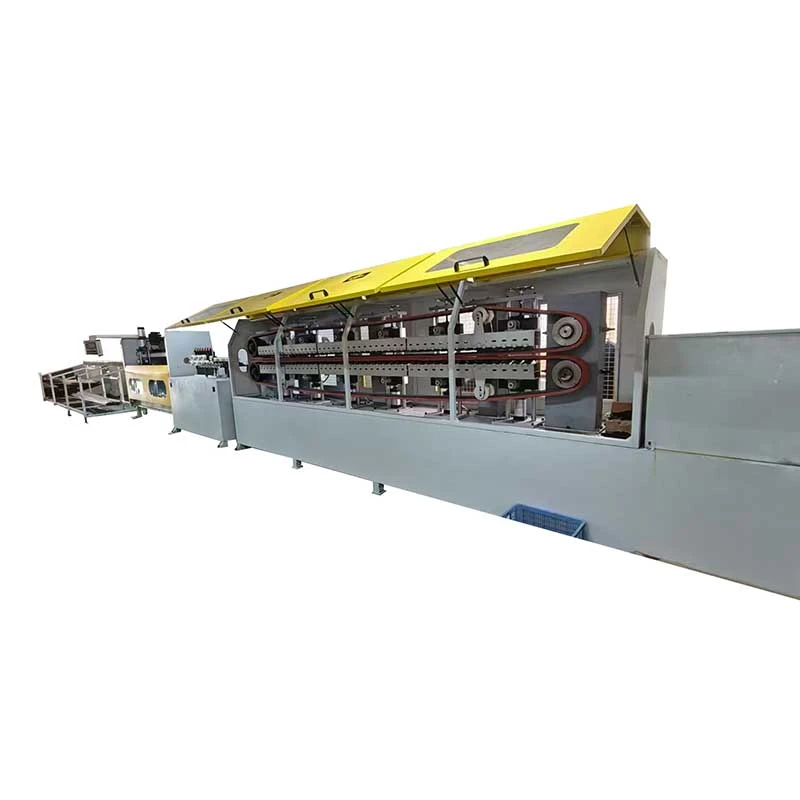
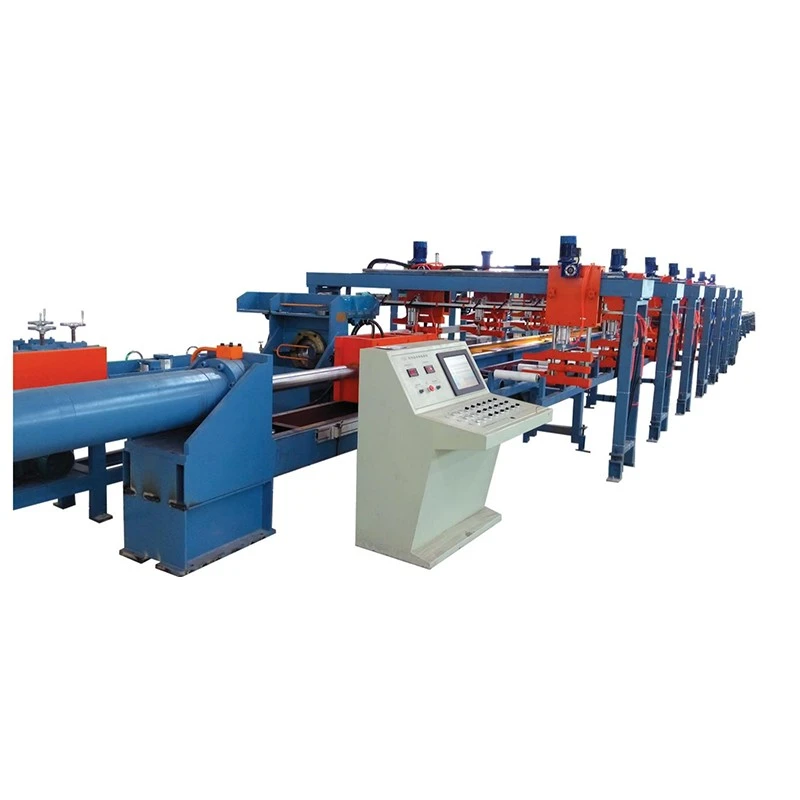
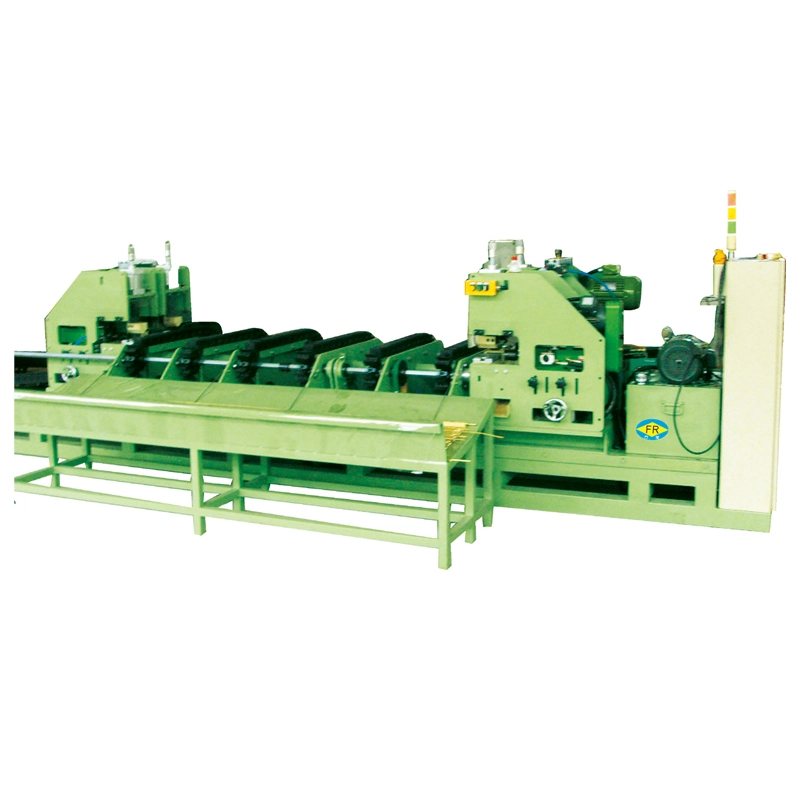
TheŠynų hidraulinė piešimo mašinaskirtas šaltam piešimuivarinės ir aliuminio šynos, pagerina matmenų tikslumą, paviršiaus apdailą ir kietumą. Traukimo jėgos svyruoja nuo10-100 tonų, su piešimo ilgiais6–12 mir greičiai2–12 m/min. Jis tvarko varines šynas iš40×2 mm iki 400×30 mm. Hidraulinės jėgos valdymas ir kintamas greitis užtikrina stabilų brėžinį su mažesniais paviršiaus defektais. Tinkaelektros paskirstymas, transformatoriai, skirstomieji įrenginiai ir elektros įranga.
TheŠynų hidraulinė piešimo mašina, taip pat vadinamas vario šynų tempimo stendu arba hidrauliniu šynų tempimo aparatu, skirtas šaltam vario ir aliuminio plokščių strypų tempimui po ekstruzijos ar liejimo. Hidraulinis cilindras traukia ruošinį per tikslią štampą, kad sumažintų plotį ir storį, pagerintų matmenų nuoseklumą, patobulintų paviršių ir padidintų stiprumą dirbant šaltai.
FangRong FR serija apimaFR-10T, FR-20T, FR-30T, FR-50T ir FR-100T, apimantis traukos jėgas nuo 10 iki 100 tonų. Priklausomai nuo modelio, mašina tvarko šynas iš15–400 mm pločio, 2–30 mm storio ir 6–12 m efektyvaus brėžinio ilgio. Jis daugiausia naudojamas varinėms ir aliuminio šynoms, skirtoms skirstomiesiems įrenginiams, paskirstymo įrangai, transformatoriams, elektros jungtims ir kitoms galios reikmėms.
Šynų hidraulinė traukimo mašina naudoja hidraulinį traukimo procesą. Faktinė štampavimo konstrukcija, sumažinimas per praėjimą ir traukimo jėga turėtų būti nustatomi pagal pradinę sekciją, tikslinę sekciją, medžiagos būklę ir reikiamas savybes, o ne vien tik šynos dydį.
1. Ruošinio pakrovimas
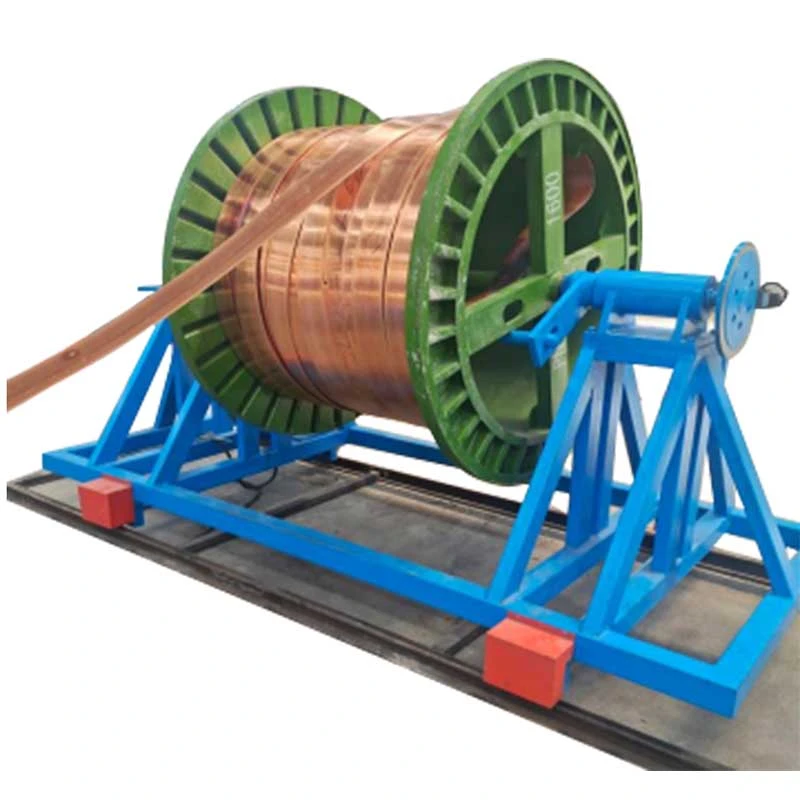
Ekstruzijos arba liejimo vario arba aliuminio šynos yra ant tiekimo stovo. Priekinis galas yra smailus arba sumažintas, kad jis galėtų patekti į piešimo štampą.
2. Mirties įėjimas
Paruoštas galas praeina per štampą, skirtą reikiamam galutiniam skerspjūviui. Nestandartinių šynų profilių atveju štampo laikiklį ir įrankius galima sukonfigūruoti taip, kad jie atitiktų sekciją.
3. Hidraulinis brėžinys
Hidraulinis cilindras valdoma jėga traukia šyną per štampą. Cilindro angos dydžiai visoje FR serijoje svyruoja nuonuo 125 iki 280 mm, su stūmoklio koto skersmenimis nuonuo 70 iki 140 mm.
4. Piešimo greičio valdymas
Piešimo greitis reguliuojamas nuo2–12 m/min. Mažesnis greitis gali būti pageidautinas dideliems sumažinimams, sudėtingoms atkarpoms arba proceso sąlygoms, kai reikia atidžiau valdyti, o stabilios gamybos linijos gali naudoti didesnį nustatymą, kai tai leidžia įrankiai ir tepimo sistema.
5. Grįžimo smūgis
Po piešimo eigos vežimėlis grįžta kitam ciklui iki 20 m/min mažesniuose modeliuose ir iki 15 m/min FR-100T.
6. Jei reikia, tiesinimas
Galima pridėti pasirenkamą tiesinimo įrenginį, kai tolesniam procesui reikia griežčiau valdyti lanką ar sukimą.
PLC gali valdyti piešimo ir grąžinimo sekas, o HMI leidžia operatoriams nustatyti ir stebėti veikimo parametrus, tokius kaip piešimo greitis ir eigos ilgis.
Laisvas matmenų nuokrypis po ekstruzijos
Vien tik ekstruzijos pagalba gali nepavykti užtikrinti tikslių elektrinių komponentų pločio ir storio tolerancijos. Brėžimas per kalibruotą štampą užtikrina kontroliuojamą skerspjūvio sumažinimą ir pagerina matmenų nuoseklumą išilgai strypo.
Paviršiaus defektai nuo ankstesnio proceso
Ant išspaustų paviršių gali būti žymių arba nelygumų, kurie tampa nepriimtini atviroms šynoms arba tiksliojo kontakto komponentams. Tinkamai parinkti piešimo įrankiai ir tepimas gali pagerinti baigtą paviršių.
Mažas kietumas arba nepakankamas stiprumas
Šaltasis piešimas įveda darbo grūdinimą. Tai gali padidinti kietumą ir atsparumą tempimui ir padėti šynai išlaikyti savo formą vėlesnio lenkimo, surinkimo ar vyniojimo metu. Tikslus mechaninių savybių pokytis priklauso nuo redukcijos ir medžiagos būklės.
Skerspjūvio variacija
Tikslus piešimo štampas valdo gatavą sekciją nuosekliau nei pasikliaujant vien išspaudimu, o tai svarbu, kai šynos turi atitikti fiksuotus tarpus, gnybtus, izoliatorius ar elektros mazgus.
Pakartotinės rankinio piešimo operacijos
Hidraulinis valdymas suteikia programuojamus traukimo ir grąžinimo ciklus, sumažinančius rankinį įsikišimą, palyginti su rankiniu būdu valdoma arba mechaniškai varoma įranga.
Tikslus skerspjūvio valdymas
Pagrindinė piešimo proceso vertė yra matmenų korekcija, o ne tiesiog traukos jėgos didinimas. Tai naudingiausia, kai ekstruzijos dalis yra artima reikiamam galutiniam dydžiui, bet nuolat neatitinka surinkimo ar elektros komponentų tolerancijos.
2-12 m/min reguliuojamas tempimo greitis
Kintamasis greitis leidžia operatoriui suderinti procesą su medžiaga, pjūvio geometrija, sumažinimu ir įrankių būkle. Maksimalus greitis automatiškai nėra geriausias gamybos nustatymas; Paviršiaus kokybė, štampavimo temperatūra ir tepimas taip pat turi įtakos naudojimo greičiui.
10-100 tonų tempimo jėga
Reikalingas tonažas priklauso nuo medžiagos stiprumo, sumažinimo, sąlyčio sąlygų ir pjūvio geometrijos. Platesnei šynai nebūtinai reikia tokios pat jėgos kaip siauresnei vienodo skerspjūvio ploto juostai, todėl modelio pasirinkimas turėtų būti pagrįstas faktiniu tempimo jėgos skaičiavimu.
6-12 m efektyvus brėžinio ilgis
Šis asortimentas apima daugybę tiesių šynų gamybos programų. Ilgesni potėpiai gali būti svarstomi, kai to reikalauja gatavo produkto ilgis arba gamybos išdėstymas.
Hidraulinės jėgos valdymas
Hidraulinė sistema užtikrina kontroliuojamą traukimo jėgą viso eigos metu. Tai ypač naudinga didelėms varinėms sekcijoms ir procesams, kai staigūs traukos jėgos pokyčiai gali turėti įtakos paviršiaus kokybei arba įrankių tarnavimo laikui.
PLC ir HMI valdymas
Programuojamas valdiklis gali valdyti piešimo eigą, grįžimo eigą ir ciklo seką. Tai naudinga pakartotinai gaminti, nes operatoriai gali dirbti su apibrėžtais proceso parametrais, o ne rankiniu būdu valdyti kiekvieną eigą.
Pasirenkamas tiesinimas ir linijų integravimas
Įrenginiams, kuriuose šynos apdorojamos keliomis pasroviui, tempimo mašina gali būti sukonfigūruota su padavimo, tiesinimo ar kita tvarkymo įranga, kad būtų sumažintas tarpinis apdorojimas.
Modelisio pasirinkimas turėtų prasidėti nuopradinis plotis ir storis, tikslinis plotis ir storis, vario arba aliuminio klasė, sumažinimas per praėjimą, reikalingas brėžinio ilgis ir numatoma gamybos produkcija. Tada vardinis tonažas turi būti patikrintas pagal apskaičiuotą tempimo jėgą.
| Modelis | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Traukos jėga (tonomis) | 10 | 20 | 30 | 50 | 100 |
| Šynos plotis (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Šynos storis (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Efektyvus brėžinio ilgis (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Cilindro angos skersmuo (mm) | 125 | 150 | 180 | 200 | 280 |
| Stūmoklio strypo skersmuo (mm) | 70 | 80 | 90 | 100 | 140 |
| Piešimo greitis (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Grįžimo greitis (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Pagrindinė variklio galia (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Sistemos slėgis (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Visi FR serijos modeliai pirmiausia skirti varinėms ir aliuminio šynoms. Priklausomai nuo gamybos linijos, galima atsižvelgti į pasirinktinius štampo laikiklius, ilgesnius tempimo žingsnius, specialius pločio / storio diapazonus, tiekimo sistemas ir tiesinimo įrangą.
Nesirinkite hidraulinio tempimo stendo tik pagal kataloge nurodytus maksimalius šynų matmenis. Norėdami gauti inžinerinę rekomendaciją, pateikitemedžiagos klasė, pradinė sekcija, baigta dalis, piešimo ilgis, važiavimų skaičius ir tikslinė produkcija. Šie parametrai leidžia įvertinti reikiamą tempimo jėgą ir tinkamą mažinimo grafiką prieš nustatant mašiną.
Jei reikiama tempimo jėga yra daug mažesnė, šynų hidraulinė traukimo mašina, kurios tonažas yra per didelis, gali padidinti įrangos kainą, nepagerinant proceso. Ir atvirkščiai, nuolat dirbant su mašinos jėgos riba, paliekama mažiau galimybių keisti medžiagų būklę, tepimą ar įrankius. Todėl tinkamas darbo diapazonas turėtų būti nustatomas atsižvelgiant į faktinį procesą, o ne tik pagal kiekį tonomis.
Skirstomiesiems įrenginiams, skirstomiesiems skydams ir magistralių kanalams skirtos varinės šynos reikalauja vienodo pločio ir storio, nes baigta sekcija turi atitikti izoliacines sistemas, gnybtus ir mechanines atramas. Apskaičiavus jėgą, galima naudoti FR-30T–FR-50T klasės mašiną vidutinio skerspjūvio reikmėms.
Tipinė gamybos problema:ekstruzinis strypas pagal matmenis yra arti tikslo, tačiau prieš surinkimą jį reikia papildomai apdirbti. Piešimas gali priartinti pjūvį prie nurodytų matmenų ir pagerinti paviršiaus nuoseklumą.
Plokšti variniai laidininkai, naudojami transformatorių sąrankose, gali reikalauti kontroliuojamų matmenų ir tinkamų mechaninių savybių formuojant arba apvija. Šaltasis piešimas gali sustiprinti darbą, be matmenų sumažinimo.
Tipinė gamybos problema:per minkštas arba nenuoseklus laidininkas apvijos metu gali deformuotis. Brėžimo grafikas gali būti pasirinktas taip, kad būtų pasiekta reikiama galutinė pjūvio dalis ir medžiagos būklė prieš apvijos operaciją.
Mažos varinės dalys, naudojamos gnybtams, jungtims ir įžeminimo komponentams, turi vienodus skerspjūvio matmenis, nes skirtumai gali turėti įtakos surinkimo tinkamumui ir elektriniam kontaktui.
Tipinė gamybos problema:strypo storio kitimas sukuria nenuoseklų apdirbimo ribą arba surinkimo tinkamumą. Kalibruotas piešimo štampas suteikia pakartojamą paskutinę sekciją.
Dideli variniai laidininkai ir elektrodų šynos, naudojamos elektrolizėje ir kitose didelės srovės sistemose, reikalauja didelės skerspjūvio talpos. TheFR-100Tsuteikia iki 100 tonų vardinę tempimo jėgą ir palaiko iki 400 mm pločio ir 30 mm storio šynas nurodytame modelių diapazone.
Varinės šynos naudojamos saulės inverterių spintelėse, energijos kaupimo sistemose ir galios konvertavimo įrangoje. Brėžinys yra naudingas, kai laidininkas turi atitikti kontroliuojamus matmenis prieš perforuojant, lenkiant, dengiant arba baigiant surinkti.
Plokštieji variniai laidininkai naudojami akumuliatorių sistemose, didelės srovės jungtyse ir maitinimo paskirstymo mazguose. Šioms reikmėms svarbu matmenų nuoseklumas, nes po ištraukimo šynos dažnai praeina lenkimą, izoliaciją, perforavimą arba gnybtų surinkimą.
Hidraulinių tempimo stendų inžinerija nuo 1998 m
FangRong užsiima šaltojo tempimo įrangos gamyba nuo 1998 m. Jos inžinerinė patirtis apima hidraulinius tempimo stalus, štampų projektavimą, tempimo jėgos skaičiavimą, mažinimo grafikus ir spalvotųjų ir kitų metalų gaminių procesų automatizavimą.
Dvi gamybos patalpos
„FangRong“ turi gamybos įrenginius Dongguane ir Jangdziange. Dviejų vietų gamybos susitarimas suteikia papildomų gamybos pajėgumų standartinei ir pritaikytai piešimo įrangai.
Tarptautinės instaliacijos
FangRong įranga buvo tiekiama klientams daugiau nei 70 šalių ir naudojama vario, aliuminio, plieno, nerūdijančio plieno ir kitose metalo apdirbimo srityse.
Konkretaus proceso inžinerija
Šynų projektui svarbus inžinerinis darbas neapsiriboja hidraulinio cilindro parinkimu. FangRong gali padėti atlikti tempimo jėgos skaičiavimus, štampų konfigūraciją, mažinimo grafikus, hidraulinius parametrus, išdėstymo brėžinius ir pasirenkamą automatizavimą, pagrįstą faktiniais kliento šynų matmenimis.
Gamyklinis priėmimo bandymas
Prieš išsiunčiant mašinos gali veikti tuščiąja eiga, o po to atliekami vardinės apkrovos bandymai. Jei yra klientų pavyzdžiai, prieš pristatymą galima patikrinti traukimo veikimą, hidraulinį stabilumą, mašinos judėjimą ir gatavo produkto reikalavimus, naudojant tikrą medžiagą.
1. Užsakymo inžinerija— Prieš gamybą peržiūrimi šynų matmenys, medžiaga, tempimo jėga, štampų konfigūracija, hidrauliniai parametrai ir automatikos reikalavimai.
2. Komponentų patikrinimas— Pagrindinės sudedamosios dalys, įskaitant cilindrų vamzdžius, stūmoklių strypus, sandariklius ir konstrukcinį plieną, yra tikrinami prieš surinkimą.
3. Tikslus apdirbimas— Cilindrų kiaurymės, stūmoklių strypai ir kreipiamosios dalys yra apdirbamos ir apdirbamos pagal reikiamus matmenų nuokrypius.
4. Hidraulinis mazgas— Surenkami hidrauliniai jėgos agregatai, vožtuvai, vamzdynai ir valdymo komponentai ir tikrinamas slėgio stabilumas bei nuotėkis.
5. Mechaninis derinimas— Pagrindinis cilindras, tempimo vežimėlis ir kreiptuvo sistema yra surinkti ir išlyginti, kad būtų išlaikytas stabilus judėjimas tempimo metu.
6. Elektros ir PLC integravimas— Valdymo sistema suprogramuota pagal mašinos konfigūraciją ir reikiamą tempimo ciklą.
7. Apkrovos testavimas— Mašinos veikimas tikrinamas esant nustatytoms apkrovos sąlygoms, o klientas atlieka medžiagų bandymus, kai pateikiami pavyzdžiai.
8. Galutinė apžiūra— Prieš išsiunčiant tikrinamas hidraulinis slėgis, judėjimas, elektrinės funkcijos, saugos įtaisai, matmenys ir bendra mašinos būklė.
9. Eksporto pakuotė— Prieš pakraunant komponentai yra apsaugoti nuo drėgmės, korozijos ir transportavimo pažeidimų.
ISO 9001:2015— Kokybės valdymo sistema, apimanti atitinkamą projektavimo, gamybos, įrengimo ir aptarnavimo veiklą. Pažyma Nr.UQ231211R1.
CE— Standartinės mašinos konfigūracijos gali būti pateiktos kartu su CE atitikties dokumentais, atitinkančiais taikomus mašinų saugos reikalavimus. Tiksli deklaracija ir saugos konfigūracija turėtų būti patvirtinta užsakytos mašinos ir paskirties rinkoje.
SGS patikrinimas— Klientams, kuriems prieš išsiuntimą reikalingas nepriklausomas patikrinimas, gali būti surengtas trečiosios šalies patikrinimas.
Patentai— FangRong praneša apie 32 išradimų patentus ir daugiau nei 100 naudingųjų modelių patentų, įskaitant patentus, susijusius su piešimo įrangos komponentais ir įrankių sistemomis.
Mašina paruošta eksportuoti su apsauga nuo korozijos, apsauga nuo drėgmės ir tinkama pagrindinių komponentų medinė pakuotė. Dideli hidrauliniai ir mechaniniai mazgai gali būti siunčiami atskirai, atsižvelgiant į konteinerių pakrovimo ir įrengimo vietos reikalavimus.
Pateikiant pasiūlymą, galutinis pristatymo būdas, pakavimo konfigūracija, išvykimo uostas ir „Incoterm“ turi būti patvirtinti pagal paskirties vietą, mašinos matmenis ir užsakymo konfigūraciją.
Standartinė programa yravarinės ir aliuminio šynos. Vario lydiniai, aliuminio lydiniai ir kitos spalvotosios medžiagos taip pat gali būti svarstomos, kai tinkama medžiagų būklė, tempimo jėga ir įrankiai. Medžiagos klasė turėtų būti nurodyta prieš pasirenkant modelį.
Nurodytas modelių asortimentas apima pločius nuonuo 15 iki 400 mmir storiai nuonuo 2 iki 30 mm, tikslus diapazonas, priklausomai nuo modelio. FR-100T dengia 30-400 mm pločio ir 3-30 mm storio.
Nėra vienos sumažinimo vertės, kuri būtų taikoma kiekvienai varinei arba aliuminio šynai. Praktinis sumažinimas priklauso nuo medžiagos rūšies ir būklės, pradinės ir paskutinės sekcijos, štampų geometrijos, tepimo ir reikalingų mechaninių savybių. Norint padidinti bendrą sumažinimą, gali prireikti kelių tempimo ėjimų ir tarpinio atkaitinimo.
Taip. Šalta deformacija paprastai padidina kietumą ir stiprumą dėl darbo grūdinimo. Pokyčio laipsnis priklauso nuo redukcijos ir pradinės medžiagos būklės. Jei reikalingas tam tikras tempiamasis stipris, kietumas arba pailgėjimas, brėžimo grafikas turėtų būti sudarytas atsižvelgiant į tikslines mechanines savybes.
Piešimas gali žymiai pagerinti paviršiaus būklę, tačiau galutinis rezultatas taip pat priklauso nuo gaunamo paviršiaus, štampų kokybės, štampų geometrijos ir tepimo. Piešimo mašina negali pašalinti gilių defektų, kurie jau yra žemiau pradinio paviršiaus.
Palyginkite reikiamą tempimo jėgą, o ne rinkitės tik pagal galutinį šynos plotį. Pateikite pradinius ir tikslinius matmenis, medžiagos klasę ir mažinimo grafiką. FangRong gali apskaičiuoti numatomą tempimo jėgą ir rekomenduoti tinkamą modelį.
Ne2-12 m/mindiapazonas yra reguliuojamas veikimo diapazonas, o ne privalomas gamybos greitis. Tinkamas nustatymas priklauso nuo sekcijos geometrijos, redukcijos, medžiagos, tepimo, štampo būklės ir reikalingos paviršiaus kokybės. Didesnis greitis naudingas tik tada, kai visas procesas gali išlaikyti stabilias piešimo sąlygas.
Taip. Galima integruoti pasirenkamą tiesinimo įrenginį, kai baigtoje šynoje reikia papildomai valdyti lanką arba sukimą. Pagal gamybos išdėstymą taip pat galima atsižvelgti į šėrimo ir kitą krovimo įrangą.
Į standartinę mašinos konfigūraciją įeina hidraulinė tempimo sistema, pagrindinis cilindras, tempimo vežimėlis, štampų laikiklis, hidraulinis maitinimo blokas ir PLC/HMI valdymo sistema. Konkretaus dydžio šynų įrankius reikia patvirtinti atskirai, nes štampų matmenys priklauso nuo kliento pradinės ir baigtos sekcijų.
Pateikitemedžiagos klasė, pradinis plotis ir storis, baigtas plotis ir storis, reikalingas brėžinio ilgis, važiavimų skaičius, tikslinė galia ir galimas gamyklos maitinimo šaltinis. Brėžinys arba skerspjūvio schema taip pat naudinga nestandartiniams profiliams.
FR serijoje naudojamas efektyvus piešimo ilgis6-12 metrų. Ilgesni arba konkrečios paskirties brėžinių ilgiai gali būti įvertinti inžinerinio projektavimo metu.
Standartiniams modeliams paprastai reikia maždaug30-60 dienų, o didesniems arba pritaikytiems aparatams gali prireikti60-90 dienų. Patvirtintas pristatymo laikas turėtų būti nurodytas citatoje, nes įrankiai, automatika, mašinos dydis ir gamyklos darbo krūvis gali turėti įtakos gamybos laikui. Greitas pristatymas turėtų būti patvirtinamas kiekvienu konkrečiu atveju, o ne tikimasi.
Standartinis komercinis susitarimas yra30% užstatas patvirtinus užsakymą ir 70% prieš išsiunčiant po gamyklos priėmimo bandymo. Galima aptarti alternatyvias sąlygas konkretiems projektams.
Standartinis garantinis laikotarpis yra12 mėnesių nuo paleidimo. Garantijos galiojimas ir išimtys turi būti patvirtinti galutinėje pardavimo sutartyje.
Taip. „FangRong“ teikia montavimo priežiūrą, palaikymą ir operatorių mokymus. Mokymai vietoje paprastai apima mašinos valdymą, štampų keitimą, įprastinę priežiūrą ir pagrindinę gedimų diagnostiką. Prieš montuojant gali būti pateikti pamatų brėžiniai ir inkaro-varžtų išdėstymai.
Taip. Jei įmanoma, klientų pavyzdžiai gali būti naudojami gamykliniams bandymams. Tai ypač naudinga, kai šynų sekcija yra didelė, nestandartinė arba kai klientas turi specifinių matmenų, paviršiaus ar mechaninių savybių reikalavimų.
CE dokumentai gali būti pateikti atitinkamoms standartinėms mašinos konfigūracijoms. Kadangi mašinos atitiktis priklauso nuo faktinės mašinos konfigūracijos ir paskirties rinkos, prieš užsakant turi būti patvirtinta atitinkama deklaracija, saugos įtaisai ir dokumentai.
Taip. Pateikite vario arba aliuminio rūšį, pradinę sekciją, tikslinę sekciją ir reikalingą procesą. „FangRong“ gali naudoti šiuos parametrus, kad įvertintų tempimo jėgą, pasirinktų tinkamą FR serijos modelį ir rekomenduotų tinkamą sumažinimo ir įrankių konfigūraciją.
Adresas
NR.163, Shatongo kelias, Shabu 2-oji pramoninė zona, Dalang miestas, Dongguan miestas, Guangdong, Kinija
Tel
El. paštas