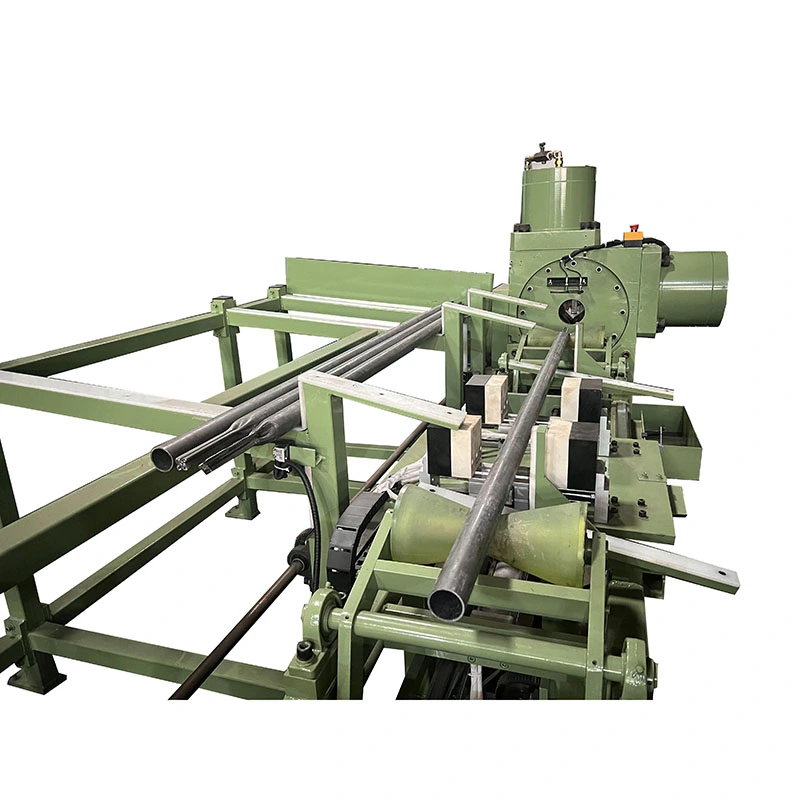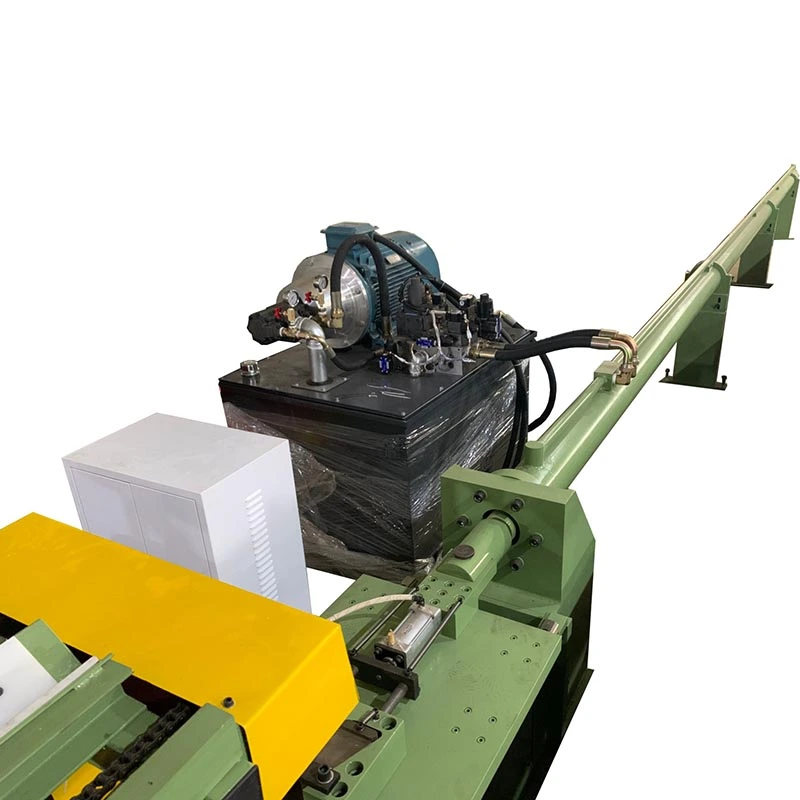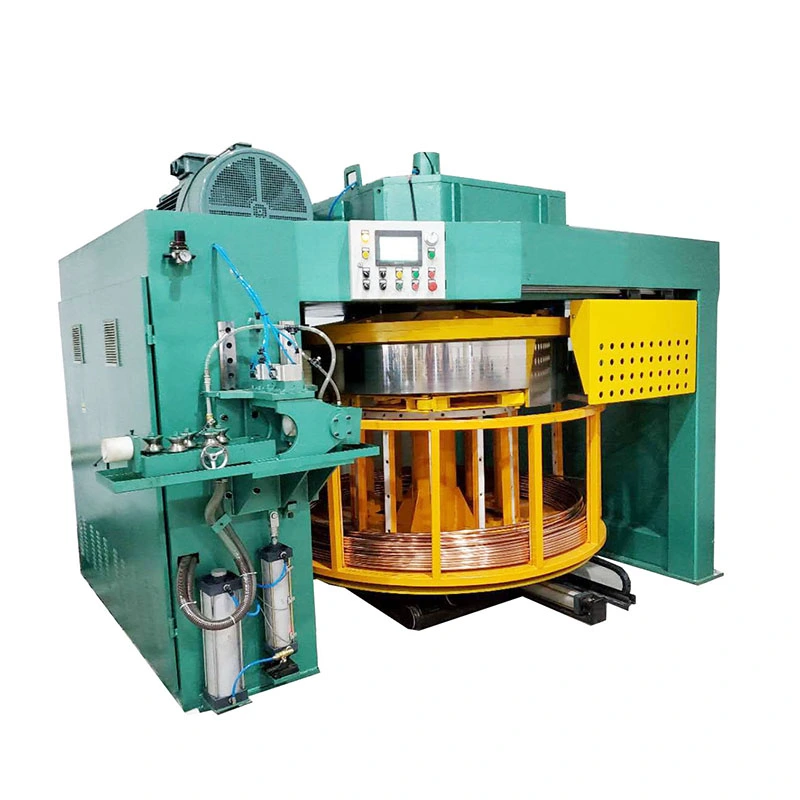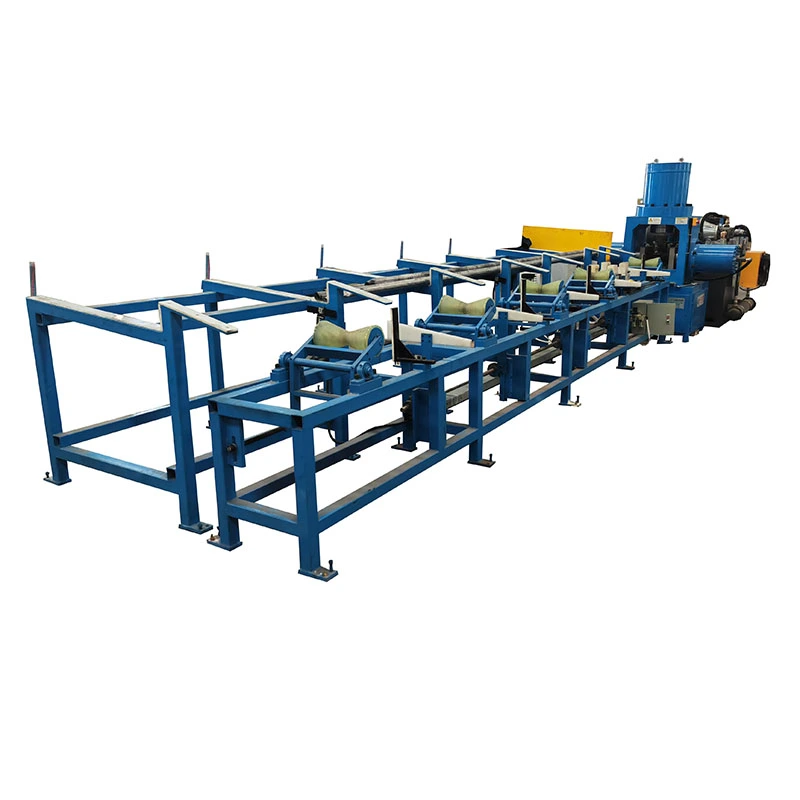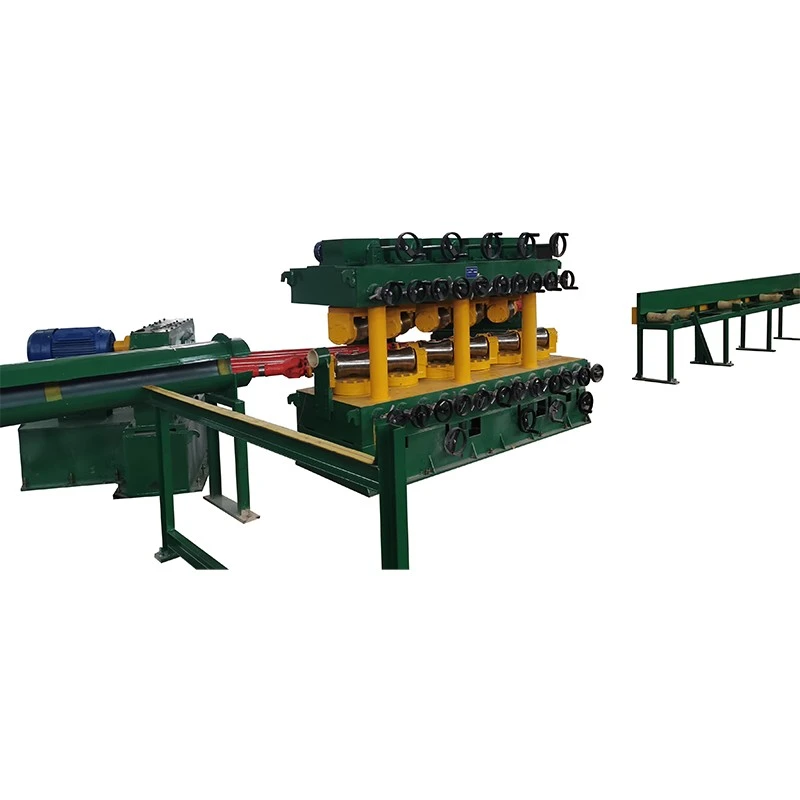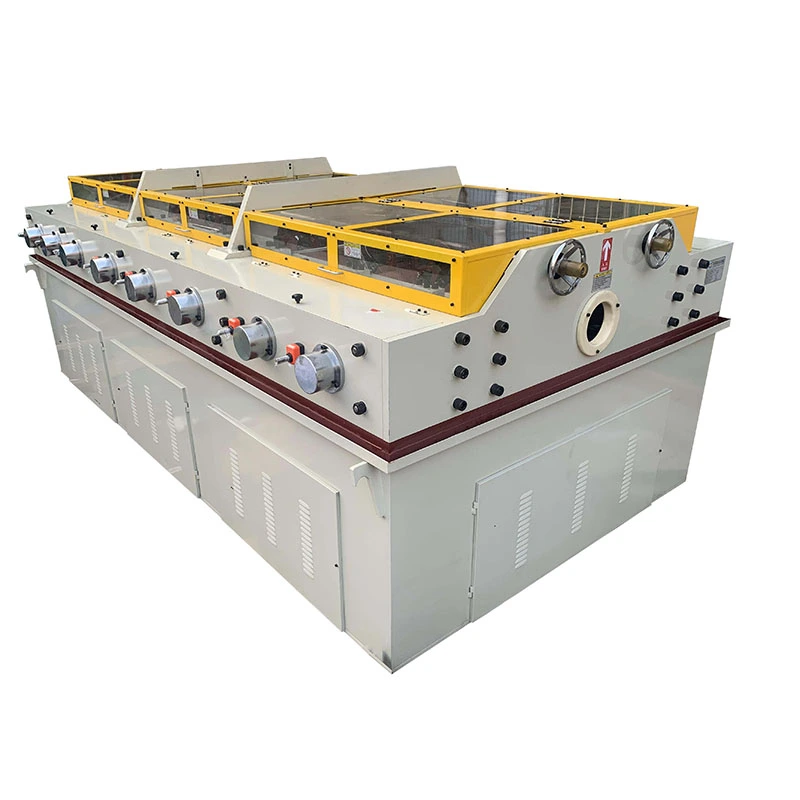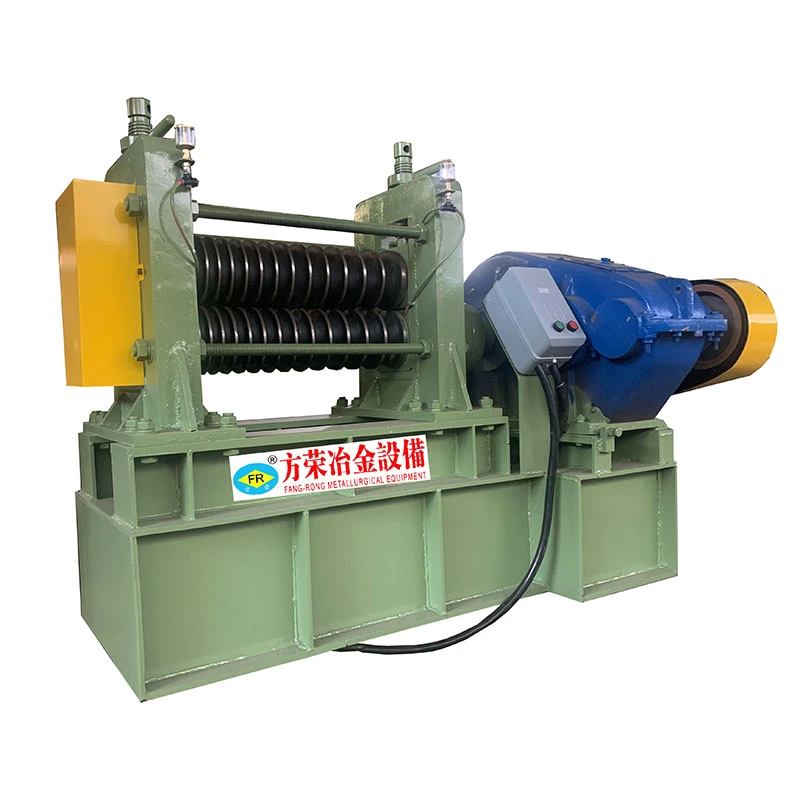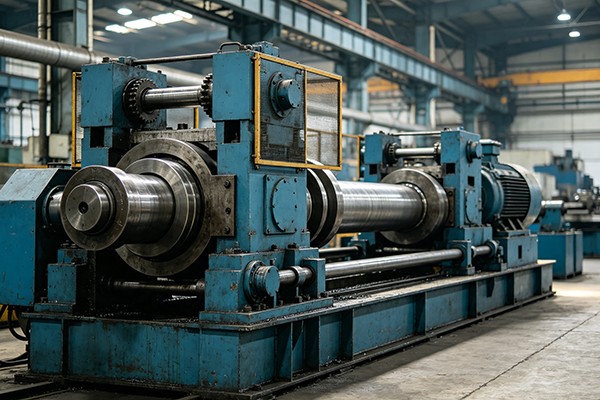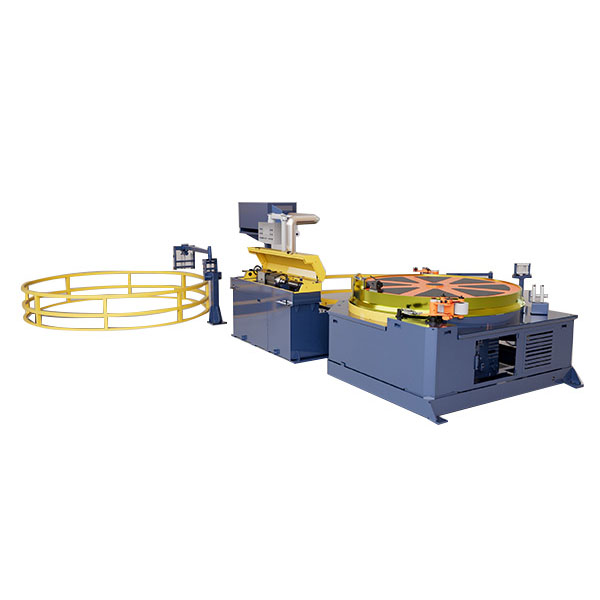


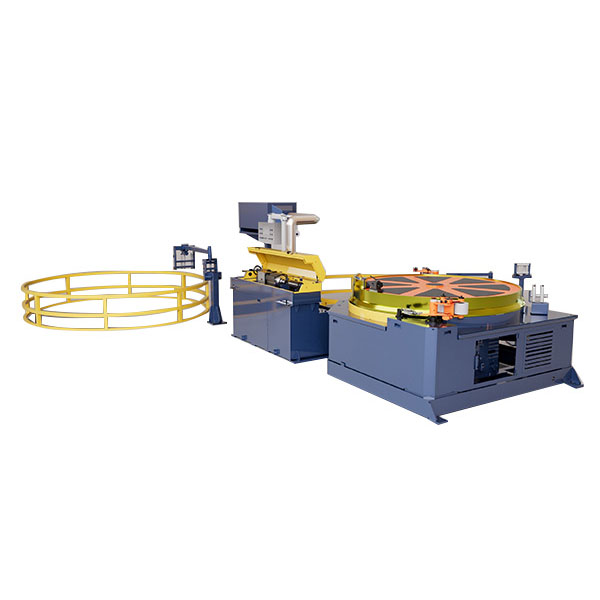
FangRongsuteikiaVamzdžio vidinio sriegio formavimo mašinaištisiniam vidiniam sriegiui ir spiraliniam grioveliui formuoti variniuose, nerūdijančiojo plieno, žalvario ir aliuminio vamzdžiuose. Su FR-8 ir FR-12 konfigūracijomis, apimančiomis 5–15 mm vamzdžių skersmenį ir iki 60 m/min tempimo greitį, įranga skirta efektyviam vamzdžių apdorojimui ŠVOK, šaldymo, lanksčiųjų žarnų ir tiksliųjų vamzdžių gamyboje.
Vidinių sriegių ir griovelių formavimas yra svarbus procesas gamintojams, gaminantiems aukštos kokybės metalinius vamzdžius, lanksčius vamzdžius, šilumokaičio vamzdžius ir specializuotus skysčių perdavimo komponentus. Skirtingai nuo nepertraukiamo apdirbimo operacijų, nuolatinio formavimo sistema gali sujungti vamzdžių padavimą, vidinio profilio formavimą, kontroliuojamą tempimą ir automatinį suvyniojimą vienoje gamybos sekoje. Tai padeda sumažinti pakartotinį tvarkymą, išlaikant stabilų vamzdžio judėjimą ir vienodas formavimo sąlygas.
„FangRong“ vamzdžių vidinio sriegio formavimo mašina yra FR-8 ir FR-12 konfigūracijų. FR-8 modelis palaiko 5–10 mm skersmens vamzdžius, kurių tempimo greitis yra 15–30 m/min, o FR-12 – 8–15 mm vamzdžius 40–60 m/min. Galutinė konfigūracija gali būti suderinta su vamzdžio medžiaga, sienelės storiu, vidiniu profiliu, žingsniu, gamybos greičiu ir ritės skersmeniu.
Turinys
- Kaip veikia vamzdžio vidinio sriegio formavimo mašina?
- Kokios yra pagrindinės nuolatinio vidinio sriegio formavimo ypatybės?
- Kokios yra pagrindinės mašinos specifikacijos?
- Kaip gamintojai turėtų pasirinkti tinkamą mašiną?
- Kur ši mašina naudojama?
- Kokias gamybos problemas ji gali išspręsti?
- Kaip „FangRong“ kreipiasi į mašinų gamybą?
- Dažnai užduodami klausimai
- Kaip galite pradėti savo vamzdžių apdorojimo projektą?
Kaip veikia vamzdžio vidinio sriegio formavimo mašina?
Vamzdžio vidinio sriegio formavimo mašina sukurta nuolatiniam vamzdžio judėjimui. Užuot apdoroję atskiras vamzdžio dalis atskirai, vamzdis patenka į padavimo sistemą ir nuolat juda per vidinę formavimo sekciją. Valdomas formavimo įrankis sukuria reikiamą sraigtinį sriegį arba griovelį vidiniame paviršiuje, o traukos sistema palaiko stabilų judėjimą.
1. Kontroliuojamas vamzdelio padavimas
Tiekimo sekcija kontroliuojamu greičiu nukreipia vamzdelį link formavimo srities. Tikslus išlygiavimas yra svarbus, nes per didelis nuokrypis gali turėti įtakos formavimo gyliui, žingsnio nuoseklumui ir galutiniam vidiniam profiliui.
2. Vidinio profilio formavimas
Formavimo sistema sukuria vidinį spiralinį profilį kontroliuojant deformaciją, o ne pasikliaujant įprastu medžiagos pašalinimo pjovimu. Šis metodas ypač tinka nuolatinei gamybai, kai svarbu stabilus žingsnis ir pakartojama vidinė geometrija.
3. Piešimas ir trauka
Įėjus į formavimo sekciją, vamzdis nuolat traukiamas per mašiną. Tempimo jėgą ir darbo greitį galima reguliuoti pagal vamzdžio medžiagą ir matmenis, padedant išlaikyti stabilias gamybos sąlygas.
4. Automatinis suvyniojimas
Suformavus vidinį profilį, gatavą vamzdelį galima automatiškai suvynioti į ritę. Tai sumažina tarpinį rankinį apdorojimą ir palengvina procesą prijungti prie vamzdžių apdorojimo įrangos.
Kokios yra pagrindinės nuolatinio vidinio sriegio formavimo ypatybės?
Vamzdžių gamintojams mašinos našumą lemia ne tik formavimo galimybės. Nepertraukiamai gamybai taip pat reikia suderintų padavimo, traukos, įrankių ir apvijų sistemų.
- Nuolatinis apdorojimas:Vamzdžių formavimas, tempimas ir vyniojimas gali veikti kaip sujungtas gamybos procesas.
- Vidinis spiralės formavimas:Formavimo sistema sukuria vidinius sriegius arba griovelius išilgai vamzdžio ilgio.
- Multiple material compatibility:Galima sukurti vario, nerūdijančio plieno, žalvario, aliuminio ir kitų tinkamų metalinių vamzdžių konfigūraciją.
- Reguliuojami gamybos parametrai:Darbo greitis ir tempimo sąlygos gali būti parenkamos pagal medžiagos ir vamzdžio specifikacijas.
- Automatinė apvija:Gatavus vamzdžius galima surinkti į ritinius, taip sumažinant papildomą pervyniojimo darbą.
- Gamybos linijos integravimas:Įrangą galima sukonfigūruoti taip, kad ji būtų prijungta prie esamų vamzdžių apdorojimo linijų.
- Individualūs įrankiai:Formavimo įrankiai gali būti pritaikyti prie reikiamų vamzdžių matmenų, žingsnio ir vidinio profilio.
Kokios yra pagrindinės mašinos specifikacijos?
FangRong šiuo metu siūlo dvi standartines konfigūracijas skirtingiems vamzdžių dydžiams ir gamybos reikalavimams. Toliau pateiktose specifikacijose pateikiamos praktinės nuorodos pradiniam mašinos pasirinkimui.
| Specifikacija | FR-8 | FR-12 |
|---|---|---|
| Traukimo jėga | 2 T | 5 T |
| Vamzdžio skersmuo | 5-10 mm | 8-15 mm |
| Piešimo greitis | 15–30 m/min | 40–60 m/min |
| Ritės skersmuo | 600–1000 mm | 800–1200 mm |
| Pagrindinis variklis | 15 kW | 22 kW |
| Kintamoji tvarkyklė | 18 kW | 30 kW |
Tikrieji veikimo parametrai turi būti patvirtinti pagal vamzdžio medžiagą, išorinį skersmenį, sienelės storį, reikalingą vidinį profilį, žingsnį, gamybos pajėgumus ir gatavo ritinio reikalavimus. Galimos individualios konfigūracijos, kai standartinės specifikacijos nevisiškai atitinka gamybos liniją.
Kaip gamintojai turėtų pasirinkti tinkamą mašiną?
Pasirinkus vidinio sriegio formavimo mašiną tik pagal variklio galią arba didžiausią greitį, gali būti netinkama gamybos konfigūracija. Patikimesnis būdas yra įvertinti visą vamzdžių apdorojimo poreikį.
Vamzdžio medžiaga
Varis, nerūdijantis plienas, žalvaris ir aliuminis turi skirtingas mechanines savybes ir formavimosi savybes. Todėl pasirinkta formavimo jėga, įrankiai ir veikimo parametrai turi atitikti apdorojamą medžiagą.
Vamzdžio skersmuo ir sienelės storis
Vamzdžių matmenys tiesiogiai įtakoja mašinos konfigūraciją. FR-8 skirtas 5–10 mm vamzdeliams, o FR-12 – 8–15 mm. Sienelės storis taip pat turėtų būti nurodytas, kai prašoma pritaikytos konfigūracijos.
Vidaus sriegio arba griovelio reikalavimai
Reikiamas vidinis profilis ir žingsnis nustato tinkamus formavimo įrankius. Gamintojai, gaminantys kelių vamzdžių specifikacijas, planuodami įrangą turėtų atsižvelgti į įrankių lankstumą.
Gamybos greitis
Tikslinė produkcija yra dar vienas svarbus veiksnys. Vidutinio greičio gamybai naudojant mažesnius vamzdžius gali tikti FR-8 konfigūracija. Didesnio greičio reikalavimai ir didesnė tempimo jėga gali reikalauti FR-12 konfigūracijos.
Baigtas ritės skersmuo
Apvijų sistema turėtų būti svarstoma kartu su reikiamu gatavo ritės dydžiu. Skirtingiems gamybos išdėstymams gali prireikti skirtingų apvijų konfigūracijų ir tvarkymo priemonių.
Kur ši mašina naudojama?
Nepertraukiamas vidinis sriegis ir griovelių formavimas gali padėti įvairioms vamzdžių gamybos reikmėms, kai vidinė geometrija prisideda prie gaminio veikimo ar surinkimo reikalavimų.
- ŠVOK ir oro kondicionavimo vamzdžių gamyba
- Šaldymo ir šilumokaičio vamzdžių apdirbimas
- Lanksčių nerūdijančio plieno žarnų gamyba
- Dujų žarnų gamyba
- Vandentiekio ir santechnikos komponentai
- Gofruotų metalinių vamzdžių gamyba
- Automobiliniai lankstūs vamzdžiai
- Pramoniniai skysčių perdavimo vamzdžiai
- Tiksli metalinių vamzdžių gamyba
Varinių vamzdžių pritaikymui gali būti suformuoti vidiniai sraigtiniai grioveliai, skirti specializuotoms šilumos perdavimo reikmėms oro kondicionavimo ir šaldymo sistemose. Galutiniai įrankiai ir veikimo parametrai turėtų būti nustatyti pagal faktinę vamzdžio specifikaciją ir pritaikymą.
Kokias gamybos problemas ji gali išspręsti?
Tradicinis vamzdžių apdorojimas gali apimti kelias nepriklausomas operacijas, rankinį padavimą, pakartotinį reguliavimą ir atskirą pervyniojimą. Šie veiksmai gali padidinti apdorojimo laiką ir sukelti suderinimo ar nuoseklumo problemų.
| Gamybos iššūkis | Nepertraukiamo formavimo metodas | Galima gamybos nauda |
|---|---|---|
| Pakartotinis maitinimas rankiniu būdu | Nuolatinis maitinimas vamzdeliu | Mažiau tarpinio valdymo |
| Nestabilus vamzdžių išdėstymas | Kontroliuojamas šėrimas ir padėties nustatymas | Darnesnės formavimo sąlygos |
| Atskiros formavimo operacijos | Integruotas formavimas ir piešimas | Supaprastintas gamybos srautas |
| Atsukimas rankiniu būdu | Automatinė ritės apvija | Sumažintas apdorojimas po formavimo |
| Skirtingos vamzdžių specifikacijos | Konfigūruojami įrankiai ir parametrai | Didesnis gamybos lankstumas |
Pagrindinė nuolatinės konfigūracijos reikšmė yra proceso koordinavimas. Sujungę padavimą, vidinį formavimą, trauką ir apviją į vieną gamybos seką, operatoriai gali skirti daugiau laiko parametrų kontrolei ir kokybės tikrinimui, o ne perkelti vamzdžių dalis tarp atskirų operacijų.
Kaip „FangRong“ kreipiasi į mašinų gamybą?
Nuo 1998 m. FangRong užsiima šaltojo tempimo, tiesinimo ir susijusios metalurginės įrangos gamyba. Jos gamybos procesas apima inžinerinį projektavimą, konstrukcijų gamybą, apdirbimą, formavimo įrankių gamybą, surinkimą, kalibravimą ir bandymus.
Pagrindiniai mechaniniai komponentai, tokie kaip tempimo štampai, kreipiamieji ratai ir vidinės formavimo galvutės, gaminami pagal jų veikimo reikalavimus. Priklausomai nuo komponento, apdirbimo ir terminio apdorojimo procesai naudojami matmenų stabilumui ir aptarnavimo našumui palaikyti.
Prieš išsiuntimą visa įranga patikrinama dėl mechaninės struktūros, transmisijos veikimo, formavimo komponentų, elektrinių valdiklių, vamzdžių judėjimo ir pavaros bei valdymo sistemų koordinavimo. Individualizuotos mašinos taip pat gali būti tikrinamos pagal sutartas vamzdžių specifikacijas ir gamybos reikalavimus.
Kokybė ir techniniai įgaliojimai
- ISO 9001 sertifikatas
- CE atitiktis
- SGS patikrinimo palaikymas
- 32 išradimų patentai
- Daugiau nei 100 naudingų modelių patentų
- Gamybos įrenginiai Dongguan ir Yangjiang, Guangdong
- Daugiau nei 26 metų patirtis susijusių metalurgijos įrenginių srityje
FangRong taip pat teikia montavimo gaires, operatorių mokymus, techninę pagalbą ir atsarginių dalių paslaugas. Standartinis garantinis laikotarpis yra 12 mėnesių, neįskaitant įprastai besidėvinčių dalių.
Dažnai užduodami klausimai apie vamzdžių vidinių sriegių formavimo mašinas
Kokias medžiagas galima apdoroti?
Įrenginys gali būti sukonfigūruotas variniams, nerūdijančio plieno, žalvario, aliuminio ir kitiems tinkamiems metaliniams vamzdžiams. Formavimo sąlygos priklauso nuo medžiagos savybių, vamzdžio matmenų ir reikiamo vidinio profilio.
Kokį vamzdžio skersmenį gali atlaikyti standartiniai modeliai?
FR-8 skirtas 5–10 mm skersmens vamzdžiams, o FR-12 – 8–15 mm. Galima aptarti pasirinktines konfigūracijas programoms už šių standartinių diapazonų ribų.
Kuo skiriasi FR-8 ir FR-12?
FR-8 suteikia 2 T tempimo jėgą ir 15–30 m/min tempimo greičio diapazoną. FR-12 užtikrina 5 T tempimo jėgą ir 40–60 m/min tempimo greičio diapazoną, todėl dvi konfigūracijos tinka skirtingiems vamzdžių dydžiams ir gamybos reikalavimams.
Can internal threads or grooves be formed continuously?
Taip. Mašina skirta nuolatiniam vamzdžio judėjimui ir gali suformuoti vidinį sraigtinį sriegį arba griovelį išilgai reikiamo vamzdžio ilgio, atskirai neapdorodama kiekvienos vamzdžio dalies.
Ar galima jį integruoti su esama gamybos linija?
Taip. Įranga gali būti integruota su vamzdžių apdorojimo sistemomis prieš arba pasroviui. Sujungimo būdas turėtų būti planuojamas atsižvelgiant į vamzdžių padavimą, gamybos greitį, ritės valdymą ir esamą gamyklos išdėstymą.
Kokią informaciją reikia pateikti kreipiantis dėl mašinos kainos?
Gamintojai turėtų pateikti vamzdžio medžiagą, išorinį skersmenį, sienelės storį, vidinį sriegio arba griovelio profilį, žingsnį, tikslinį gamybos greitį, galutinį ritės skersmenį, numatomus gamybos pajėgumus ir, kai taikoma, esamos gamybos linijos informaciją.
Ar mašina gali būti pritaikyta?
Taip. Mašinos konfigūracija, formavimo įrankiai, darbo parametrai ir gamybos linijos išdėstymas gali būti pritaikyti pagal vamzdžio medžiagą, matmenis, formavimo reikalavimus ir gamybos sąlygas.
Kaip galite pradėti savo vamzdžių apdorojimo projektą?
Norint pasirinkti tinkamą vidinio formavimo įrangą, reikia daugiau nei palyginti mašinos specifikacijas. Vamzdžio medžiaga, skersmuo, sienelės storis, vidinis profilis, žingsnis, tikslinis greitis, ritės matmenys ir linijos integravimo reikalavimai turėtų būti vertinami kartu. Jei planuojate naują vamzdžių gamybos liniją arba atnaujinate esamą procesą, pateikite vamzdžių specifikacijas ir gamybos tikslus FangRong, kad gautumėte tinkamą įrangos konfigūraciją.Susisiekite su mumisšiandien aptarti savo paraišką, patvirtinti tinkamą mašinos modelį ir ištirti pritaikytą vamzdžių vidinių sriegių formavimo mašinos sprendimą, atitinkantį jūsų gamybos reikalavimus.