Whatsapp
Siūlome platų tikslaus metalo apdirbimo įrangos asortimentą, įskaitant tiesinimo, šaltojo tempimo, smailinimo, nuožulnumo, pjovimo, sriegių valcavimo stakles ir tempimo štampus, pritaikytus vamzdžių, strypų ir vielos medžiagoms įvairiose pramonės šakose.
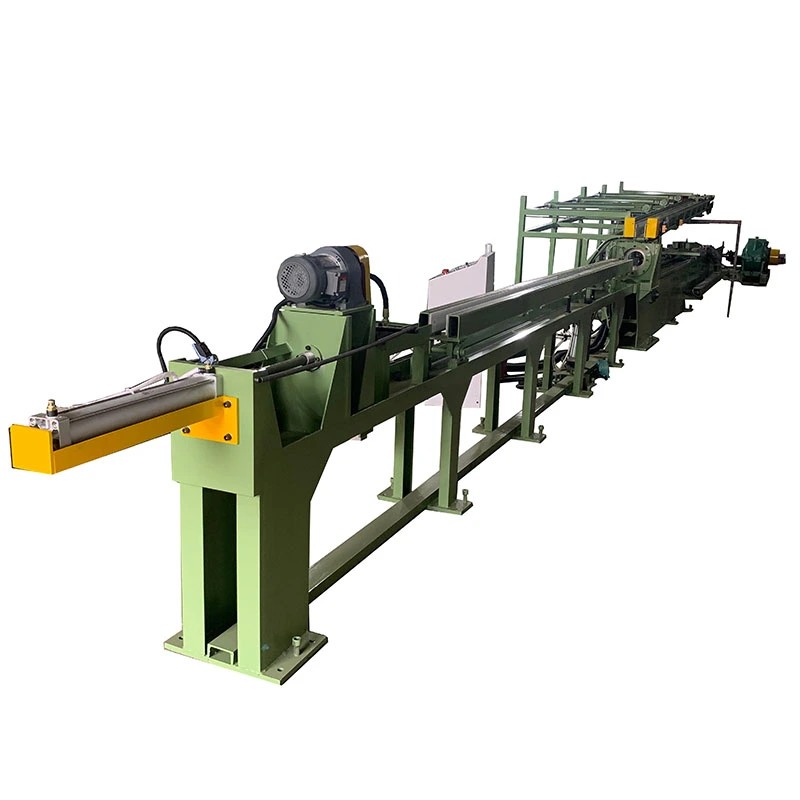
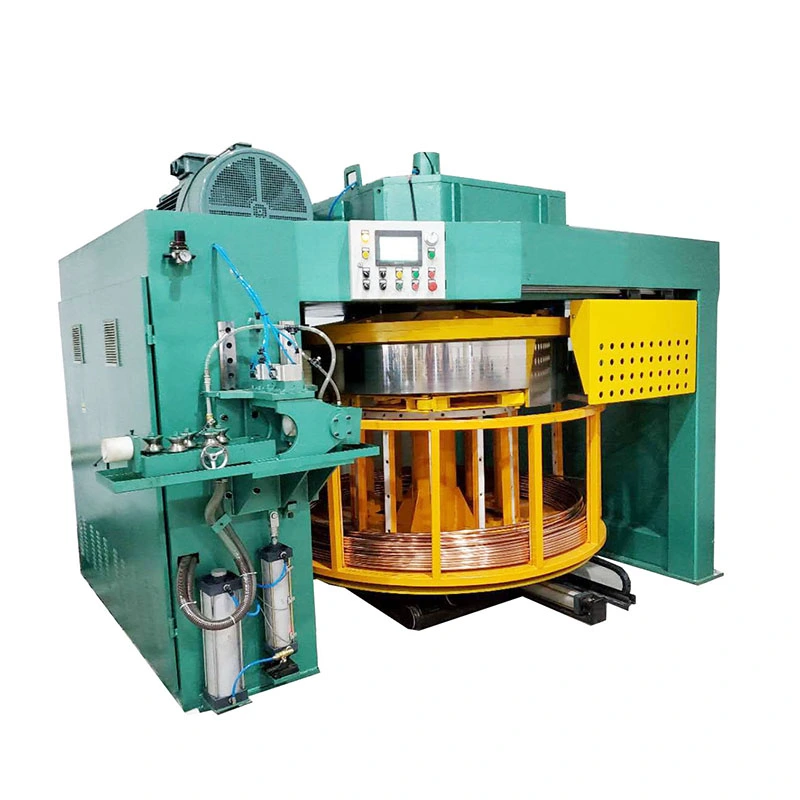
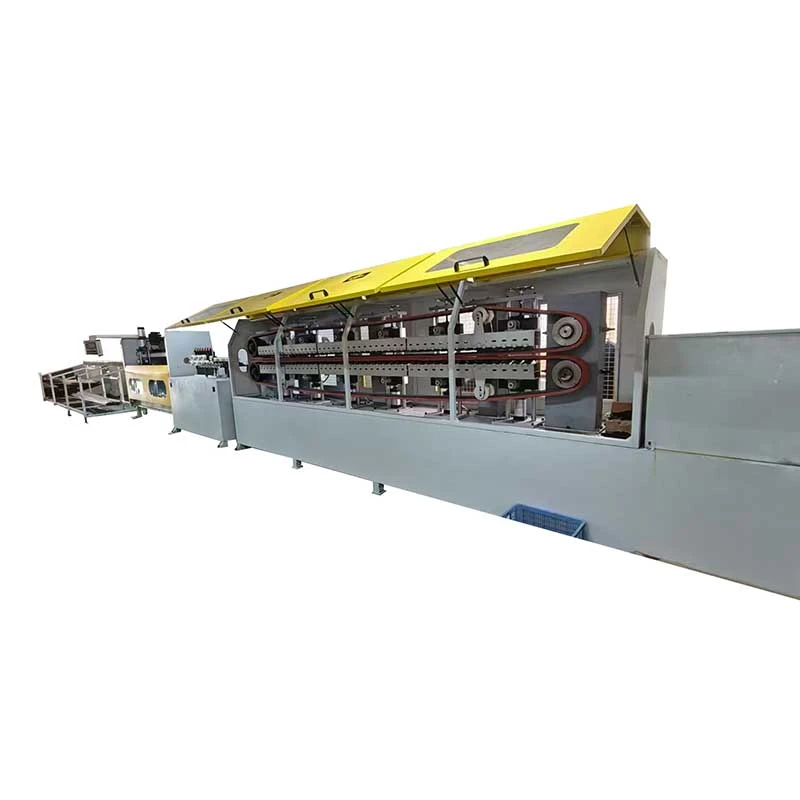
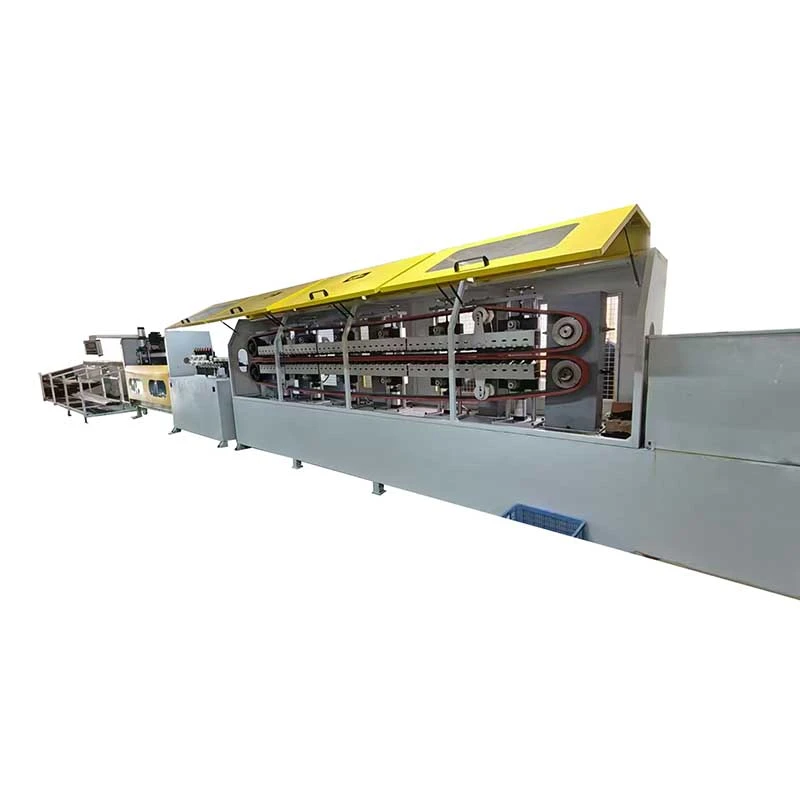
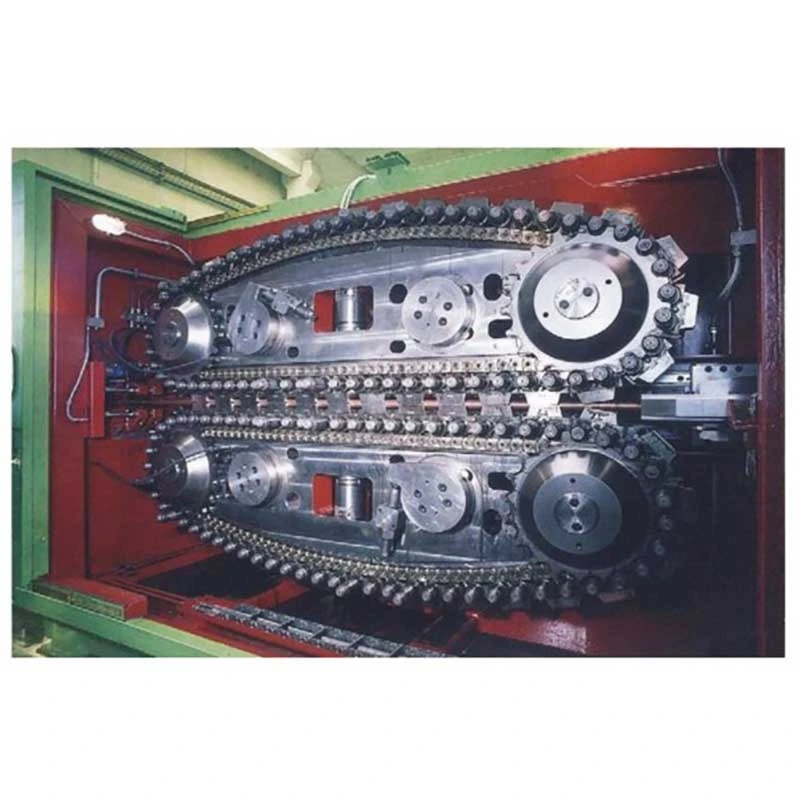
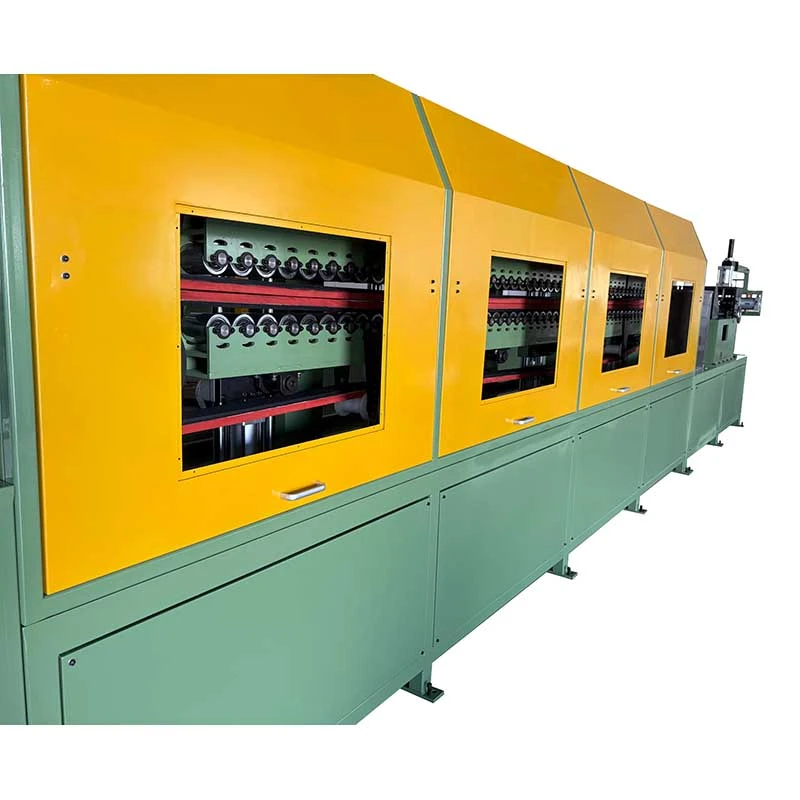
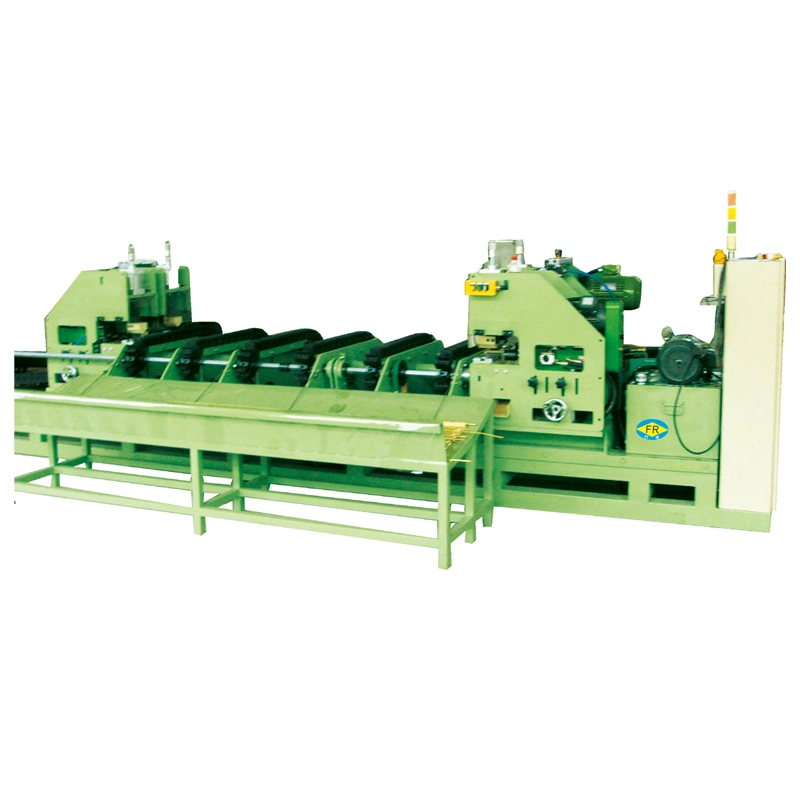
TheAutomatinė vikšrinio tipo šaltojo traukimo mašina su ritiniuskirtas nuolatiniam piešimui ir vyniojimuimažo skersmens metaliniai vamzdžiai. Su traukimo jėgomis10–50 kNir pagreitina iki100 m/min, vikšrinio vikšro pavara užtikrina stabilų traukimą ir nuolatinį veikimą. Jis tvarko vamzdžių skersmenisφ5–40 mmir tiekia ištrauktą medžiagą tiesiai į ritinį, sumažindamaspjaustymas, tvarkymas ir sandėliavimas. Tinka vario, aliuminio, nerūdijančio plieno ir anglinio plieno vamzdžiams, naudojamiemsŠVOK, automobilių, elektros ir bendroji inžinerija.
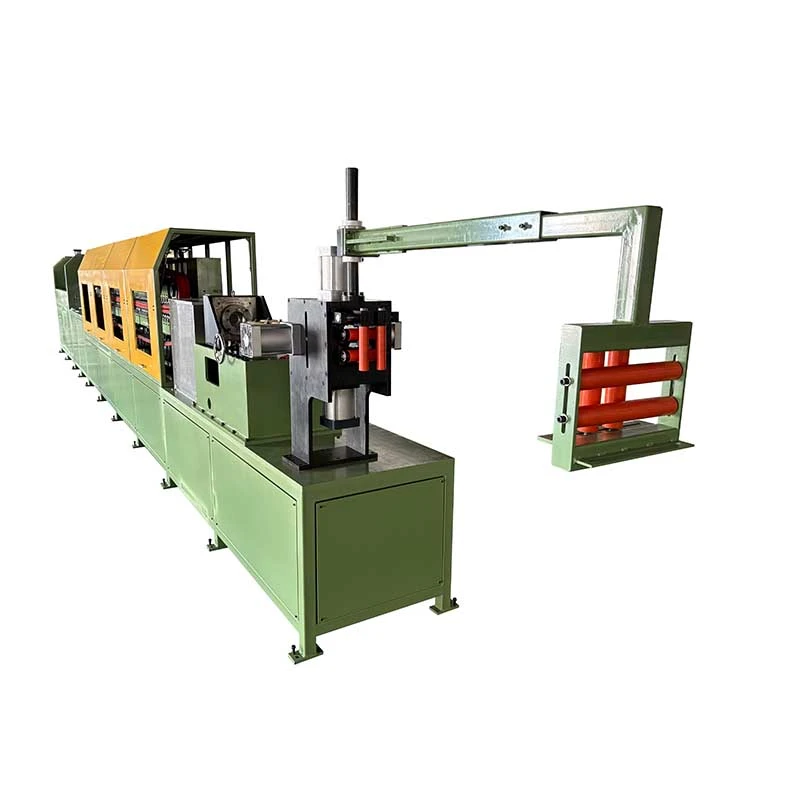
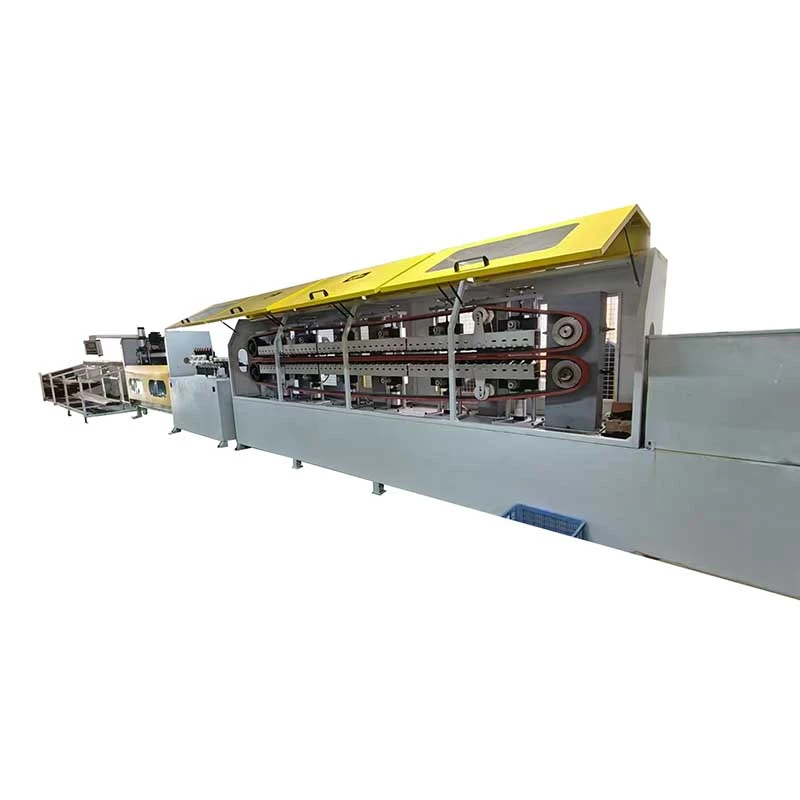
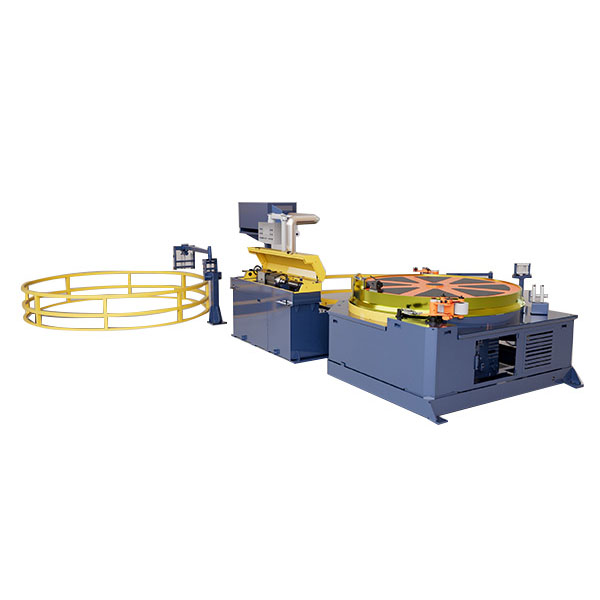
TheAutomatinė vikšrinio tipo šaltojo traukimo mašina su ritiniuskirtas gamintojams, kuriems reikia nuolat tempti mažo skersmens metalinius vamzdžius ir gauti gatavą gaminį ritiniais, o ne tiesiais ilgiais. Jis sujungia avikšrinio tipo braižymo sistema, tikslus štampo laikiklis, PLC valdymas ir automatinio suvyniojimo stotisvienoje gamybos linijoje, pašalinant pakartotinį stabdymą, iškrovimą, pjovimą ir rankinį perkėlimą tarp tempimo ir vyniojimo operacijų.
Ši konfigūracija ypač naudinga, kai gaminys tiekiamas ilgais ištisiniais atkarpomis vamzdžių lenkimui, pjovimui, šilumokaičio gamybai ar tolesniam tempimui. FR serija apima vamzdžių skersmenis nuoφ5 iki φ40 mm, traukiant jėgas išnuo 10 iki 50 kNir didžiausias piešimo greitis80-100 m/min, priklausomai nuo modelio ir proceso sąlygų.


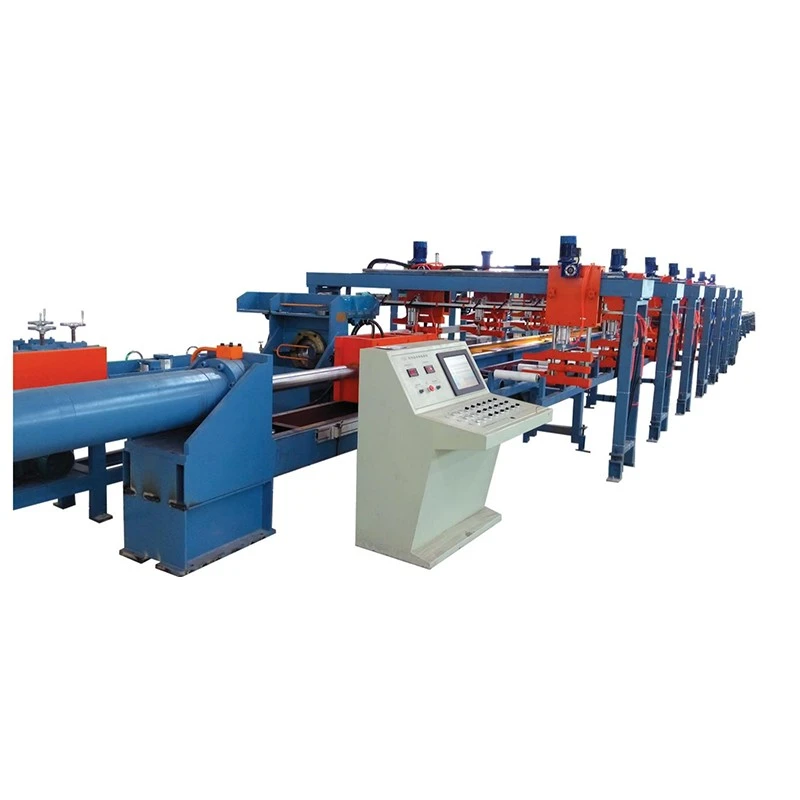
Tradiciniai grandininiai arba hidrauliniai tempimo stalai traukia vamzdį atskirais judesiais. Automatinė vikšrinio tipo šaltojo traukimo mašina su ritiniu turi sustoti po kiekvieno judesio, kad operatorius galėtų iš naujo nustatyti, iškrauti arba perkelti ruošinį. Šis veikimo būdas yra priimtinas trumpiems tiesiems vamzdžiams, tačiau klientui prireikus jis tampa neefektyvusšimtai ar tūkstančiai metrų ištisinių mažo skersmens vamzdžių.
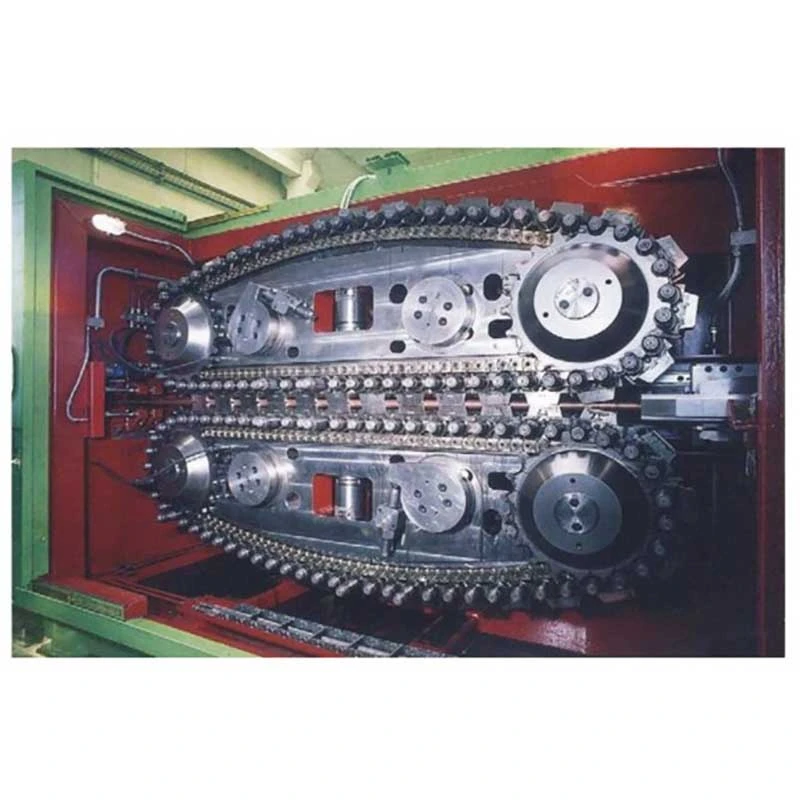
Vikšrinė sistema pakeičia traukimo metodą iš pertraukiamo judesio įnuolatinis trinties traukimas. Viršutinė ir apatinė vikšriniai vikšrai sugriebia vamzdį per ilgą kontaktinę sritį ir nuolat tiekia jį per tempimo štampą. Tada gatavas vamzdis tiesiogiai patenka į ritinį.
Rezultatas yra ne tik didesnis piešimo greitis. Pagrindiniai gamybos pranašumai yra mažiau tvarkymo etapų, mažesnis tarpinis sandėliavimas, mažesnis operatoriaus įsikišimas ir gatavo produkto formatas, kurį galima tiesiogiai perkelti į kitą procesą.
Kai svarbu nuolatinis piešimas:Jis yra vertingiausias ilgiems variniams, aliuminio ir plieniniams vamzdžiams, kur gamybos apimtis ir ritės pristatymas yra svarbesni nei atskirų tiesių strypų gamyba.
Kai tai mažiau svarbu:Jei jūsų gaminys visada tiekiamas kaip trumpas tiesus ilgis ir reikia dažnai keisti labai skirtingų dydžių vamzdžius, įprastas tempimo stendas gali būti tinkamesnis. Todėl mašina turėtų būti pasirenkama atsižvelgiant į medžiagą, sumažinimą per praėjimą, galutinį skersmenį, reikiamą ilgį ir pristatymo formatą, o ne tik greitį.
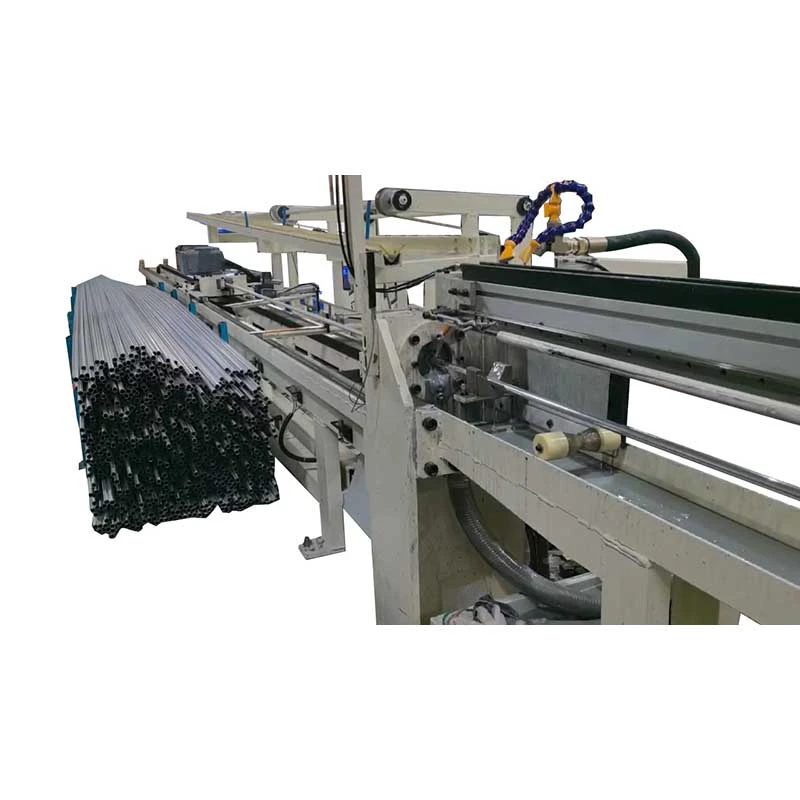
1. Tiekimas vamzdeliu:Įeinantis vamzdis tiekiamas iš decoiler arba tiesaus ilgio padavimo sistemos ir patenka į mašiną per įėjimo kreiptuvą.
2. Piešimo štampas:Vamzdis praeina per tikslaus tempimo štampą, sumažindamas išorinį skersmenį ir valdydamas gatavą matmenų profilį. Štampo konstrukcija ir tepimas turi tiesioginį poveikį tempimo jėgai, paviršiaus būklei ir įrankio tarnavimo laikui.
3. Nepertraukiamas vikšrinis traukimas:Du lygiagrečiai vikšriniai vikšrai sugriebia vamzdį prieš arba aplink tempimo operaciją. Kelios pneumatinių cilindrų poros taiko kontroliuojamą slėgį, kad išlaikytų trintį tarp bėgių ir vamzdžio. Skirtingai nuo grandininio tempimo stendo, vikšrinio mechanizmo nereikia atleisti ir nustatyti iš naujo po kiekvieno judesio.
4. Kintamo greičio brėžinys:Piešimo greitis yra nuolat reguliuojamas vardiniame diapazone. Faktinis gamybos greitis turėtų būti parenkamas atsižvelgiant į medžiagos stiprumą, vamzdžio dydį, redukcijos koeficientą, tepimą ir reikalingą paviršiaus apdailą, o ne tiesiog dirbant didžiausiu greičiu.
5. Sinchronizuotas vyniojimas:Ištrauktas vamzdis patenka į vyniojimo stotį iš karto po to, kai išeina iš tempimo sekcijos. Ritės greitis atitinka tempimo greitį, kad būtų galima kontroliuoti linijos įtempimą ir sukurti stabilią ritę.
6. Ritės keitimas:Kai pasiekiamas iš anksto nustatytas ritės ilgis arba gamybos kiekis, valdymo sistema sustabdo ritės keitimo liniją ir gali būti pastatyta kita ritė arba būgnas gamybai.
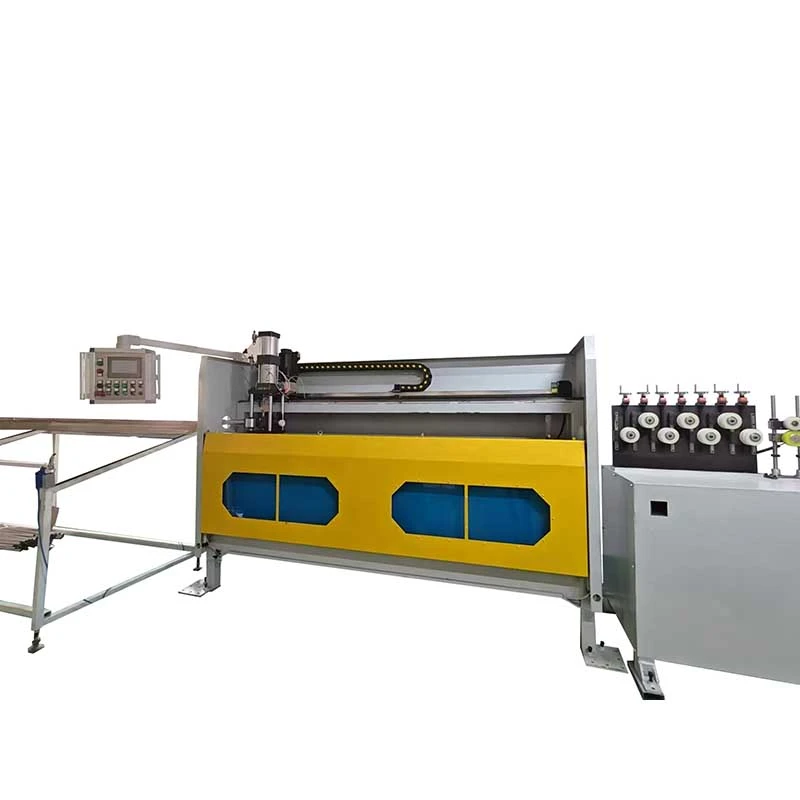
7. PLC ir HMI valdymas:Valdymo sistema valdo tempimo greitį, ilgio skaičiavimą, ritės veikimą ir ritės keitimo seką, todėl operatorius gali stebėti visą procesą iš vienos valdymo stoties.
Vikšrinė pavara užtikrina nuolatinį traukimą, o ne pasikartojančius traukimo sustabdymo ciklus. FR-16 ir FR-25 siūlo piešimo greitį iki80 m/min, o FR-38 siekia iki100 m/min.
Didelės apimties varinių vamzdžių gamintojams, tiekiantiems ilgus gyvatukus ŠVOK gamintojams, šis veikimo principas gali pašalinti prastovą, susijusią su pasikartojančiais traukimo stendo smūgiais. Tačiau didžiausias greitis automatiškai nėra geriausias gamybos greitis. Sudėtingoms nerūdijančiojo plieno rūšims arba dideliems redukcijos koeficientams mažesnis greitis ir tinkamas tepimas gali pagerinti įrankio tarnavimo laiką ir pagerinti paviršiaus kokybę.
Vikšrinio mechanizmo kontakto ilgis svyruoja nuonuo 1800 iki 3500 mm. Didesnis kontaktinis plotas leidžia paskirstyti tempimo jėgą per didesnį vamzdžio ilgį, todėl sumažėja vikšrinio slydimo rizika, kai reikia didesnės traukos jėgos.
Šis parametras tampa ypač svarbus apdorojant kietesnes medžiagas, didesnio skersmens vamzdžius ar didesnius sumažinimus. Minkštam variniam vamzdžiui su nedideliu sumažinimu nebūtinai reikalingas ilgiausias vikšras.
FR serijoje naudojamos kelios oro ir cilindrų poros vikšrinio suspaudimo slėgiui valdyti. FR-16 naudoja 8 poras, FR-25 naudoja 10 porų, o FR-38 naudoja 12 porų.
Tikslas yra išlaikyti pakankamą trinties sukibimą išilgai tempimo zonos, nepasikliaujant per dideliu slėgiu viename taške. Svarbu tinkamai sureguliuoti slėgį, nes dėl nepakankamo slėgio gali paslysti, o per didelis slėgis gali žymėti arba deformuoti vamzdžio paviršių.
Užbaigtas vamzdelis po ištraukimo suvyniojamas tiesiai ant ritės arba būgno. Tai naudinga ŠVOK, šaldymo ir automobilių vamzdžiams, kur tolesniems procesams dažnai reikia ilgo nepertraukiamo medžiagos.
Varinių vamzdžių gamintojas, naudojantys FR-38 oro kondicionavimo vamzdeliams, gali perkelti gatavą ritę tiesiai į tolesnę pjovimo, lenkimo ar šilumokaičio gamybą, o ne iš pradžių pjaustyti medžiagą į lygius ilgius, surišti ją ir paduoti į kitą procesą.
Trys standartiniai modeliai atitinka skirtingus skersmens ir tempimo jėgos reikalavimus. Pasirinkus didesnį modelį vien dėl to, kad jis siūlo didesnį maksimalų greitį, gali padidinti įrangos ir energijos sąnaudas nepagerinant gamybos, jei reikiamas vamzdžio dydis ir sumažinimas yra nedideli.
| Modelis | FR-16 | FR-25 | FR-38 |
| Vamzdžio skersmens diapazonas | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Traukimo jėga | 10 kN | 30 kN | 50 kN |
| Pagrindinė variklio galia | 15 kW | 22 kW | 37 kW |
| Piešimo greitis | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Oro cilindrų poros | 8 poros | 10 porų | 12 porų |
| Vikšro plotis | 80 mm | 100 mm | 120 mm |
| Vikšrinio mechanizmo kontakto ilgis | 1800 mm | 2500 mm | 3500 mm |
| Suvyniojimo stotis | Integruota | Integruota | Integruota |
Modelisio pasirinkimas:FR-16 tinka mažesnio dydžio vamzdžiams iki φ16 mm; FR-25 užtikrina didesnę tempimo jėgą φ10-φ25 mm taikymams; FR-38 skirtas didesnių dydžių vamzdžiams iki φ40 mm ir darbams, kuriems reikalinga iki 50 kN tempimo jėga. Galutinis pasirinkimas turėtų būti patvirtintas pagal pradinį skersmenį, galutinį skersmenį, medžiagos klasę, sumažinimą per praėjimą, tepimo metodą ir reikiamą gamybos našumą.
Tipiškos medžiagos:Variniai ir aliuminio vamzdžiai, skirti oro kondicionavimo gyvatams, šaldymo sistemoms, kondensatoriams ir garintuvams.
Kliento scenarijus:Varinių vamzdžių gamintojas ilgiems oro kondicionavimo vamzdžiams gaminti naudoja FR-38 vikšrinį tempimo stendą su integruotu ritiniu. Nuolatinis tempimo procesas leidžia ištemptam vamzdžiui tiesiogiai patekti į ritinį, todėl prieš kitą gamybos operaciją nereikia tarpinio pjovimo ir rankinio perkėlimo.
Šiuo atveju tempimo greitis ir ritės stabilumas paprastai yra svarbesni nei vien didžiausia tempimo jėga. Tepimas, štampų būklė ir galutinio matmenų tolerancija turėtų būti įvertintos kartu su produkcijos reikalavimais.
Tipiškos medžiagos:Anglies plieno, nerūdijančio plieno, vario ir aliuminio vamzdžiai, skirti stabdžių linijoms, degalų sistemoms ir transporto priemonių oro kondicionavimo sistemoms.
Kliento scenarijus:Automobilių vamzdžių tiekėjas naudoja FR-25 nepertraukiamai suvyniotų mažo skersmens vamzdžių gamybai. Vikšrinė traukimo sistema išvengia pasikartojančio pagreičio ir lėtėjimo, susijusio su pertraukiamu tempimu, todėl gamintojui padeda išlaikyti stabilesnį nenutrūkstamą procesą prieš pjovimą ir formavimą pasroviui.
Automobilių vamzdžiams paviršiaus būklė ir matmenų nuoseklumas gali būti svarbesni nei pasiekti didžiausią įmanomą linijos greitį, nes defektai gali brangiai kainuoti po lenkimo, išpletimo ar surinkimo.
Tipiškos medžiagos:Nerūdijantis plienas ir kiti tikslūs lydiniai, naudojami mažo skersmens vamzdeliams ir prietaisų komponentams.
Kliento scenarijus:Medicinos prietaisų gamintojas naudoja FR-16, kad ištrauktų mažo skersmens nerūdijančio plieno vamzdžius, kad būtų galima pjauti ir surinkti. Nepertraukiamas procesas yra tinkamas, kai reikia ilgų ir vienodų vamzdžių ilgio prieš supjaustant medžiagą į atskirus komponentus.
Medicinoje ir prietaisuose didžiausias greitis paprastai yra mažiau svarbus nei matmenų kontrolė, paviršiaus būklė, įrankių stabilumas ir atsekama kokybės patikra.
Maži variniai, aliuminio ir plieno vamzdžiai gali būti ištempti ir suvynioti elektriniams komponentams, prietaisams, šilumos perdavimo komponentams ir kitiems inžineriniams gaminiams. Integruota ritės konfigūracija yra naudingiausia, kai kitame procese galima priimti ištisinę ritės medžiagą.
Į standartinį mašinos paketą įeinavikšrinė traukimo sistema, pagrindinis variklis, pavarų dėžė, štampų laikiklis, pneumatinė suspaudimo sistema, integruota ritės stotis, PLC valdymo spinta su HMI ir standartiniais mašinos komponentais.
Konkrečių dydžių vamzdžių brėžiniai paprastai parenkami pagal užsakovo medžiagą ir perdavimo grafiką ir gali būti pateikiami atskirai. Decoileriai, papildoma tiekimo įranga, specialūs ritininiai būgnai, pritaikyta automatika ir kita prieš srovę arba pasroviui esanti įranga gali būti konfigūruojama pagal gamybos liniją.
| MOQ | 1 pilnas mašinos komplektas |
| Kainodara pagal kiekį | 1 komplektas / 2-4 rinkiniai / 5+ komplektai; galutinė vieneto kaina nurodoma pagal modelį, konfigūraciją ir užsakymo kiekį |
| Prekybos terminas | FOB Šendženo uostas, Kinija; kiti Incoterm pasiūlymai pagal susitarimą |
| Mokėjimo terminas | 30% užstatas po užsakymo patvirtinimo; 70% likutis prieš išsiuntimą po gamyklos priėmimo bandymo |
| Standartinis užsakymo pristatymo laikas | FR-16 / FR-25: maždaug 30–60 dienų; FR-38 ir pritaikytos konfigūracijos: maždaug 60-90 dienų |
| Greitas užsakymas | Prioritetinė gamyba gali būti organizuojama pagal gamyklos pajėgumus ir konfigūraciją. Pagreitinto pristatymo data turi būti patvirtinta komercinėje citatoje prieš pateikiant užsakymą. |
| Garantija | 12 mėnesių nuo paleidimo |
Svarbu:Pristatymo laikas prasideda patvirtinus technines specifikacijas, brėžinių reikalavimus ir komercines sąlygas. Pasirinktiniai štampai, speciali automatika, importuoti elektriniai komponentai ir kliento specifiniai bandymų reikalavimai gali turėti įtakos galutiniam pristatymo grafikui.
Automatinė vikšrinio tipo šaltojo traukimo mašina su ritiniu yra sukurta atsižvelgiant į faktinį kliento vamzdžių tempimo procesą, o ne pasirenkama tik pagal vardinį vamzdžio skersmenį. Prieš gamybą techninė komanda gali įvertintimedžiagos klasė, pradinis dydis, galutinis dydis, sumažinimo koeficientas, reikalinga tempimo jėga, gamybos greitis ir ritės reikalavimai.
1. Proceso inžinerija:Patvirtinkite vamzdžio medžiagą, matmenis, štampo išdėstymą, vikšrinio mechanizmo konfigūraciją ir ritės reikalavimus.
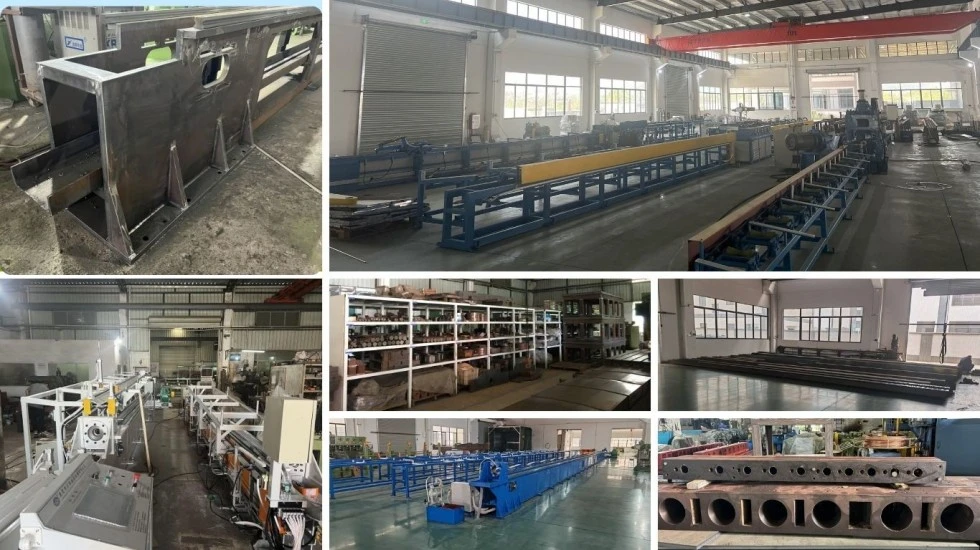
2. Medžiagos patikrinimas:Prieš apdirbdami apžiūrėkite pagrindinį plieną, velenus, krumpliaračius, vikšrinio veleno komponentus ir kitas laikančias dalis.
3. Tikslus apdirbimas:Mašinų vikšrinių mechanizmų rėmai ir pagrindiniai mechaniniai komponentai pagal inžinerinius brėžinius ir būtinus leistinus nuokrypius.
4. Mechaninis surinkimas:Sumontuokite vikšrinę pavarą, pavarų dėžę, pneumatinę suspaudimo sistemą, štampo laikiklį ir suvyniojimo sistemą.
5. Elektros integracija:Įdiekite PLC, HMI, jutiklius, variklius ir valdymo komponentus bei sumontuokite mašinos laidus.
6. PLC paleidimas:Patikrinkite piešimo greičio valdymą, ilgio skaičiavimą, ritės sinchronizavimą ir ritės keitimo seką.
7. Gamyklinis bandymas:Mašina tikrinama tuščiąja eiga ir apkrova. Ten, kur yra kliento vamzdžių pavyzdžių, traukimo ir vyniojimo našumą galima patikrinti naudojant faktinę medžiagą.
8. Galutinė patikra:Patikrinkite mašinos matmenis, elektrines funkcijas, pneumatinį veikimą, tepimą, saugos įtaisus ir baigtos ritės būklę.
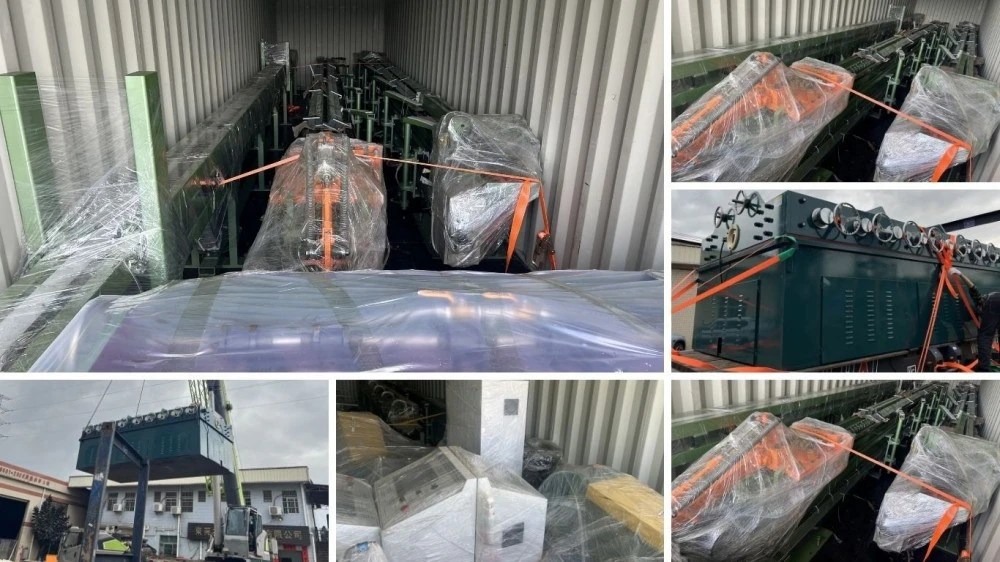
9. Eksporto pakuotė:Mašina supakuota pagal transportavimo į užsienį reikalavimus, apsaugota nuo drėgmės, korozijos ir tvarkymo pažeidimų.
Drawbench inžinerija nuo 1998 m.„FangRong“ daugiau nei du dešimtmečius daugiausia dėmesio skyrė šaltajam tempimui ir susijusiai metalo formavimo įrangai. Bendrovės inžinerijos pagrindus sudaro Taivano braižymo įrangos partnerystė ir vėlesnė nepriklausoma gamybos plėtra.
Dvi gamybos patalpos.Dongguan ir Yangjiang gamybos įrenginiai palaiko mechaninę gamybą, surinkimą, testavimą ir įrangos pristatymą įvairiems užsakymų kiekiams.
Tarptautinė montavimo patirtis.FangRong įranga buvo tiekiama klientams daugiau nei 70 šalių, suteikianti praktinės patirties su skirtingomis vamzdžių medžiagomis, gamybos reikalavimais ir gamyklos sąlygomis.
Gamyklinis priėmimo bandymas.Pagrindinės veikimo funkcijos patikrinamos prieš išsiunčiant. Projektams, kuriuose klientų pavyzdžiai pateikiami iš anksto, traukimo ir vyniojimo procesas gali būti patikrintas pagal faktinę gamybos medžiagą.
Programomis pagrįsta inžinerinė pagalba.Techninė komanda gali padėti pasirinkti štampą, apskaičiuoti tempimo jėgą, planuoti pravažiavimo grafiką, konfigūruoti vikšrinį mechanizmą, išdėstyti mašiną ir suvynioti reikalavimus. Tai ypač svarbu pakeičiant pertraukiamą tempimo stendą ištisine brėžimo linija.
ISO 9001:2015— Kokybės valdymo sistema, apimanti projektavimą, gamybą, montavimą ir aptarnavimą. Sertifikato Nr. UQ231211R1.
CE ženklinimas— Standartinės FR mašinos tiekiamos su CE atitikties dokumentais, taikomais mašinos konfigūracijai ir atitinkamiems ES reikalavimams. Mašinų saugos vertinimas pagrįstas taikomais reikalavimaisDirektyva 2006/42/EBir susijusius darniuosius standartus.
SGS patikrinimas— Trečiosios šalies patikra gali būti atliekama pagal sutartas mašinos specifikacijas, veikimo ir saugos reikalavimus.
Patentų portfelis— FangRong sukūrė patentuotas technologijas, susijusias su tempimo įranga, štampų laikikliais, įtempimo mechanizmais ir kitais metalo formavimo komponentais.
Pastaba:CE atitiktis priklauso nuo konfigūracijos. Jei mašina bus importuojama į ES, turi būti patvirtinta galutinė techninė byla, atitikties deklaracija, saugos įtaisai ir elektrinė konfigūracija, skirta konkrečiai tiekiamai mašinai. Prieš gaminant galima aptarti UKCA dokumentus ir kitus konkrečiai rinkai taikomus reikalavimus.
Automatinė vikšrinio tipo šaltojo tempimo mašina į ritę yra paruošta tarptautiniam siuntimui su į eksportą orientuota pakuotė ir mechaninių, elektrinių ir pneumatinių komponentų apsauga. Galutinis pakavimo būdas priklauso nuo mašinos matmenų, gabenimo maršruto ir nuo to, ar įranga siunčiama kaip visa mašina, ar atskiromis sekcijomis.
Užsienio projektams pakavimo sąrašas, mašinos matmenys, bendrasis svoris ir pakrovimo išdėstymas yra patvirtinami prieš išsiuntimą, kad pirkėjas galėtų iš anksto paruošti muitinės formalumus, vidaus transportavimo ir gamyklos iškrovimo įrangą.
Pradėkite nuo tikrojo vamzdžio skersmens ir tempimo jėgos, o ne nuo didžiausio greičio. FR-16 dengia φ5-φ16 mm ir suteikia 10 kN; FR-25 dengia φ10-φ25 mm ir suteikia 30 kN; FR-38 dengia φ10-φ40 mm ir suteikia 50 kN. Taip pat reikia atsižvelgti į medžiagos stiprumą, pradinį skersmenį, galutinį skersmenį ir sumažinimą per praėjimą.
Taip, FR seriją galima konfigūruoti variui, aliuminiui, nerūdijančiam plienui, angliniam plienui ir tam tikriems specialiems lydiniams. Tačiau neturėtų būti daroma prielaida, kad ta pati mašina kiekvienai medžiagai naudoja identiškus štampus, tepimo ar brėžimo parametrus. Kietesnėms medžiagoms paprastai reikia didesnės traukimo jėgos ir atidesnės redukcijos bei tepimo kontrolės.
100 m/min yra didžiausias vardinis FR-38 greitis tinkamomis proceso sąlygomis. Faktinis gamybos greitis priklauso nuo medžiagos, vamzdžio matmenų, sumažinimo, štampų konstrukcijos, tepimo, paviršiaus reikalavimų ir suvyniojimo sąlygų. Veikimas maksimaliu greičiu naudingas tik tada, kai visas procesas gali išlaikyti stabilią kokybę tuo greičiu.
Pagrindinis skirtumas yra traukimo būdas. Įprastas tempimo stendas traukia judesiais, o vikšrinė sistema užtikrina nuolatinį traukimą pagal trintį. Tai naudinga ilgiems ištisiniams vamzdžiams, nes sumažina sustabdymo-paleidimo ciklus ir leidžia traukiamam produktui tiesiogiai patekti į ritinį.
Svarbus tinkamas vikšrinio mechanizmo slėgis, bėgių kelio būklė, išlygiavimas ir proceso tepimas. Per didelis suspaudimo slėgis gali pažeisti jautrius paviršius, o dėl nepakankamo slėgio gali paslysti. Todėl suspaudimo sistemą reikia sureguliuoti pagal vamzdžio medžiagos ir paviršiaus reikalavimus, o ne tiesiog taikyti maksimalų slėgį.
Pateikitemedžiagos klasė, pradinio vamzdžio skersmuo, baigtas skersmuo, vamzdžio sienelės storis, jei taikoma, reikalingas tempimo greitis, tikslinė gamybos galia, ritės matmenys ir galimas maitinimo šaltinis. Taip pat naudingas brėžinio pavyzdys arba esamas leidimų grafikas. Šie parametrai leidžia prieš pateikiant citatą patikrinti reikiamą tempimo jėgą ir mašinos modelį.
Standartinėje mašinoje yra traukimo sistema ir štampo laikiklis. Konkrečių dydžių vamzdžių štampai parenkami pagal kliento medžiagą ir matmenis ir paprastai pateikiami pagal reikiamą tempimo procesą.
Taip. FR serijos konfigūracijoje yra integruota suvyniojimo stotis. Ritiklis seka tempimo linijos greitį ir suvynioja gatavą vamzdelį ant nurodytos ritės arba būgno. Ritės ilgio, įtempimo ir perjungimo reikalavimai turi būti patvirtinti techninėje specifikacijoje.
Standartinis MOQ yra1 pilnas mašinos komplektas. Galima paruošti kainas pagal kiekį1 rinkinys, 2-4 rinkiniai ir 5+ rinkiniai. Galutinė vieneto kaina priklauso ne tik nuo kiekio, bet ir nuo pasirinkto modelio, įrankių, ritės konfigūracijos, automatikos ir kliento specifinių reikalavimų.
Standartinė FOB citata yra pagrįstaŠendženo uostas, Kinija. Jei jūsų logistikos susitarimui reikalingas kitas Kinijos uostas, pristatymo terminas ir vidaus transportavimo išlaidos gali būti perskaičiuotos citatoje.
Paprastai reikalingi standartiniai FR-16 ir FR-25 užsakymai30-60 dienų. Paprastai reikia FR-38 ir mašinoms su pritaikyta konfigūracija60-90 dienų. Patvirtintas pristatymo laikas prasideda po to, kai bus patvirtintos techninės specifikacijos ir užsakymo detalės.
Prioritetinė gamyba gali būti aptarta skubiems projektams. Greitas užsakymas priklauso nuo esamo gamyklos pajėgumo, komponentų prieinamumo ir mašinos konfigūracijos. Pagreitinto pristatymo data turi būti raštu patvirtinta komercinėje citatoje prieš pateikiant užsakymą.
Standartinė mokėjimo tvarka yra30% užstatas po užsakymo patvirtinimo ir 70% likutis prieš išsiuntimą po gamyklos priėmimo bandymo. Galima aptarti alternatyvias sąlygas atitinkantiems projektams.
Patikrintas mašinos mechaninis veikimas, elektrinės funkcijos, pneumatinis suspaudimas, tempimo greičio valdymas, ritės sinchronizavimas, saugos funkcijos ir bendras surinkimas. Kai klientui pateikiami vamzdžių pavyzdžiai, prieš išsiunčiant gali būti surengti faktiniai traukimo ir vyniojimo bandymai.
Taip. „FangRong“ gali teikti montavimo nurodymus, paleidimo palaikymą ir operatorių mokymus. Mokymai gali apimti mašinos valdymą, štampų keitimą, įprastinę priežiūrą, vikšrinio mechanizmo reguliavimą ir pagrindinę gedimų diagnostiką. Tikslus aptarnavimo susitarimas patvirtinamas pagal projektą ir paskirties vietą.
Standartinis garantinis laikotarpis yra12 mėnesių nuo paleidimo. Įprastos atsarginės dalys, tokios kaip vikšrinės dalys, krumpliaračiai, sandarikliai ir jutikliai, gali būti tiekiamos pagal mašinos konfigūraciją. Taip pat teikiama nuotolinė techninė pagalba sprendžiant eksploatavimo ir priežiūros klausimus.
Taip, kai klientas gali iš anksto pateikti reprezentacinę vamzdžio medžiagą ir reikiamą brėžinio informaciją. Bandymas naudojant tikrąją medžiagą yra ypač naudingas naujoms reikmėms, nes prieš pristatymą galima įvertinti tempimo jėgą, greitį, tepimą, paviršiaus būklę ir ritės veikimą.
Pirkėjas pagal galutinį mašinos išdėstymą turi paruošti reikiamus pamatus, inkaro pozicijas, elektros tiekimą, suslėgtą orą, tepimo sistemą ir medžiagų krovimo įrangą. „FangRong“ gali pateikti pamatų brėžinius, informaciją apie inkaro varžtus ir montavimo reikalavimus prieš išsiunčiant.
Adresas
NR.163, Shatongo kelias, Shabu 2-oji pramoninė zona, Dalang miestas, Dongguan miestas, Guangdong, Kinija
Tel
El. paštas