Whatsapp
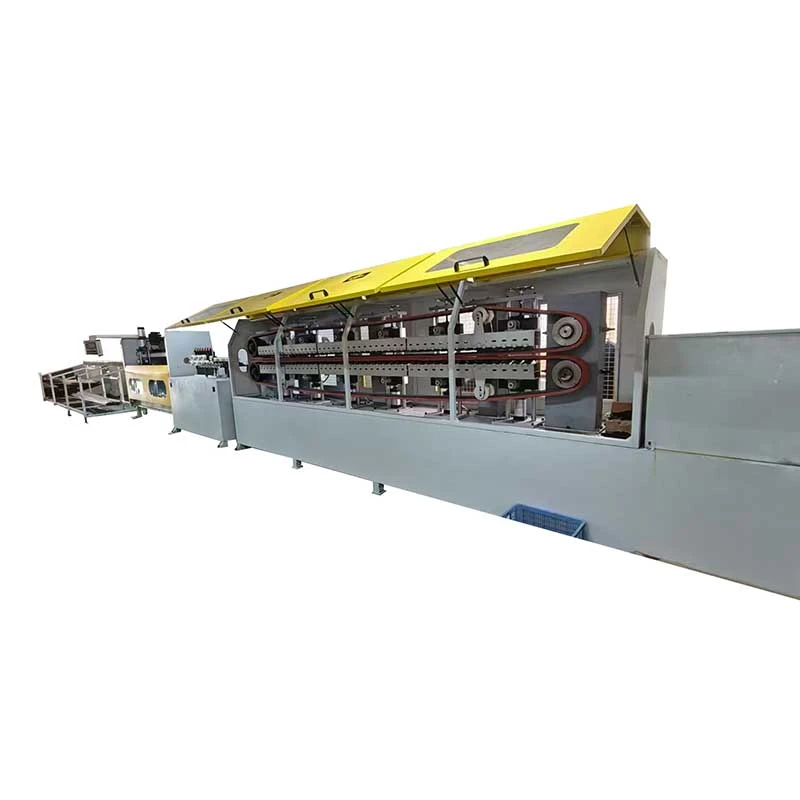
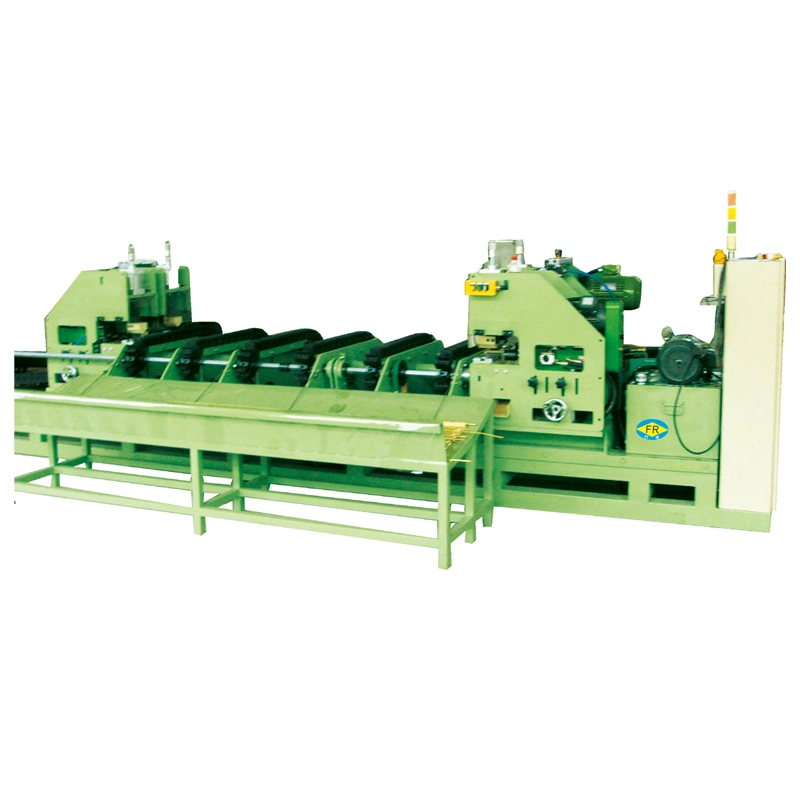
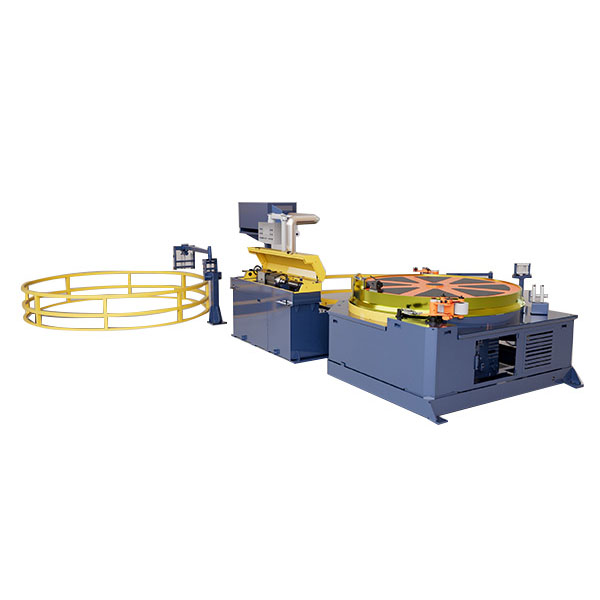
Siūlome platų tikslaus metalo apdirbimo įrangos asortimentą, įskaitant tiesinimo, šaltojo tempimo, smailinimo, nuožulnumo, pjovimo, sriegių valcavimo stakles ir tempimo štampus, pritaikytus vamzdžių, strypų ir vielos medžiagoms įvairiose pramonės šakose.
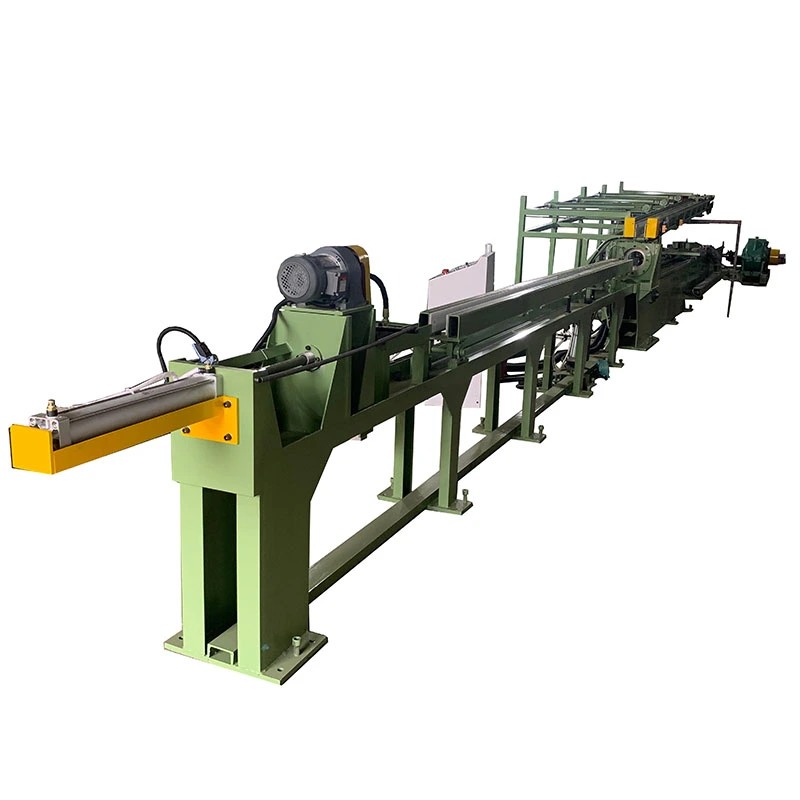
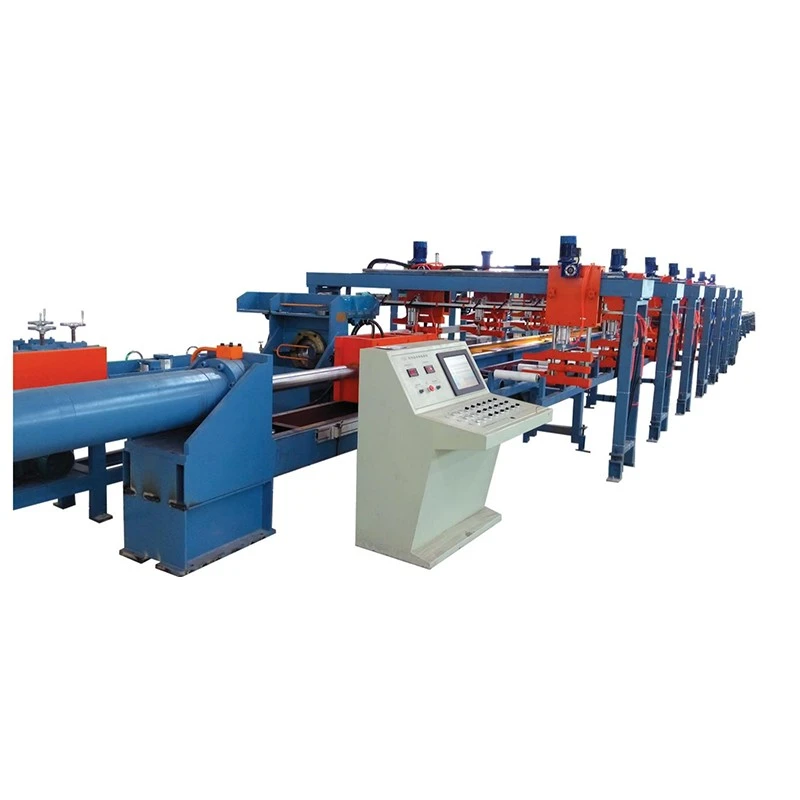
TheKeturių ritinėlių valcavimo piešimo mašinaskirtas šaltam piešimuikreipiamieji bėgiai, slankikliai ir specialios formos plieninės sekcijos. Su traukimo jėgomis300–750 kNir pagreitina iki13 m/min, apdoroja S55C, 20CrMo ir panašius plienus, kurių tempiamasis stipris iki 900 MPa. Thedviejų grandinių pavara, pneumatinė suspaudimo vežimėlis, reguliuojamas štampo laikiklis ir standus C formos rėmas užtikrina stabilų tempimą ir tiesumą≤1 mm/m. PLC jutiklinio ekrano valdymas palaiko tikslų greičio reguliavimą. Tinkastatybinė technika, automatikos įranga ir tiksliosios plieno dalys.
TheKeturių ritinėlių valcavimo piešimo mašinayra grandininis šaltas tempimo stalas, skirtas tiksliai piešti specialios formos plienines dalis, įskaitant kreipiamuosius bėgius, slankiklius, asimetrinius profilius ir kitas neapvalias dalis. Ruošinys yra iš anksto nukreiptas į priekinį galą ir ištraukiamas per tikslaus brėžimo štampą arba valcavimo štampą, sumažinant skerspjūvio plotą ir kontroliuojant gatavą profilį, matmenis ir tiesumą.
Skirtingai nuo įprastų strypų tempimo staklių, daugiausia naudojamų apvaliems gaminiams, ši mašina yra sukonfigūruota profiliams, kuriuose labai svarbūs yra štampų išlygiavimas, traukimo stabilumas ir galutinis tiesumas. Sferinis štampo laikiklis leidžia reguliuoti štampavimo kampą nustatymo metu, o tai yra papildoma priemonė nubrėžtos dalies tiesumui koreguoti.
Į standartinį asortimentą įeina FR-30, FR-45 ir FR-65 modeliai, kurių vardinės tempimo jėgos atitinkamai yra 300 kN, 450 kN ir 650 kN. FR-65 naudoja dvigubos grandinės pavarą, skirtą didesnėms apkrovoms, o FR-30 ir FR-45 naudoja vienos grandinės konfigūracijas.
Viename tempimo cikle mašina sujungia valdomą traukimo jėgą, tikslų štampavimo valdymą ir automatizuotą medžiagų tvarkymą.
1. Medžiagos pakrovimas— Plieniniai strypai arba specialios formos dalys, pvz., S55C ir 20CrMo, kraunamos ant krovimo stalo, paprastai naudojant viršutinį kraną. Tada ruošinys perkeliamas ant padavimo ritinėlio stalo ir išdėstomas piešimui.
2. Ruošinio paruošimas ir štampavimo įvedimas— Priekinis ruošinio galas yra iš anksto nukreiptas, kad jis galėtų praeiti pro štampavimo angą. Štampas įmontuotas į sferinę štampavimo įvorę. Jo kūginė anga, paprastai apie 6°, leidžia reguliuoti štampo laikiklį, kad būtų galima valdyti tempimo kryptį.
3. Brėžinys— Vežimėlis suima smailią galą, naudodamas pleišto tipo pneumatinį suspaudimo mechanizmą. Pagrindinė pavara, kurią sudaro nuolatinės srovės variklis, pavarų dėžė ir sunkiosios grandinės sistema, traukia vežimėlį tiksliai apdirbtais kreipiamaisiais bėgiais.
4. Kontroliuojamas iškrovimas— Baigus tempimo eigą, vežimėlio nasrai atleidžia ruošinį. Užbaigta dalis perkeliama į priėmimo įrenginį su nailoniniais ritinėliais, kad būtų sumažinta kontakto žala. Tada šoninis perkėlimo mechanizmas perkelia gaminį nuo piešimo linijos.
5. Vežimo grąžinimas— Brėžimo vežimėlis grįžta į pradinę padėtį, leidžiantis kitam ruošiniui patekti į gamybos ciklą.
Atsilaisvinę po karšto apdorojimo— Karštai valcuotų ir ekstruzinių profilių matmenys gali skirtis, todėl jų negalima tiksliai surinkti. Šaltasis tempimas sumažina skerspjūvį per kontroliuojamą štampavimo angą ir suteikia nuoseklesnius galutinius matmenis.
Tiesumo variacija— Ilgi kreipiamieji bėgiai ir asimetriniai profiliai yra jautrūs lenkimui ankstesnių gamybos ir tvarkymo operacijų metu. Reguliuojamas sferinis štampo laikiklis leidžia operatoriams sąrankos metu kompensuoti piešimo krypties nukrypimus.
Paviršiaus būklė po karšto formavimo— Brėžinys gali pagerinti tinkamai paruošto ruošinio paviršiaus būklę, nes medžiaga kontroliuojamai kontaktuoja su štampu. Tačiau šaltas piešimas automatiškai nepašalina visų paviršiaus defektų, todėl prieš piešiant reikia pašalinti rimtus mastelius, duobes, siūles ar įtrūkimus.
Didelės traukos apkrovos ant ilgų profilių— Specialios formos plieninėms sekcijoms gali prireikti didelės tempimo jėgos, ypač dirbant su didesnio stiprumo lydiniais arba didesniais redukcijos elementais. FR serija užtikrina skirtingą jėgos pajėgumą, o FR-65 naudoja dvigubos grandinės pavarą, skirtą sunkiems darbams.
Pažeidimų tvarkymas po piešimo— Ilgos tikslios dalys gali būti subraižytos arba įlenktos iškraunant, jei jos nukris tiesiai ant metalinių paviršių. Nailono ritinėliai ir šoninė perdavimo sistema yra naudojami siekiant sumažinti poveikį ir paviršiaus kontaktą tvarkant gaminį.
FR-30, FR-45 ir FR-65 atitinka skirtingus tempimo jėgos reikalavimus. Modelis turėtų būti pasirenkamas atsižvelgiant į medžiagos stiprumą, pradinį ir užbaigtą skerspjūvius, sumažinimą per praėjimą ir reikiamą gamybos našumą, o ne vien tonomis.
FR-65 naudoja dvi tvirtas grandines, kad traukimo apkrova tolygiau paskirstytų vežimėlyje. Jo pagrindinė grandinė yra 200 mm žingsnio tiesios plokštės konstrukcija. Ši konfigūracija skirta naudoti, kai tempimo jėga yra didelė, o svarbus stabilus apkrovos perdavimas.
Štampo laikiklyje naudojamas sferinis įvorės išdėstymas, leidžiantis reguliuoti štampo kampą. Tai leidžia operatoriams tiksliai sureguliuoti piešimo kryptį ir baigtą tiesumą, pakartotinai neišimant ir nemontuojant štampo.
Vežimas naudoja pleišto tipo pneumatinį suspaudimo mechanizmą, kad sugriebtų smailų ruošinio galą. Po traukimo eigos žandikauliai automatiškai atsipalaiduoja, kad būtų galima iškrauti ir grąžinti vežimėlį.
C tipo rėmas yra suvirintas iš konstrukcinio plieno ir prieš apdirbant pašalintas įtempius. Kreipiamieji paviršiai, tvirtinimo paviršiai ir atitinkamos pagrindo plokštumos yra apdirbamos, kad būtų nustatytas išlygiavimas, reikalingas vežimėlio judėjimui ir štampų padėties nustatymui.
Traukiamasis vežimėlis yra varomas nuolatinės srovės varikliu ir sunkia pavarų dėže. Priklausomai nuo modelio, naudojami Parker arba Siemens DC diskai. Kintamo greičio valdymas leidžia reguliuoti tempimo greitį pagal ruošinio ir proceso reikalavimus.
Po piešimo ruošinys perkeliamas į priėmimo įrenginį su nailoniniais voleliais. Tada grandinės tipo šoninis perkėlimo mechanizmas perkelia užbaigtą sekciją nuo mašinos, sumažindamas rankinį tvarkymą tarp tempimo ciklų.
Mašinos pagrinde yra sandarios suvirintos plokštės, kurios gali surinkti tempimo tepalą ir neleisti jam plisti tiesiai ant dirbtuvių grindų. Išdėstymas taip pat supaprastina valymą aplink piešimo liniją.
Elektros sistema naudoja PLC pagrįstą valdymą su HMI jutikliniu ekranu mašinos valdymui, parametrų nustatymui, stebėjimui ir su sauga susijusiems signalams. Pagal gamybos procesą galima konfigūruoti rankinį ir automatinį darbo režimus.
Štampo laikiklyje gali būti volframo karbido štampai ir valcavimo štampai, todėl įrankių konfigūraciją galima suderinti su ruošinio medžiaga, profilio geometrija ir sumažinimo reikalavimais.
Pasirinkite tempimo mašiną pagal tikrąją tempimo jėgą, o ne tik pagal vardinį sekcijos dydį. Reikalingą jėgą įtakoja medžiagos klasė, tempiamasis stipris, pradiniai ir galutiniai matmenys, sumažinimas per praėjimą, trintis, tepimas ir štampų geometrija.
Nepertraukiamai gamybai paprastai pageidautina vengti nuolatinio veikimo su absoliučia didžiausia jėga. Faktinė leistina darbo apkrova turėtų būti patvirtinta apskaičiuojant jėgą ir atlikus mašinos gamintojo inžinerinį vertinimą.
| Parametras | FR-65 | FR-30 | FR-45 |
| Konfigūracija | Dviejų grandinių, vienos linijos | Vienos grandinės, vienos linijos | Vienos grandinės, vienos linijos |
| Nominali tempimo jėga | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| Didžiausia tempimo jėga | 750 kN esant 0–13 m/min | 350 kN esant 0–13 m/min | 550 kN esant 0–12 m/min |
| Vardinis piešimo greitis | Maždaug 13 m/min | Maždaug 13 m/min | Maždaug 12 m/min |
| Greičio diapazonas | 0–37 m/min | 0–19 m/min | 0–18 m/min |
| Efektyvus piešimo ilgis | 12 m | 12 m | 12 m |
| Lovos ilgis | ≤16 m | Bendras ilgis 25 m | Bendras ilgis 25 m |
| Pagrindinis variklis | Z4-280-41, 166 kW, 675/1900 aps./min., DC | 75 kW, 1000/2000 aps./min., DC | 110 kW, 1000/2000 aps./min., DC |
| Pagrindinė pavarų dėžė | ZFY560, santykis 112, 185 kW įėjimas | ZFY400-112 | 500–160 ZFY |
| Pagrindinė grandinė | 200 mm žingsnio, tvirta tiesių plokščių grandinė | 180 mm žingsnis, tiesi grandinė, 2 × 2 | 240 mm žingsnis, tiesi grandinė, 2 × 2 |
| DC pavara | Siemens 6RA80 | Parkeris | Parkeris |
| PLC/HMI | Inovacija | Inovacija | Inovacija |
| apytiksliai Pėdsakas | 31 m × 4,1 m | 25 m × 1,8 m | 25 m × 2,1 m |
Medžiaga:Pateikite tikslią plieno rūšį, terminio apdorojimo sąlygas, atsparumą tempimui ir takumo ribą, jei įmanoma. S55C, 20CrMo ir kiti legiruoti plienai šaltosios deformacijos metu elgiasi skirtingai.
Pradiniai ir baigti matmenys:Specialios formos pjūviams pateikite brėžinius, kuriuose nurodyti visi svarbūs matmenys, o ne tik vardinis profilio pavadinimas.
Sumažėjimas už leidimą:Sumažėjimas turi būti įvertintas kartu su medžiagos stiprumu ir štampų geometrija. Didesnis sumažinimas paprastai padidina tempimo jėgą ir gali prireikti kelių praėjimų arba tarpinio terminio apdorojimo.
Reikalingas tiesumas:Nurodykite tiesumo reikalavimą kartu su matavimo metodu ir gaminio ilgiu. Teigiama tiesumo vertė yra reikšminga tik tada, kai yra apibrėžtas tikrinimo būdas ir gaminio būklė.
Gamybos greitis:Tinkamas tempimo greitis priklauso nuo medžiagos, štampo tipo, tepimo, redukcijos ir paviršiaus reikalavimų. Didžiausias mašinos greitis neturėtų būti automatiškai laikomas rekomenduojamu gamybos greičiu.
Antgalio tipas:Nurodykite, ar procese naudojamas volframo karbido štampas, valcavimo štampas ar kitas įrankių išdėstymas. Štampo tipas turi įtakos tiek tempimo jėgai, tiek paviršiaus būklei.
Mašina tinka brėžti plieninius kreipiamuosius bėgius, slankiklius ir kitas linijinio judesio dalis, kur svarbus baigtas tiesumas ir matmenų nuoseklumas.
Gaminant kreipiamąjį bėgelį, štampavimo profilis turi būti suprojektuotas aplink tikrąjį skerspjūvį. Kritiniai matmenys, tokie kaip bėgio plotis, aukštis, griovelio geometrija, kampo spindulys ir atskaitos paviršiai, turėtų būti įtraukti į štampavimo brėžinį.
Keturių ritinėlių valcavimo piešimo mašina gali būti sukonfigūruota neapvalioms plieno sekcijoms, įskaitant asimetrinius profilius, T profilius, kanalo tipo profilius, kampines dalis ir kliento specifines formas, kur tinka šaltasis tempimas.
Šaltai tempti profiliai gali būti naudojami pasirinktoms konstrukcijoms, važiuoklės, pakabos ir mechaniniams komponentams, kur reikalingi kontroliuojami matmenys ir tiesumas. Proceso tinkamumas priklauso nuo plieno rūšies ir reikalingo redukavimo.
Taikymas apima specialius profilius, naudojamus statybinėje įrangoje, kreipiančiosiose sistemose, konstrukcijų mazguose ir kituose mašinų komponentuose, kur ilgoms sekcijoms po karšto valcavimo ar ekstruzijos reikia kontroliuoti matmenis.
Mašina taip pat gali būti naudojama tiksliam strypui ir pritaikytiems pramoniniams profiliams, kai reikiamas skerspjūvis ir medžiagos savybės patenka į mašinos tempimo jėgos diapazoną.
S55C Guide Rails:FR-65 gali būti sukonfigūruotas sunkiam kreipiamųjų bėgių tempimui, kai reikiamai tempimo jėgai reikia dviejų grandinių pavaros. Sferinis štampo laikiklis suteikia reguliavimo tašką, leidžiantį valdyti galutinį tiesumą sąrankos metu.
20CrMo slankiklio profiliai:FR-45 galima naudoti didesnio stiprumo legiruotojo plieno profiliams, kai apskaičiuota tempimo jėga neviršija mašinos pajėgumo. Tikrasis sumažinimas ir paviršiaus rezultatai turėtų būti patikrinti atsižvelgiant į kliento medžiagų būklę, štampavimo konstrukciją ir tepimo sistemą.
„FangRong“ pradėjo savo šaltojo tempimo įrangos verslą 1998 m. per bendrą įmonę su Taivano piešimo įrangos specialistu, o 2013 m. visiškai priklausė nuo jo. Įmonė toliau daugiausia dėmesio skyrė šaltojo tempimo, tiesinimo ir susijusiai metalo formavimo įrangai.
Dongguan Fangrong Metallurgical Equipment Co., Ltd. ir Yangjiang Fangrong Machinery Co., Ltd. palaiko įrangos gamybą ir surinkimą. Bendras metinis gamybos pajėgumas yra daugiau nei 650 mašinų.
„FangRong“ įranga buvo eksportuota į daugiau nei 70 šalių ir ją naudojo klientai, dirbantys su plienu, nerūdijančiu plienu, variu, žalvariu, aliuminiu ir specialiais lydiniais.
Viso brėžinio projekto atveju mašinos pasirinkimas yra tik viena inžinerinio darbo dalis. „FangRong“ gali palaikyti štampų pasirinkimą, pamatų planavimą, montavimo priežiūrą, paleidimą, operatoriaus mokymą, atsarginių dalių tiekimą ir nuotolinį trikčių šalinimą.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Dalango mieste, Dongguano mieste, įsikūrusiame objekte daugiausia dėmesio skiriama šaltojo tempimo mašinoms, tiesinimo įrangai, siūlų valcavimo staklėms ir susijusiai metalo formavimo įrangai.
Yangjiang Fangrong Machinery Co., Ltd.— Įsikūręs Yangdong rajone, Jangdziango mieste, antrasis įrenginys plečia gamybos pajėgumus ir remia didesnius įrangos projektus.
1. Medžiagos patikrinimas— Konstrukcinės plieno plokštės ir profiliai tikrinami prieš gaminant.
2. Pjaustymas ir formavimas— Karkasas ir konstrukcinės detalės supjaustomos ir paruošiamos pagal inžinerinius brėžinius.
3. Frame welding— C tipo rėmas ir pagrindas suvirinami ir patikrinami prieš pašalinant įtampą.
4. Stress relief— Įtempių mažinimas po suvirinimo atliekamas siekiant sumažinti liekamąjį suvirinimo įtempį prieš precizinį apdirbimą.
5. Integralinis apdirbimas— Kreipiamieji paviršiai, tvirtinimo paviršiai ir kritinės pagrindo plokštumos yra apdirbamos, kad būtų nustatytas reikiamas lygiavimas.
6. Mechaninis surinkimas— Surenkama pavarų dėžė, grandinės sistema, vežimėlis, štampų laikiklis ir priėmimo mechanizmai.
7. Elektrinė ir pneumatinė integracija— Varikliai, pavaros, PLC, HMI, jutikliai ir pneumatiniai komponentai yra prijungti ir išbandyti.
8. PLC programavimas— Sukonfigūruojama valdymo logika, veikimo sekos, stebėjimo funkcijos ir su sauga susiję signalai.
9. Mašinų testavimas— Patikrinamas mašinos judėjimas, tempimo sistema, vežimo veikimas, iškrovimas, perkėlimas, valdymo funkcijos.
10. Galutinė apžiūra— Prieš išsiunčiant tikrinamas mechaninis išlygiavimas, elektrinė sauga, valdymo funkcijos ir atitinkamos mašinos veikimas.
11. Eksporto pakuotė— Prieš pakraunant mašina apsaugota nuo korozijos, smūgių ir transportavimo pažeidimų.
Prieš išsiuntimą mašina gali būti patikrinta atliekant tuščiosios eigos veikimą ir brėžimo bandymus pagal sutartas technines specifikacijas. Kai klientas pateikia tikrus ruošinio pavyzdžius, gamybos bandymai gali būti naudojami siekiant patikrinti tempimo jėgą, vežimėlio judėjimą, greitį, štampų montavimą, iškrovimą ir galutinio produkto reikalavimus.
Taikant griežtus tiesumo ar matmenų reikalavimus, priėmimo kriterijai turėtų būti apibrėžti iš anksto, įskaitant medžiagos būklę, gaminio ilgį, toleranciją, matavimo metodą ir bandymo kiekį.
ISO 9001:2015— Kokybės valdymo sistema, apimanti atitinkamą projektavimo, gamybos, montavimo ir aptarnavimo veiklą. Sertifikato Nr. UQ231211R1.
CE ženklinimas— Taikoma standartinė FR serijos įranga pateikiama su CE dokumentais, atitinkančiais atitinkamus mašinų saugos reikalavimus.
SGS patikrinimas— Nepriklausomos tikrinimo paslaugos gali būti organizuojamos pagal projekto reikalavimus.
Nacionaliniai patentai— „FangRong“ turi 32 išradimų patentus ir daugiau nei 100 naudingųjų modelių patentų, apimančių įrangos struktūras ir susijusias technologijas.
Keturių ritinėlių valcavimo piešimo mašina yra paruošta gabenimui tolimais atstumais su konstrukcine apsauga, korozijos prevencija ir konkrečiam komponentui skirta pakuotė. Didelės mašinų dalys gali būti gabenamos pagal galutinę įrangos konfigūraciją ir vietos logistikos reikalavimus.
Prieš išsiunčiant, pagal projekto apimtį gali būti pateikti pamatų brėžiniai, inkaro varžtų išdėstymai, įrangos dokumentacija, elektros informacija ir kiti su montavimu susiję dokumentai.
Mašina daugiausia naudojama specialios formos plieno profilių, tokių kaip kreipiamieji bėgiai, slankikliai, bėgiai ir kiti profiliai su neapvaliu skerspjūviu, šaltajam tempimui. Tikrasis tinkamumas priklauso nuo profilio geometrijos, medžiagos klasės, įeinančių matmenų, reikalingo sumažinimo ir tempimo jėgos. Norint pasirinkti mašiną ir štampą, reikia pateikti pavyzdinį profilį arba detalų pjūvio brėžinį.
Modelio pasirinkimas turėtų būti pagrįstas apskaičiuota tempimo jėga, o ne vien profilio dydžiu. FR-30, FR-45 ir FR-65 vardinės tempimo jėgos yra atitinkamai 300 kN, 450 kN ir 650 kN, o maksimalios jėgos talpa didesnė. Renkantis tinkamą modelį, reikia atsižvelgti į medžiagos stiprumą, skerspjūvio sumažinimą, trintį, tempimo greitį ir gamybos reikalavimus.
Sferinis štampo laikiklis leidžia reguliuoti štampo padėtį ir kampą pagal faktinę piešimo kryptį. Tai ypač naudinga asimetriniams profiliams, kur dėl mažų išlyginimo klaidų gali atsirasti netolygi apkrova, matmenų nuokrypis arba paviršiaus žymės. Tinkamas štampų išlygiavimas taip pat padeda išlaikyti stabilias tempimo sąlygas ilgesnius gamybos etapus.
Piešimas gali pagerinti matmenų nuoseklumą ir tiesumą, tačiau galutinio rezultato lemia ne vien tik stalviršis. Gaunamos medžiagos tiesumas, profilio tikslumas, liekamasis įtempis, štampų geometrija, sumažinimas per praėjimą, mašinos išlygiavimas ir piešimo parametrai turi įtakos rezultatui. Siekiant griežtų tiesumo reikalavimų, prieš baigiant mašinos konfigūraciją, taikinys turi būti patikrintas brėžiant pavyzdį ir išmatuojant.
Taip, su sąlyga, kad profiliai neviršija mašinos jėgos, darbinio ilgio, vežimėlio ir matricos dydžio ribų. Skirtingiems profiliams paprastai reikia specialių tempimo štampų arba įrankių, o tą patį tempimo stendą galima naudoti keliems gaminiams. Jei gaminys dažnai keičiamas, renkantis mašiną taip pat reikia atsižvelgti į štampo laikiklio prieinamumą ir įrankių keitimo laiką.
Naudingiausia informacija apima medžiagos klasę, gaunamo profilio matmenis, galutinius matmenis, profilio brėžinį arba CAD pjūvį, pradinį ir užbaigtą ilgį, reikiamą sumažinimą, tikslo tiesumą ir paviršiaus būklę, gamybos kiekį ir pageidaujamą tempimo greitį. Šie parametrai leidžia įvertinti reikiamą tempimo jėgą, štampų konfigūraciją, mašinos modelį ir pagalbinę valdymo sistemą prieš pateikiant citatą.
Adresas
NR.163, Shatongo kelias, Shabu 2-oji pramoninė zona, Dalang miestas, Dongguan miestas, Guangdong, Kinija
Tel
El. paštas