Whatsapp
Siūlome platų tikslaus metalo apdirbimo įrangos asortimentą, įskaitant tiesinimo, šaltojo tempimo, smailinimo, nuožulnumo, pjovimo, sriegių valcavimo stakles ir tempimo štampus, pritaikytus vamzdžių, strypų ir vielos medžiagoms įvairiose pramonės šakose.
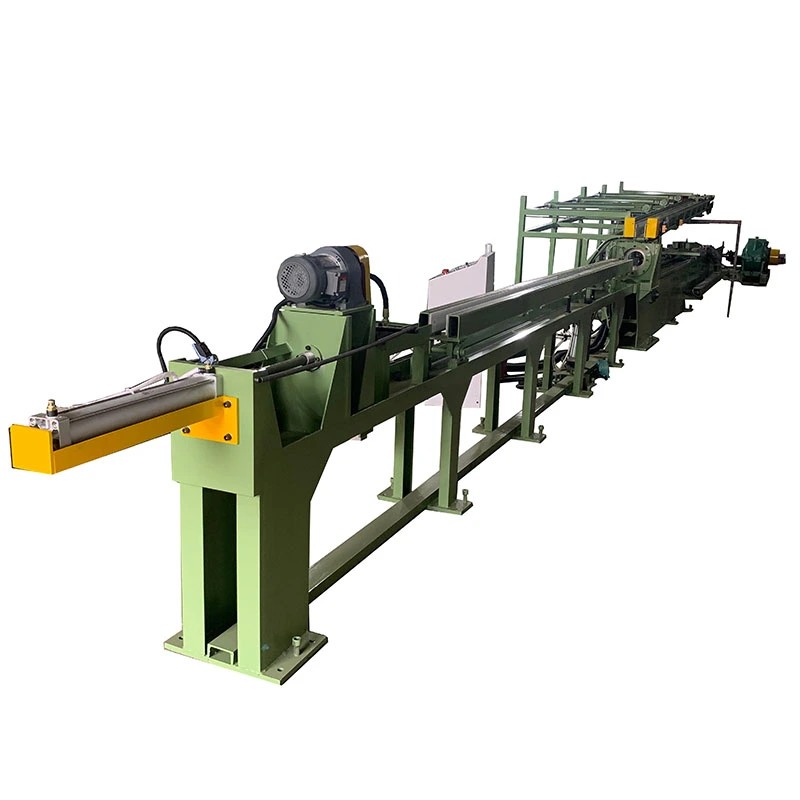
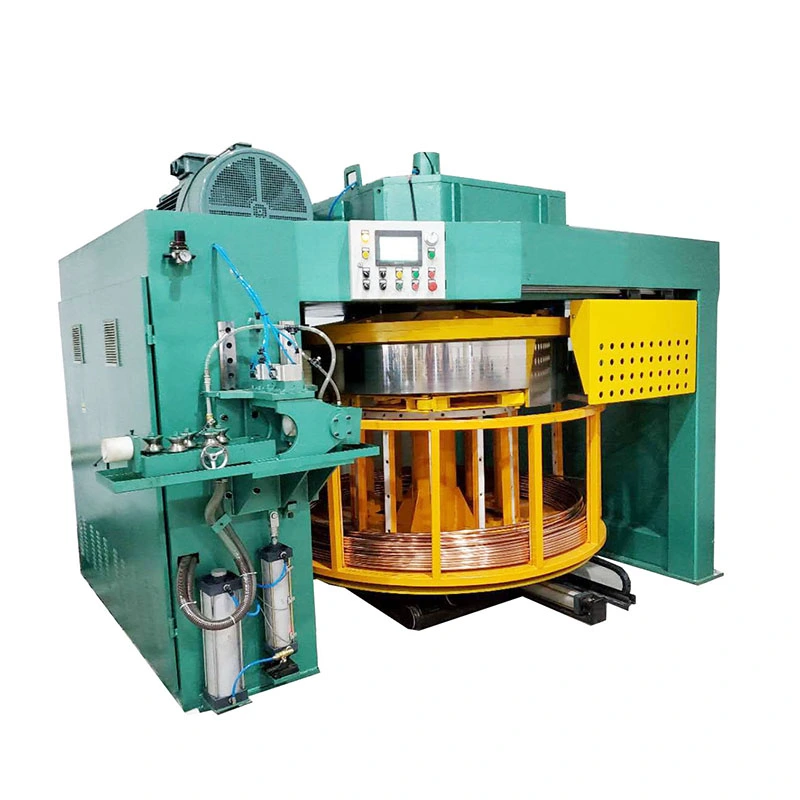
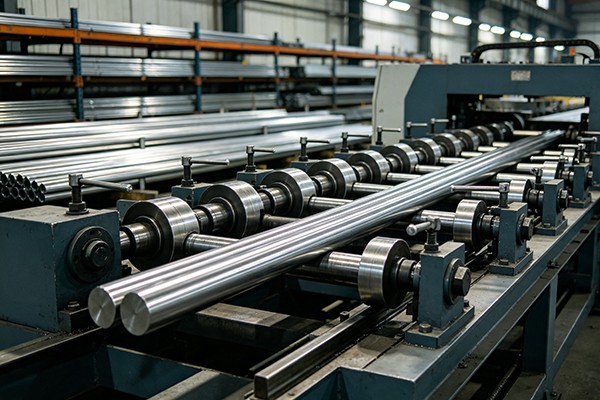
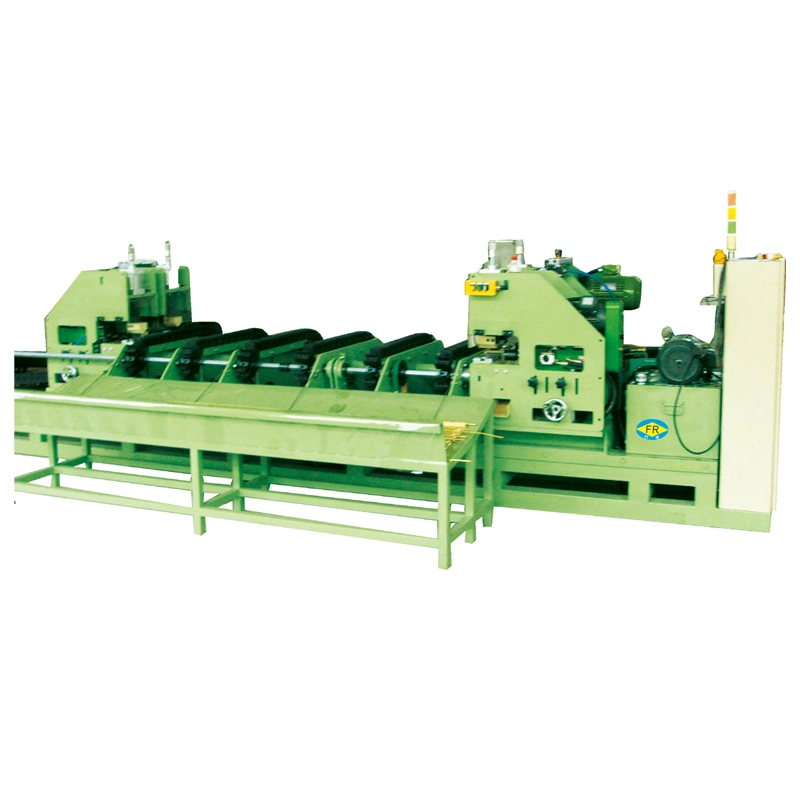
Anglies plieno sukamoji šlifavimo mašina sumažina anglinio plieno vamzdžių, vamzdžių, tvirtų strypų ir strypų išorinį skersmenį radialiniu kalimu. Aplink ruošinį dirba keli štampai, kai velenas sukasi ir palaipsniui suformuoja reikiamą sumažintą galą, nenupjaunant medžiagos.
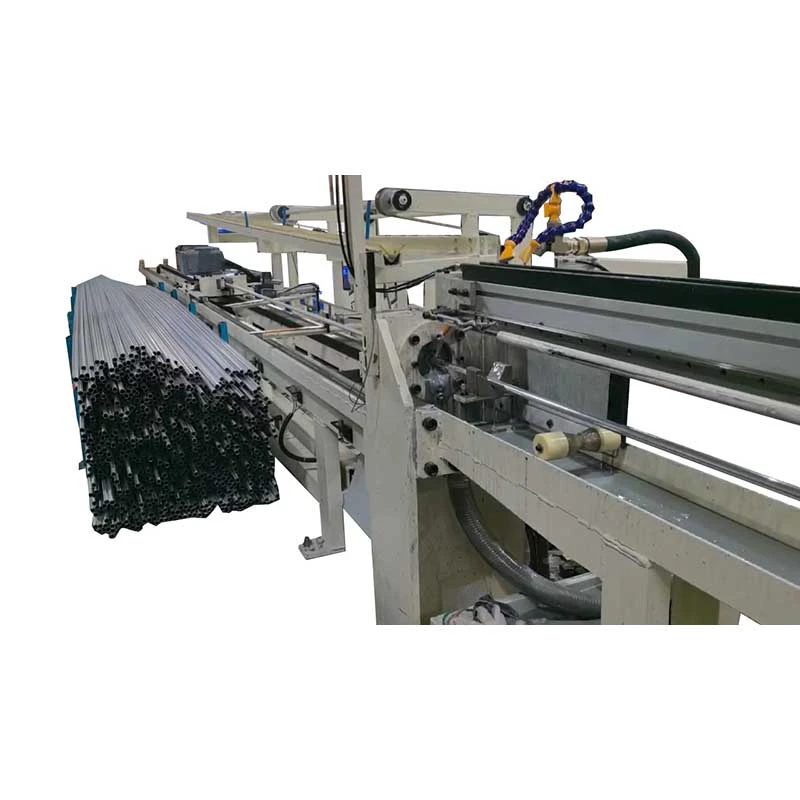
Šaltam tempimui ir vamzdžių traukimo linijoms mašina paruošiama mažesniam vamzdžio ar strypo galui, kuris gali patekti į tempimo štampą. Tas pats procesas gali būti naudojamas prieš sriegimą, lenkimą, kalimą, apdirbimą ir kitas operacijas, kurioms reikalingas mažesnis ruošinio galas.
Prieš kitą formavimo operaciją dažnai reikia sumažinti galą. Pavyzdžiui, ant šalto tempimo linijos pradinis vamzdžio skersmuo gali būti per didelis, kad galėtų praeiti pro tempimo štampą. Sukamasis braukimas sumažina pasirinktą vamzdžio galo dalį, kad ją būtų galima įkišti į štampą.
Kietiems strypams ir strypams taikomas tas pats principas, kai tempimui, kalimui, apdirbimui ar sriegimui reikalinga mažesnė pradinė dalis. Reikalingas sumažinimas nustatomas pagal pradinį skersmenį, medžiagos klasę, galutinį skersmenį ir sumažintos sekcijos ilgį.
Dėl to rotacinis slankiklis yra paruošimo mašina, o ne pasroviui skirtos tempimo ar formavimo įrangos pakaitalas.
| Prekė | Rotacinė skalbimo mašina | Hidraulinė nukreipimo mašina |
| Formavimo būdas | Pakartotinis radialinis kalimas sukančiais štampais | Hidrauliniai cilindrai varo formavimo štampus |
| Medžiagos deformacija | Medžiaga palaipsniui suspaudžiama aplink ruošinį | Medžiaga formuojama kontroliuojamo štampo judėjimo metu |
| Tipiškas naudojimas | Sumažinti vamzdžių ir strypų galai prieš tempimą ar tolesnį apdorojimą | Vamzdžio galo formavimas ir nukreipimas ten, kur pageidautina hidraulinis presavimas |
| Medžiagų asortimentas | Anglinio plieno vamzdžiai, vamzdeliai, strypai ir strypai; priklauso nuo konfigūracijos | Tinkamų medžiagų asortimentas priklauso nuo mašinos ir štampo konfigūracijos |
| Pabaigos geometrija | Sumažintas arba smailėjantis galas, kurį sudaro štampo komplektas | Suformuotas galas pagal hidraulinio štampo konstrukciją |
| Proceso charakteristika | Pakartotinis smūgis iš kelių krypčių | Spaudimo jėga, veikiama per hidraulinius cilindrus |
Geresnis pasirinkimas priklauso nuo medžiagos, pradinių matmenų, reikiamos galo geometrijos, sumažinimo ilgio, gamybos greičio ir nuo to, kaip mašina prisijungs prie kito proceso. Naudojant šalto tempimo liniją, šie parametrai turi būti patvirtinti kartu, o ne pasirinkti tik didžiausią vamzdžio skersmenį.
Pjovimo galvutėje yra keli grūdinti štampai, išdėstyti aplink ruošinį. Veikimo metu velenas sukasi, o štampai nuolat liečiasi su vamzdžiu ar strypu iš skirtingų krypčių.
Kai ruošinys juda per štampavimo sritį, medžiaga palaipsniui suspaudžiama iki reikiamo skersmens. Kadangi procesas formuoja metalą, o ne pašalina jį pjaunant, sumažinta dalis išlieka originalaus ruošinio dalimi.
Štampo profilis lemia suformuotos sekcijos formą. Pakeitus štampo komplektą, galima pagaminti skirtingus mažesnio skersmens ir galų ilgius.
Vien mašinos talpa nenulemia galutinio smailiojo ar sumažinto galo. Reikia atsižvelgti į pradinį išorinį skersmenį, vamzdžio sienelės storį, medžiagos tipą, reikalingą galutinį skersmenį, sumažinimo ilgį ir štampų geometriją.
Vamzdžių apdirbimui ypač svarbus sienelės storis. Vamzdis ir vientisas strypas, kurių išorinis skersmuo yra vienodas, radialinio formavimo metu elgiasi ne taip. Tolesniam piešimo procesui taip pat reikia pakankamai sumažinti ilgį ir tinkamą perėjimą į viso dydžio skyrių.
Dėl šios priežasties „FangRong“ gali pasirinkti mašinos ir matricos konfigūraciją pagal faktinę vamzdžio ar strypo specifikaciją, o ne naudoti didžiausią mašinos skersmenį kaip vienintelį pasirinkimo kriterijų.
Dabartinį FangRong mašinų asortimentą sudaro FR-25, FR-76 ir FR-100 modeliai. Pagrindiniai jų skirtumai yra didžiausias ruošinio skersmuo, mažiausias sumažintas skersmuo, štampavimo ilgis, variklio konfigūracija, mašinos dydis ir svoris.
| Parametras | FR-25 | FR-76 | FR-100 |
| Maks. susitraukiančio vamzdžio skersmuo | φ25 × T2,0 mm | φ76 × T4,0 mm | φ100 × T4,0 mm |
| Min. susitraukiančio vamzdžio skersmuo | φ6 mm; pakeiskite apatinį štampą φ3mm | φ10 mm; pakeiskite apatinį štampą φ6 mm | φ10 mm; pakeiskite apatinį štampą φ6 mm |
| Mirties kiekis | 4 | 4 | 4 |
| Mirties ilgis | 60 mm | 100 mm | 118 mm |
| Veleno variklis | 4KW-4N | 9KW*6N | 15KW-6N |
| Veleno greitis | 238r/min | 220 aps./min | 220 aps./min |
| Svoris | 1200 kg | 2000 kg | 2500 kg |
| Matmenys (ilgis × P × A) | 900 × 1000 × 1300 mm | 1000 × 1150 × 1350 mm | 1200 × 1200 × 1450 mm |
Aukščiau pateiktos specifikacijos skirtos nuorodai. Faktiniai mašinos parametrai gali skirtis priklausomai nuo medžiagos ir apdorojimo reikalavimų. Galimos individualios specifikacijos ir štampo konfigūracijos.
FR-25 skirtas mažesniems ruošiniams, kurių didžiausias susitraukiančio vamzdžio skersmuo yra φ25 × T2,0 mm. FR-76 praplečia darbo diapazoną iki φ76 × T4,0 mm, o FR-100 apdoroja ruošinius iki φ100 × T4,0 mm pagal nurodytas specifikacijas.
Modelis turėtų būti pasirinktas iš faktinių proceso duomenų. Citata paprastai reikalauja medžiagos tipo, vamzdžio arba strypo skersmens, vamzdžių sienelių storio, reikiamo sumažinto skersmens, sumažinto galo ilgio, ruošinio ilgio ir numatomo gamybos pajėgumo.
Jei anglinio plieno sukamoji šlifavimo mašina bus sumontuota prieš šaltojo tempimo mašiną, norint nustatyti štampų konfigūraciją, taip pat naudinga nurodyti tempimo štampo dydį ir reikiamą įėjimo galą.
Šaltojo piešimo linijos
Swager paruošia vamzdžio ar strypo galus, kad ruošinys galėtų patekti į tempimo štampą. Tai viena iš pagrindinių rotacinio plovimo pritaikymų.
Anglies plieno vamzdžių gamyba
Naudojamas pasirinktų vamzdžių galams sumažinti prieš tempiant ir atliekant kitas formavimo operacijas.
Plieninių strypų ir strypų apdirbimas
Kietos juostos ir strypai gali būti sumažinti pabaigoje tempimo, kalimo, apdirbimo ar sriegimo operacijoms.
Automobilių komponentai
Tinka ruošti plieninius velenus, vamzdžius, strypus ir kitus komponentus, kuriems prieš vėlesnį apdorojimą reikia sumažinti sekciją.
Statybinis ir konstrukcinis plieno apdirbimas
Gali būti naudojamas plieniniams strypams ir vamzdiniams gaminiams, kai ruošinio galas turi būti sumažintas tolimesnei gamybai.
Mechanikos inžinerija
Naudojamas kaip galutinis paruošimo procesas prieš apdirbant, montuojant, brėžiant ar atliekant kitas precizinio metalo apdirbimo operacijas.
Naftos ir dujų įranga
Taikoma anglinio plieno vamzdžiams ir kitiems plieno ruošiniams, naudojamiems pramoninėje įrangoje, vamzdynuose ir susijusiuose gamybos procesuose, atsižvelgiant į medžiagų ir matmenų reikalavimus.
„FangRong“ buvo įkurta 1998 m. ir turi daugiau nei 26 metų patirtį tiesinimo staklių, šaltojo tempimo įrangos ir susijusių metalurgijos mašinų srityje.
Bendrovė valdo dvi gamyklas: Dongguan Fangrong Metallurgical Equipment Co., Ltd. Dalang mieste, Dongguano mieste, ir Yangjiang Fangrong Machinery Co., Ltd. Yangdong rajone, Jangdziango mieste.
FangRong įranga buvo tiekiama daugiau nei 10 000 klientų ir naudojama daugiau nei 60 pramonės šakų. Gaminiai eksportuojami į daugiau nei 60 šalių ir regionų.
Dongguano gamykla yra pagrindinė būstinė ir pagrindinė gamybos bazė, kurioje gaminamos šaltojo tempimo mašinos, tiesinimo mašinos, siūlų valcavimo įranga ir susijusios mašinos. Yangjiang gamykla suteikia papildomų gamybos pajėgumų ir palaiko įrangos pristatymą.
„FangRong“ taip pat atlieka mašinos veikimo, tiesumo tikslumo, veikimo stabilumo ir medžiagų suderinamumo bandymus.
Anglies plieno sukamoji šlifavimo mašina gaminama keliais gamybos etapais – nuo medžiagos paruošimo ir apdirbimo iki surinkimo, elektros instaliacijos, bandymo ir galutinio pakavimo.
Plieninės plokštės, velenai, konstrukcinės dalys ir kiti komponentai ruošiami pagal mašinos projektą. Kur reikia, naudojamos pjovimo, gręžimo, frezavimo, tekinimo ir kitos apdirbimo operacijos.
Suklis, štampo laikiklis, štampai ir susijusios transmisijos dalys surenkamos ir patikrinamos kaip visa formavimo sistema. Štampo matmenys priderinami prie reikiamo sumažinimo diapazono.
Suklio pavara, variklis, elektros spinta, valdikliai ir saugos komponentai yra sumontuoti ir prijungti prieš pradedant eksploatuoti.
Prieš išsiunčiant mašina paleidžiama, kad būtų patikrintas veleno veikimas, formavimo veiksmas, vibracija, elektriniai valdikliai ir veikimo stabilumas. Jei reikia, formavimo rezultatui patikrinti gali būti naudojama mėginio medžiaga.
Po patikrinimo mašina paruošiama transportavimui su apsaugine pakuote, tinkama tarptautiniam siuntimui.
ISO9001:2015— Kokybės valdymo sistema, apimanti projektavimą, gamybą, montavimą ir aptarnavimą. Sertifikato Nr. UQ231211R1.
CE ženklas— Įranga atitinka Mašinų direktyvą 2006/42/EB, įskaitant saugos nuostatas, tokias kaip avarinis stabdymas, valdymas dviem rankomis ir šviesos užuolaidos.
SGS patikrinimas— Nepriklausomas patikrinimas, apimantis mašinos veikimą ir su sauga susijusias savybes.
Patentai— FangRong turi 32 išradimų patentus ir daugiau nei 100 naudingųjų modelių patentų. Pavyzdžiai apima patentą 2013207829011, skirtą grandinės įtempimo įtaisui, 2008300532117, skirtą kelių grandžių štampo laikikliui, ir ZL2015 2 0842922.7, skirtą greitai keičiamų įtvarų sistemai.
Prieš išsiunčiant mašina patikrinama, apsaugota nuo transportavimo pažeidimų ir supakuojama pagal siuntimo būdą ir mašinos matmenis. Pakavimo tvarką galima aptarti atsižvelgiant į konteinerių pakrovimo ir paskirties reikalavimus.
Kodėl prieš šaltą anglinio plieno vamzdžių tempimą naudojamas sukamasis plovimas?
Prieš šaltą tempimą vamzdžio galas paprastai turi būti pakankamai sumažintas, kad patektų į tempimo štampą. Rotacinis perbraukimas formuoja šią mažesnę sekciją radialiniu suspaudimu, o ne pjaunant vamzdžio galą. Tada sumažinta dalis gali būti naudojama kaip piešimo operacijos įėjimo galas. Reikalingas galo skersmuo ir ilgis turėtų būti nustatyti pagal tempimo štampą ir sekantį procesą.
Kuo rotacinis šveitimas skiriasi nuo vamzdžio galo apdirbimo?
Apdirbimo metu medžiaga pašalinama iš ruošinio, o sukamasis šveitimas keičia esamos medžiagos formą dėl pasikartojančio radialinio poveikio. Vamzdžių ir strypų galų paruošimui skalbimo procesas sumažina pasirinktą atkarpą, nesukuriant tokio paties tipo drožlių, susidarančių tekinant ar pjaunant.
Ar rotacinis slankiklis gali sumažinti tiek anglinio plieno vamzdžius, tiek tvirtus strypus?
Taip. Anglies plieno sukamąjį šlifavimo mašiną galima sukonfigūruoti anglinio plieno vamzdžiams, vamzdžiams, kietiems strypams ir strypams. Tačiau vamzdžių ir strypų apdorojimas neturėtų būti traktuojamas kaip ta pati programa. Vamzdžio išorinis skersmuo, sienelės storis, medžiagos klasė ir sumažintas tikslinis skersmuo turi būti vertinami atskirai nuo vientiso strypo skersmens renkantis štampą ir mašinos konfigūraciją.
Kaip vamzdžio sienelės storis veikia plovimo procesą?
Sienelės storis turi įtakos vamzdžio reakcijai į radialinį suspaudimą, todėl jį reikia įtraukti renkantis mašiną. Pavyzdžiui, φ25 × T2,0 mm vamzdžio formavimo reikalavimai skiriasi nuo kieto φ25 mm strypo. Naudojant vamzdžius, pasiūlyme turėtų būti nurodytas išorinis skersmuo ir sienelės storis, o ne tik išorinis skersmuo.
Kaip nustatomas galutinis sumažintas skersmuo?
Galutinis skersmuo daugiausia susijęs su pradiniu skersmeniu, medžiaga, reikalingu reduktoriumi, štampų geometrija ir tolesniu procesu. Jei mašina sumontuota prieš tempimo operaciją, tikslinis sumažintas skersmuo turi būti patikrintas pagal tempimo štampėlio angą ir reikiamą įėjimo sąlygą. Skirtingiems sumažintų dydžių matmenims galima naudoti skirtingus štampų rinkinius.
Adresas
NR.163, Shatongo kelias, Shabu 2-oji pramoninė zona, Dalang miestas, Dongguan miestas, Guangdong, Kinija
Tel
El. paštas