Whatsapp
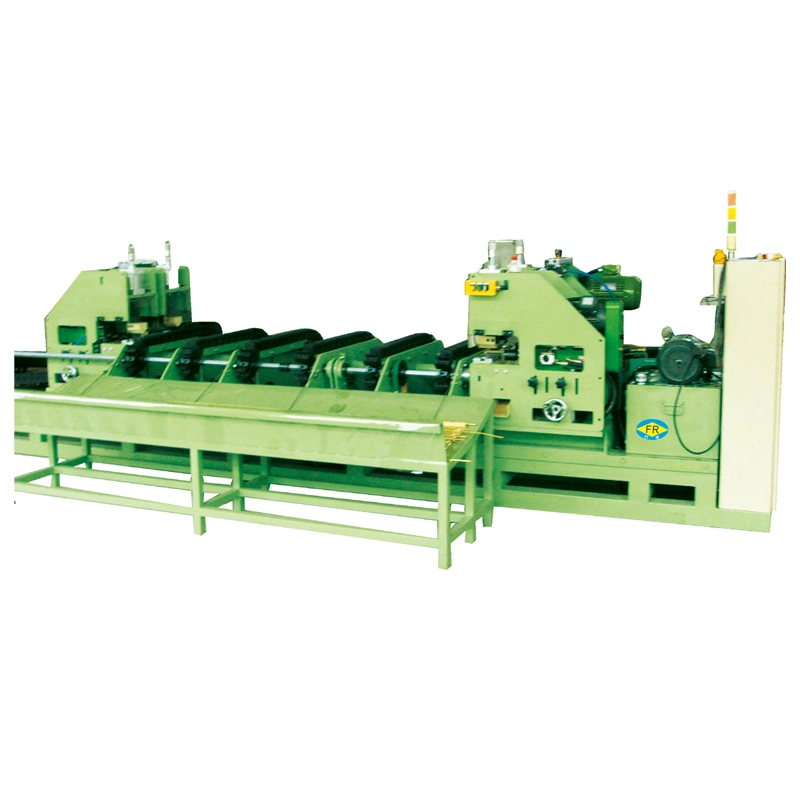
Siūlome platų tikslaus metalo apdirbimo įrangos asortimentą, įskaitant tiesinimo, šaltojo tempimo, smailinimo, nuožulnumo, pjovimo, sriegių valcavimo stakles ir tempimo štampus, pritaikytus vamzdžių, strypų ir vielos medžiagoms įvairiose pramonės šakose.
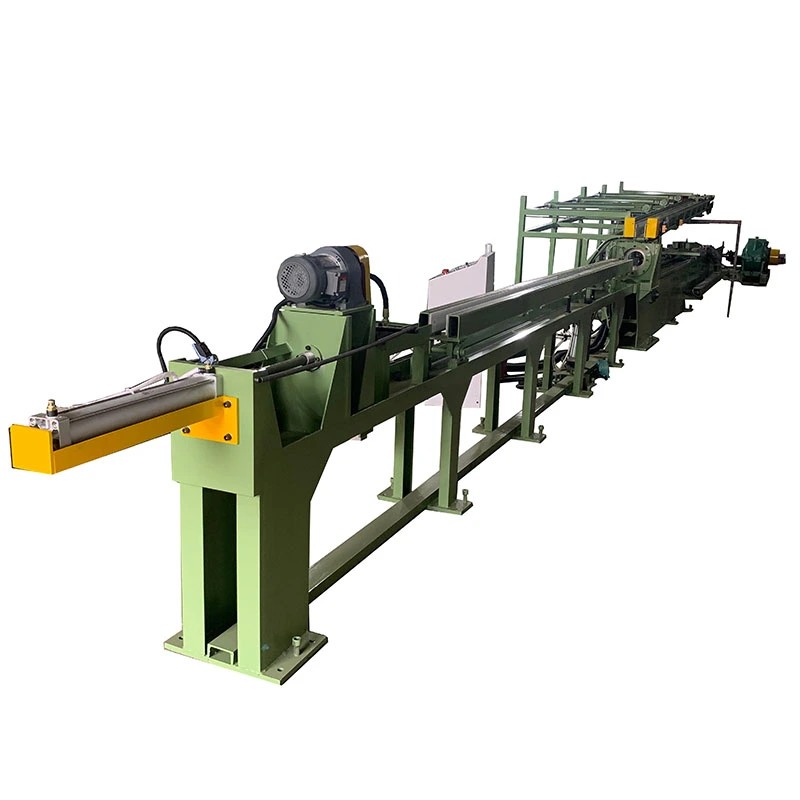
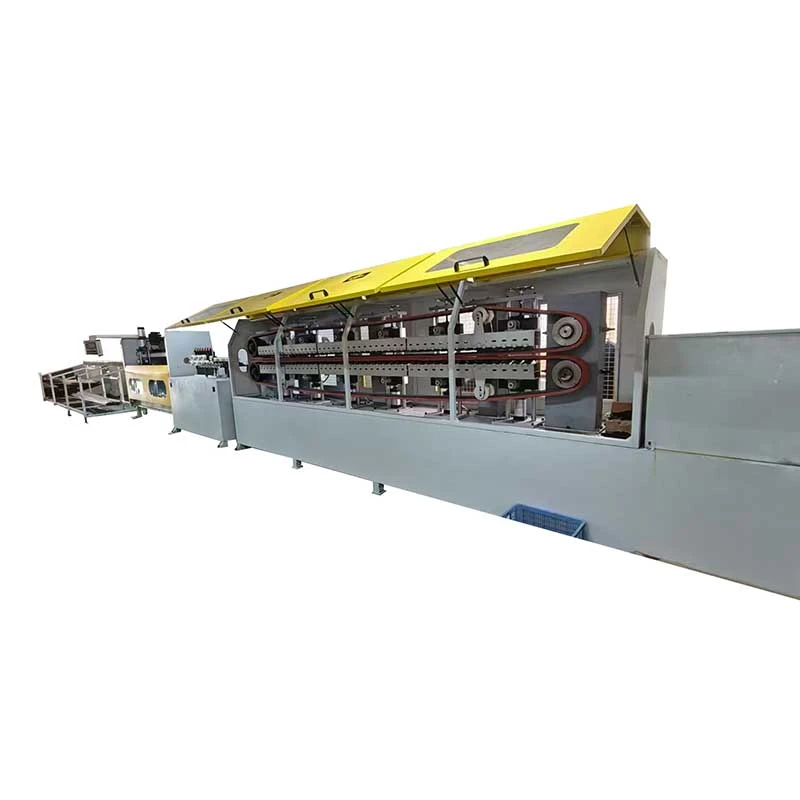
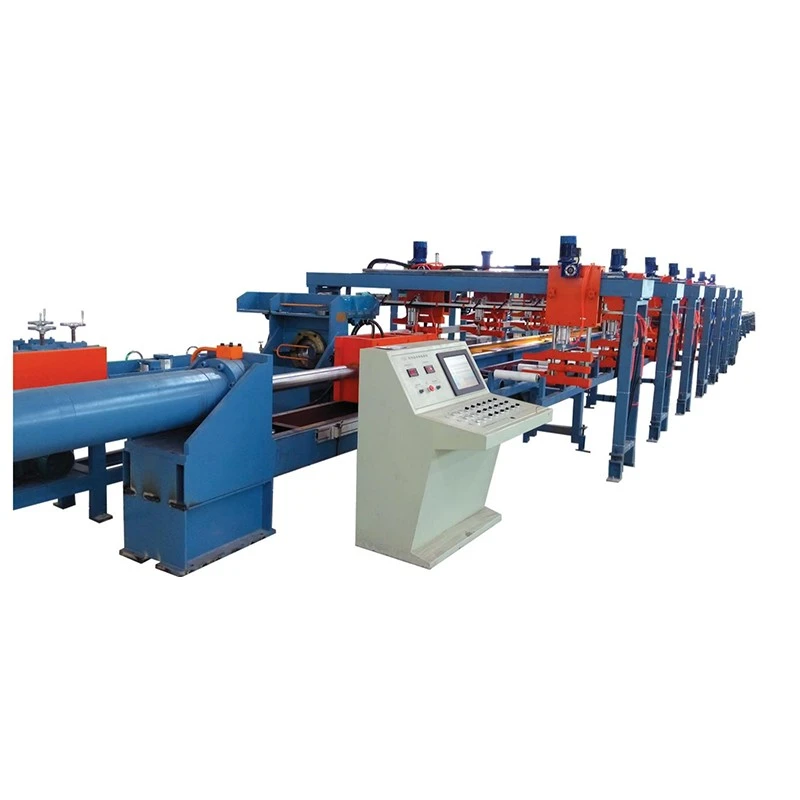
TheAutomatinė trijų eilučių šaltojo piešimo mašinaprocesustrys vamzdžiai arba strypai vienu metu, todėl tinka didesnės apimties gamybai be trijų atskirų patraukiamųjų suoliukų. Jo dvigubos grandinės pavara subalansuoja traukimo apkrovą, o automatinis padavimas, išlygiavimas, suspaudimas ir išmetimas sumažina valdymą rankiniu būdu. Siūlomi modeliai nuo FR-16 iki FR-9015–160 tonųtraukiančios jėgos,15 m/mingreitis, ir smūgiai iki10 mplieno, vario, aliuminio ir lydinio vamzdžiams ar strypams.
TheAutomatinė trijų eilučių šaltojo piešimo mašinayra mechaninis kelių gijų tempimo stalas, skirtas pieštitris vamzdžius arba tvirtus strypus vienu metu. Jis skirtas gamintojams, kuriems reikia didesnės produkcijos iš vienos gamybos linijos neįrengiant trijų atskirų tempimo stalų. FR serijos viršeliai15–160 tonųvardinės tempimo jėgos, esant standartiniam tempimo greičiui15 m/minir a10 m standartinis smūgis. Pagal specifinius gamybos reikalavimus galima sukurti ilgesnius taktus.
Mašina ypač naudinga pakartotinai gaminant mažo ir vidutinio skersmens vamzdžius ar strypus, kai to paties dydžio gaminami partijomis. Vamzdžių piešimui integruotasšerdelių sistemakontroliuoja vidinį skersmenį ir sienelės storį. Dvigubos grandinės pavara traukia vežimėlį iš abiejų pusių, todėl trys tempimo padėtys yra mechaniškai subalansuotos.
Vienos linijos tempimo stalas apdoroja vieną ruošinį per ciklą. Kai vamzdžių malūnų ar strypų gamintojas turi stabilų, didelės apimties užsakymą pagal tą pačią specifikaciją, pridedant kitą vienos linijos mašiną padidėja investicijos į įrangą, grindų plotas, pakrovimo darbai ir priežiūros vietos. Trijų eilučių konfigūracija pašalina šią kliūtį apdorodama tris ruošinius per tą patį piešimo eigą.
Pavyzdžiui:varinių vamzdžių gamintojas, nuolat gaminantis tą patį mažo skersmens vamzdį, gali naudoti trijų linijų piešimą, o ne naudoti tris nepriklausomus tempimo stalus. Pagrindinis produktyvumo padidėjimas gaunamas apdorojant tris gabalus per vieną taktą; nauda yra daug mažesnė, kai gamyboje dažnai keičiamas dydis, užsakomi nedideli užsakymai arba vienu metu taikomos trys skirtingos specifikacijos.
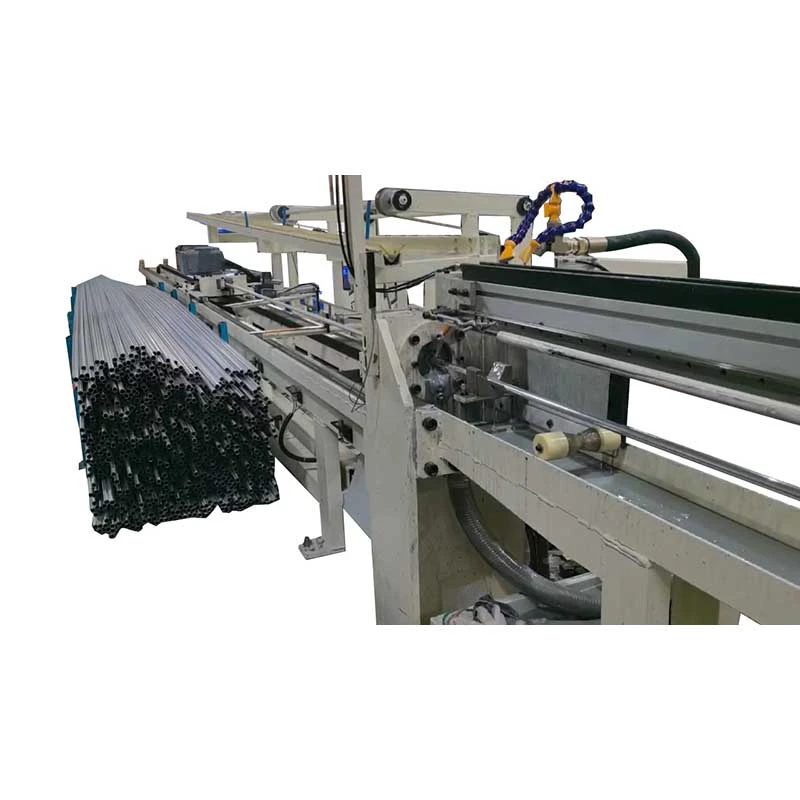
Trys smailūs vamzdeliai arba strypai įdedami į tiekimo sistemą ir pritvirtinami prie atitinkamų štampų. Tiekimo ir apvertimo mechanizmai tvarko ruošinio padėties nustatymą, o išlygiavimo sistema leidžia reguliuoti kiekvieną štampo padėtį, palyginti su piešimo vidurio linija.
Po užspaudimo pagrindinis variklis varo pavarų dėžę ir dvigubos grandinės sistemą. Traukimo vežimėlis vienu metu traukia visus tris ruošinius per štampus. Vamzdžiams vidinis įtvaras palaiko vidinį paviršių tempimo metu ir padeda kontroliuoti galutinį ID bei sienelės storį. Po piešimo eigos vežimėlis grįžta, o baigtos detalės iškraunamos kitam ciklui.
PLC koordinatėspadavimas, išlyginimas, suspaudimas, traukimas, iškrovimas ir vežimo grąžinimas. Kai tolesniam procesui reikalingas automatinis apdorojimas, galima pridėti pasirenkamas pjaustymo pagal ilgį ir krovimo sistemas.
Gamybos scenarijus:vamzdžių gamintojui, gaminančiam ilgas identiškų hidraulinių cilindrų vamzdžių partijas, automatinis padavimas ir sinchroninis traukimas sumažina rankinį apkrovą tarp taktų. Trys gijos yra apdorojamos pagal tą patį mašinos ciklą, todėl sistema labiau tinka pakartotinei gamybai nei mišrioms specifikacijoms skirtose darbo vietose.
1. Trijų krypčių sinchroninis piešimas
Per vieną ciklą nubrėžiami trys vamzdeliai arba juostos. Tai vertingiausia, kai mėnesio gamybos apimtis yra didelė ir pakartotinai gaminama ta pati arba glaudžiai atitinkanti specifikacija. Tai mažiau naudinga dažnai perjungiant, nes visos trys piešimo padėtys yra skirtos veikti su ta pačia piešimo sąranka.
Taikymo pavyzdys:varinių vamzdžių gamykla, gaminanti standartinio dydžio ŠVOK vamzdžius, gali nuolat naudoti tris gijas, o ne pridėti atskiros vienos linijos įrangos, kad padidintų našumą.
2. Dvigubos grandinės piešimo pavara
Vežimas traukiamas per dvi grandinės pavaros puses, o ne pasikliaujama vienu traukimo tašku. Subalansuota mechaninė apkrova yra svarbi, kai vienu metu veikia trys štampai, nes netolygi vežimėlio apkrova gali turėti įtakos išlygiavimui, štampų susidėvėjimui ir matmenų pastovumui.
Taikymo pavyzdys:kai vienu metu tempiami trys nerūdijančio plieno vamzdžiai, nuosekli vežimėlio apkrova padeda sumažinti skirtumus tarp trijų gamybos padėčių.
3. Nepriklausomas štampų išlyginimas
Kiekvieną piešimo padėtį galima tiksliai sureguliuoti, kad štampas būtų centre su atitinkamu ruošiniu. Tai ypač svarbu, kai dėl tikslaus išorinio išorinio paviršiaus, sienelės storio ar paviršiaus reikalavimų lieka mažai galimybių tolesniam apdirbimui.
Taikymo pavyzdys:tiksliuose hidrauliniuose vamzdeliuose tikslus štampavimo centravimas yra svarbesnis nei tiesiog maksimalus tempimo greitis, nes matmenų kitimas gali lemti atmetimą atliekant vėlesnius slėgio arba surinkimo bandymus.
4. Vidinis įtvaras vamzdžių piešimui
Tuščiavidurių pjūvių įtvaras valdo vidinę geometriją tempimo metu. Tai svarbu, kai galutinis ID ir sienelės storis yra funkciniai matmenys, o ne kosmetiniai reikalavimai.
Taikymo pavyzdys:hidraulinių cilindrų vamzdžiams reikalingi kontroliuojami vidiniai stūmoklio ir sandariklio suderinamumo matmenys, todėl įtvaro pasirinkimas ir praėjimo grafiko skaičiavimas yra mašinos inžinerijos dalis, o ne pasirenkama gamybos detalė.
5. Fiksuotas 15 m/min piešimo greitis
Standartinis tempimo greitis yra 15 m/min. Fiksuotas greitis supaprastina ciklo laiko planavimą ir tinka gamybos linijoms, kuriose stabilus pralaidumas yra svarbesnis nei platus greičio diapazonas. Medžiagos klasė, redukcija, tepimas ir štampų konstrukcija vis tiek lemia, ar konkretus gaminys gali nepertraukiamai veikti vardiniu greičiu.
Taikymo pavyzdys:didelės apimties vamzdžių linija su stabilia medžiagų rūšimi ir praėjimo tvarkaraščiu gali naudoti fiksuotą greitį, kad įvertintų gamybos pajėgumus ir tolesnio apdorojimo reikalavimus prieš montavimą.
6. Automatinis šėrimas, apyvarta ir derinimas
Tiekimo variklis, apykaitos variklis ir išlyginimo sistema sumažina rankinį apdorojimą tarp traukimo ciklų. Tai ypač naudinga, kai dėl ilgų darbo valandų pasikartojantis krovimas rankiniu būdu tampa kliūtimi darbo jėgai.
Taikymo pavyzdys:Įrenginys, dirbantis keliomis pamainomis, gali automatizuoti pasikartojantį krovimą ir ruošinio padėties nustatymą, o operatoriai sutelkia dėmesį į štampų tikrinimą, tepimą, kokybės patikrinimus ir priežiūrą.
7. Tvirtas juostos ir vamzdžio brėžinys
Automatinę trijų eilučių šaltojo piešimo mašiną galima sukonfigūruoti ir tuščiaviduriams vamzdžiams, ir kietiems strypams. Vamzdžių tempimui naudojamas tinkamas įtvaro išdėstymas, o kietųjų strypų gamyboje naudojami kietieji tempimo štampai be vidinio įtvaro.
Taikymo pavyzdys:plieno procesorius, gaminantis tikslius strypų ruošinius ir besiūlius vamzdžius, gali įvertinti vieną mašinos platformą abiem reikmėms, jei tinkami įrankiai ir tempimo jėgos reikalavimai.
8. Pasirenkama pasroviui skirta automatizacija
Automatinis pjovimas ir krovimas gali būti integruotas, kai klientui reikia gatavų fiksuoto ilgio gabalų, o ne ilgai temptų gaminių. Šios parinktys naudingiausios, kai brėžimo mašina tiesiogiai tiekia tolesnį surinkimo arba pakavimo procesą.
Modelisio pasirinkimas turėtų būti pagrįstasmedžiaga, pradiniai matmenys, tiksliniai matmenys, sumažinimas per praėjimą, važiavimų skaičius, reikalinga gamybos apimtis ir apskaičiuota tempimo jėga. Nesirinkite mašinos tik pagal vamzdžio skersmenį. Kietesniems lydiniams ir didesniam redukavimui gali prireikti žymiai didesnės tempimo jėgos, net jei išorinis skersmuo yra palyginti mažas.
| Modelis | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Talpa (tonomis) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Pagrindinis variklis (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Pavarų dėžė | JZQ650 | JZQ850 | JZQ1000 | 100-45 ZL | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Apyvartos variklis (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Tiekimo variklis (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Išlygiavimo variklis | 0,4 kW | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 1 AG, 1:150 | 1 AG, 1:150 | 1 AG, 1:150 |
| Grandinės tipas | 32A | 2010 lenkta plokštė | 2010 lenkta plokštė | 2814 išlenkta plokštė | 3618 išlenkta plokštė | 4020 išlenkta plokštė | 4020 išlenkta plokštė | 4020 išlenkta plokštė | 5628 išlenkta plokštė |
| Piešimo greitis (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Standartinis eiga (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Standartinė konfigūracija:3 brėžimo linijos, tempimo vežimėlis, dvigubos grandinės pavara, pavarų dėžė, pagrindinis variklis, tiekimo sistema, apykaitos sistema, štampų išlyginimo sistema, PLC valdymas ir vamzdžių įtvarų išdėstymas, jei reikia.
Inžinerinė pastaba:nurodytas tonažas yra mašinos vardinė tempimo galia, o ne kiekvienam gaminiui rekomenduojama jėga. Nepertraukiamai gamybai prieš pasirenkant modelį reikia patikrinti faktinę reikiamą tempimo jėgą, medžiagos stiprumą, sumažinimo ir tepimo sąlygas.
Naudojamas amortizatorių vamzdeliams, vairo mechanizmo komponentams, su pavaros velenu susijusioms vamzdinėms dalims ir kitoms pakartotinės gamybos vamzdžių programoms. Trijų linijų brėžinys yra naudingiausias, kai ta pati specifikacija gaminama didelėmis partijomis.
Gamybos scenarijus:automobilių tiekėjas gali naudoti tris vienu metu traukimo pozicijas pakartotiniams amortizatorių vamzdžių užsakymams, sumažindamas atskirų tempimo ciklų skaičių, reikalingą konkrečiai partijai.
Variniai ir aliuminio vamzdžiai, skirti šilumokaičiams ir oro kondicionavimo sistemoms, yra tinkami naudoti, kai matmenys ir medžiagų specifikacijos išlieka stabilios ilgą gamybos laikotarpį.
Gamybos scenarijus:varinių vamzdžių gamintojas, gaminantis standartinio dydžio šilumokaičio vamzdį, gali naudoti trijų linijų brėžinį, kad padidintų našumą, neužimdamas trijų atskirų tempimo stalų ploto.
Tiksliems plieniniams hidraulinių cilindrų vamzdžiams reikalingas kontroliuojamas OD, ID ir sienelės storis. Todėl įtvaro konstrukcija, štampo geometrija ir brėžinio sumažinimas turi tiesioginį poveikį gatavam vamzdžiui.
Gamybos scenarijus:Kai hidraulinių cilindrų vamzdžiai tikrinami slėgio bandymais, matmenų kitimo tarp trijų gijų valdymas padeda sumažinti montavimo ir tikrinimo problemas.
Automatinė trijų eilučių šaltojo piešimo mašina gali būti sukonfigūruota tinkamiems variniams ir aliumininiams vamzdžiams arba kietosioms sekcijoms, kur reikalingas didelės apimties pasikartojantis piešimas. Medžiagos būklė ir reikalingas sumažinimas turi būti patvirtinti skaičiuojant praėjimo tvarkaraštį.
Nerūdijantis plienas, legiruotasis plienas ir kitos stipresnės medžiagos gali būti apdorojamos, kai apskaičiuota tempimo jėga ir įrankiai yra suderinti su medžiaga.
Gamybos scenarijus:nerūdijančio plieno vamzdžių gamintojas, turintis pakartotinius užsakymus, gali naudoti trijų eilučių konfigūraciją, kad padidintų našumą, išlaikydamas tą pačią štampo ir įtvaro sąranką visose trijose padėtyse.
26 metai Drawbench inžinerijos
FangRong užsiima tempimo stendų inžinerija nuo 1998 m., turi patirties mechaninių tempimo sistemų, grandininių pavarų, štampų laikiklių, įtvarų ir gamybos automatizavimo srityse.
Dvi gamybos patalpos
Dongguan ir Yangjiang įrenginiai palaiko apdirbimą, surinkimą ir įrangos gamybą. Turėti daugiau nei vieną gamybos vietą ypač naudinga projektams, kuriuose dalyvauja kelios mašinos arba pritaikyta automatizacija, nes gamybos darbus galima planuoti lygiagrečiai.
Trijų eilučių lygiavimo bandymas
Daugiasluoksnei mašinai neužtenka patikrinti tik nepakrautą mašiną. Atliekant gamyklinius bandymus, kartu reikia patikrinti tempimo mechanizmą, grandinės įtempimą, vežimėlio judėjimą ir atskirų štampų padėtis, nes matmenų nuoseklumas priklauso nuo visos mechaninės sistemos.
1. Inžinerinė apžvalga— Medžiagos klasė, pradiniai matmenys, tiksliniai matmenys, mažinimo grafikas, reikalinga jėga, įrankių ir automatikos reikalavimai peržiūrimi prieš gaminant.
2. Komponentų patikrinimas— Pagrindinės konstrukcinės ir transmisijos dalys patikrinamos prieš surenkant.
3. Tikslus apdirbimas— Kreipiamieji bėgiai, štampų laikikliai, velenai, grandinės komponentai ir kitos svarbios dalys yra apdirbamos pagal reikiamus mechaninius leistinus nuokrypius.
4. Mechaninis surinkimas— Surenkama ir reguliuojama pavarų dėžė, žvaigždutės, grandinės, vežimėlis, įtempimo sistema ir štampų laikikliai.
5. Elektros ir PLC integravimas— Į valdymo sistemą integruotos padavimo, apyvartos, lygiavimo ir traukimo sekos.
6. Trijų eilučių testavimas— Tikrinamos trys brėžinio padėtys, ar karietėlė juda, išlygiuota ir veikia sinchroniškai.
7. Kliento mėginių testavimas— Jei pavyzdžiai pateikiami iš anksto, siūlomam procesui ir įrankių išdėstymui patikrinti galima naudoti faktinę kliento medžiagą.
8. Galutinė apžiūra— Prieš išsiunčiant patikrinamas mechaninis veikimas, elektrinės funkcijos, saugos įtaisai, tepimas ir pagrindiniai mašinos matmenys.
ISO 9001:2015— Kokybės valdymo sistema, apimanti atitinkamus projektavimo, gamybos, įrengimo ir aptarnavimo procesus. Sertifikato Nr. UQ231211R1.
CE atitiktis— Pateikiamos standartinės mašinų konfigūracijos, kad atitiktų taikomus ES mašinų saugos reikalavimus, įskaitantMašinų direktyva 2006/42/EBkai taikoma tiekiamai mašinai ir rinkai.
SGS patikrinimas— Pirkėjui pageidaujant, gali būti surengtas trečiosios šalies patikrinimas, įskaitant sutartus mašinos veikimo ir saugos tikrinimo elementus.
UL— UL sertifikatas nėra įtrauktas į standartinį viso FR traukimo stendo sertifikatą. Jei reikalingi UL pripažinti elektriniai komponentai arba tam tikra Šiaurės Amerikos elektros specifikacija, prieš užsakant reikia patvirtinti elektros konfigūraciją.
Mašina paruošta eksportuoti su tinkamu išmontavimu, apsauga nuo drėgmės ir apsauga nuo korozijos gabenant dideliais atstumais. Pakavimo reikalavimai gali būti koreguojami atsižvelgiant į konteinerių pakrovimą, paskirties klimatą ir projekto logistiką.
MOQ:1 pilna mašina/komplektas. Kelių mašinų užsakymai gali būti pateikiami pagal atskirą kiekiu pagrįstą kainodarą.
Kaina pagrįsta kaina:1 rinkinys, 2–4 rinkiniai ir 5+ rinkiniai nurodomi atskirai, nes galutinė kaina priklauso nuo modelio, tempimo jėgos, automatikos, įrankių, elektros specifikacijų ir pristatymo konfigūracijos. Susisiekite su „FangRong“ dėl dabartinio kiekiais pagrįsto kainų grafiko, o ne pasikliaukite fiksuota svetainės kaina.
FOB:FOBŠendženo uostas, Kinijagali būti nurodyta eksporto užsakymams. Galutinis pakrovimo uostas turėtų būti patvirtintas komercinėje citatoje pagal faktinį vežimo susitarimą.
Standartinis užsakymo pristatymo laikas:apytiksliai30-60 dienųpo techninio patvirtinimo, užsakymo patvirtinimo ir sutarto avanso gavimo, atsižvelgiant į modelį ir komplektaciją.
Greitas užsakymas:skubi gamyba gali būti vertinama atskirai, atsižvelgiant į esamą gamyklos pajėgumą, komponentų prieinamumą ir mašinos konfigūraciją. Paspartintas grafikas patvirtinamas tik po to, kai FangRong gamybos skyrius patvirtina pageidaujamą pristatymo datą.
Mokėjimas:yra standartinės komercinės sąlygos30% užstatas ir 70% likutis prieš išsiuntimą, jei sutartyje nenurodyta kitaip.
Garantija:12 mėnesių nuo paleidimo pagal sutartas garantines sąlygas.
Paprastai, ne. Trys piešimo padėtys skirtos dirbti su tomis pačiomis arba suderinamomis įrankių ir piešimo sąlygomis. Jei jūsų gamybai vienu metu reikia skirtingų skersmenų, būtina atskira techninė peržiūra, nes gali skirtis štampo geometrija, įtvaro dydis ir reikalinga tempimo jėga.
Taip. Vamzdžiai traukiami naudojant atitinkamą vidinių įtvarų išdėstymą, o kietiems strypams naudojami tvirti tempimo štampai. Įrankiai ir tempimo jėgos apskaičiavimas turi būti suderintas su medžiaga ir galutiniais matmenimis.
Nurodykite medžiagos klasę, pradinį OD ir sienelės storį, tikslinį OD ir sienelės storį, brėžinių skaičių, tepimo būklę ir reikalingą našumą. FangRong gali apskaičiuoti reikiamą tempimo jėgą trims ruošiniams ir rekomenduoti atitinkamą modelį. Pasirinkus vien tik pagal skersmenį, apdorojant didelio stiprumo lydinius arba atliekant didelius redukavimus, mašina gali būti per maža.
Nėra vienos sumažinimo vertės, tinkamos kiekvienai medžiagai ir gaminiui. Anglies plienas gali toleruoti didesnį sumažinimą nei daugelis nerūdijančio plieno ar specialių lydinių, tačiau praktinė riba priklauso nuo medžiagos būklės, štampavimo kampo, tepimo, įtvaro išdėstymo ir reikalaujamos paviršiaus kokybės. Galutinis leidimų grafikas turėtų būti skaičiuojamas tikram produktui, o ne naudojant bendrą procentą.
Jokia mašinos konfigūracija negali pakeisti tinkamo įrankių, medžiagų paruošimo ir proceso valdymo. Trijų eilučių sistema naudoja subalansuotą vežimėlio traukimą ir individualų štampavimo išlyginimą, kad sumažintų sruogų skirtumus. Tikrasis matmenų nuoseklumas vis dar priklauso nuo medžiagos, štampavimo ir įtvaro būklės, tepimo ir praėjimo grafiko.
Standartinė mašinos konfigūracija apima pagrindinę traukimo sistemą, pavarų dėžę, dvigubos grandinės pavarą, vežimėlį, trijų padėčių štampo išdėstymą, pagrindinį variklį, padavimo ir apykaitos mechanizmus, išlyginimo sistemą ir PLC valdymą. Konkrečių gaminių štampai, specialūs įtvarai, automatinis pjovimas, krovimas ir kita pritaikyta įranga citatoje turėtų būti išvardyti atskirai.
Taip. Paspartinta gamyba gali būti įvertinta skubiems projektams. Pasiekiama pristatymo data priklauso nuo pasirinkto FR modelio, variklio ir pavarų dėžės konfigūracijos, automatikos reikalavimų, komponentų prieinamumo ir esamo gamybos grafiko. Paspartinta data turi būti įrašyta užsakymo patvirtinime po gamyklos patvirtinimo.
Taip, klientų pavyzdžiai gali būti naudojami proceso patikrinimui, kai susitariama iš anksto. Trijų eilučių tempimo stende pavyzdinis bandymas yra naudingas, nes leidžia patikrinti siūlomą štampą, įtvarą, redukcijos grafiką ir mašinos pajėgumą, palyginti su faktine medžiaga, o ne pasikliauti tik teoriniais skaičiavimais.
FangRong pateikia pasirinktos mašinos pagrindo ir inkaro varžto informaciją. Faktinis pamatas turi būti paruoštas pagal galutinį patvirtintą brėžinį, įskaitant mašinos ilgį, apkrovą, montavimo vietą, elektros reikalavimus ir techninės priežiūros prieigą.
Taip. Į projekto apimtį gali būti įtraukta montavimo priežiūra, paleidimas ir operatoriaus mokymas. Mokymai apima mašinos valdymą, štampų ir įtvarų keitimą, įprastą tepimą, pagrindines trikčių šalinimo ir priežiūros procedūras.
Adresas
NR.163, Shatongo kelias, Shabu 2-oji pramoninė zona, Dalang miestas, Dongguan miestas, Guangdong, Kinija
Tel
El. paštas