Whatsapp
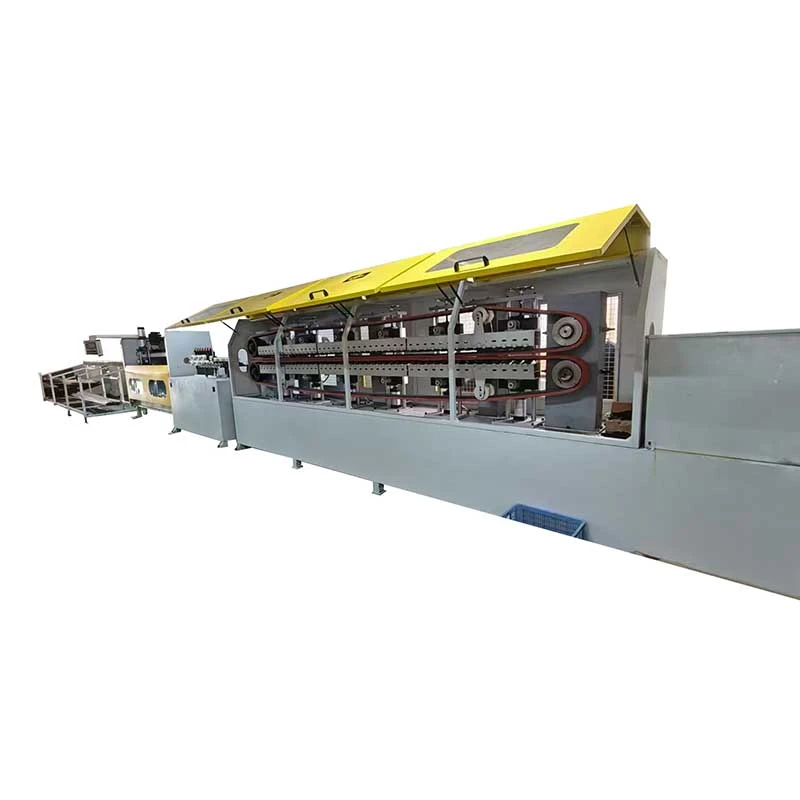
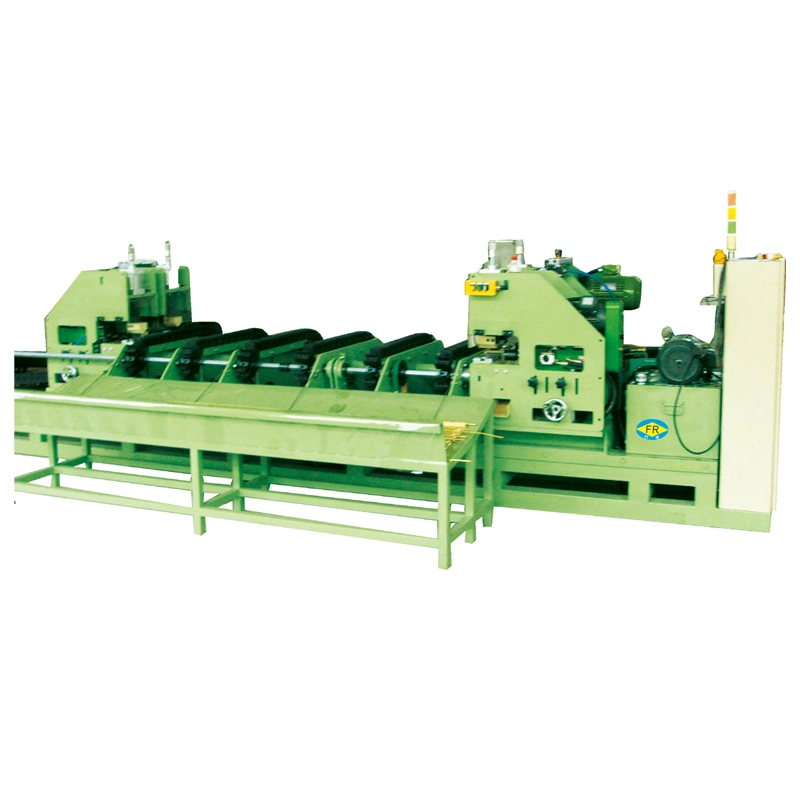
Siūlome platų tikslaus metalo apdirbimo įrangos asortimentą, įskaitant tiesinimo, šaltojo tempimo, smailinimo, nuožulnumo, pjovimo, sriegių valcavimo stakles ir tempimo štampus, pritaikytus vamzdžių, strypų ir vielos medžiagoms įvairiose pramonės šakose.
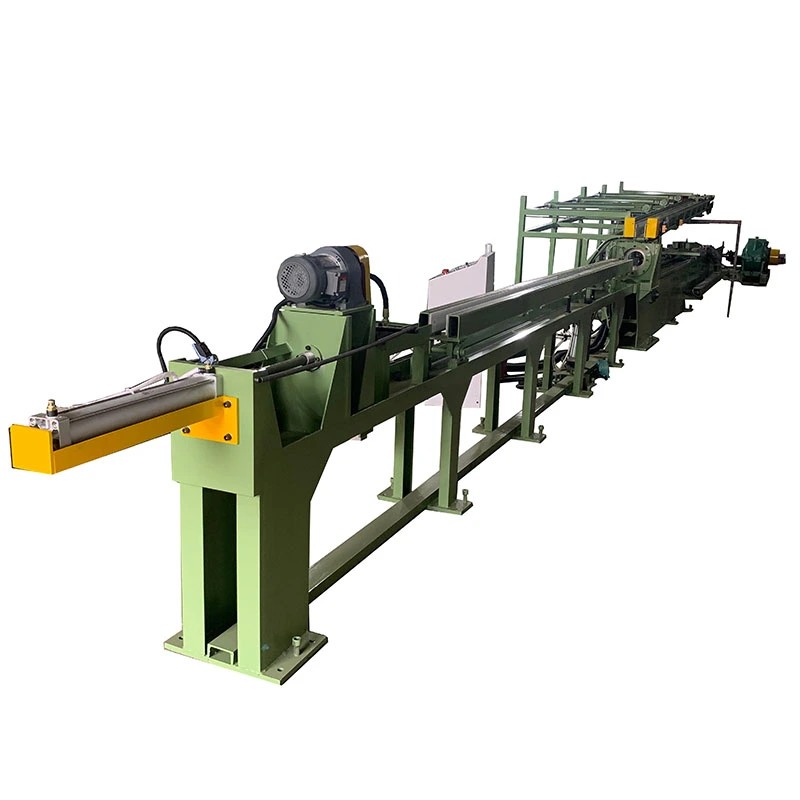
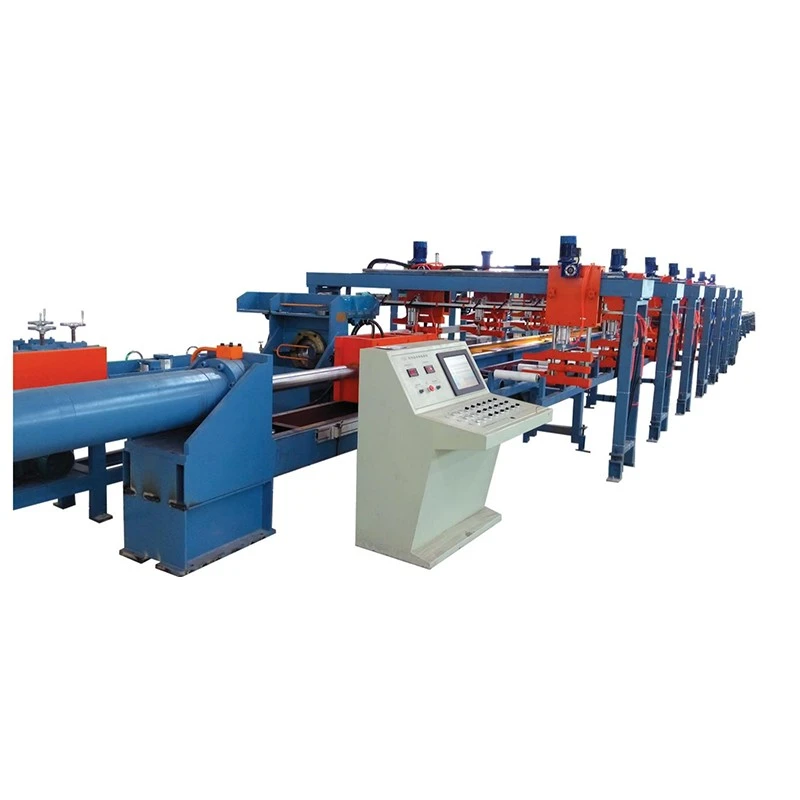
TheAutomatinė taškinio stūmiklio piešimo mašinapašalina juostos nukreipimą naudojant ahidraulinė stūmimo galvutėkad viso dydžio strypas padėtų per štampą prieš pagrindiniam cilindrui perimant. Tai sumažinamedžiagų praradimas, įrankiai ir tvarkymas. Nuo FR-5T iki FR-200T modeliai suteikia5–200 tonų traukos jėgair10–300 tonų stūmimo jėgaužØ13–100 mmbarai. Tinka angliniam plienui, legiruotam plienui, nerūdijančiam plienui, variui ir aliuminiui.
TheAutomatinė taškinio stūmiklio piešimo mašinayra hidraulinė šalto tempimo mašina, skirta strypų gamybai, kai dėl įprastinio nukreipimo prarandama medžiaga, atsiranda papildomas valdymas arba atsiranda kliūtis prieš tempiant. Užuot sumažinusi strypo galą atskira žymeklio mašina, galinė hidraulinė stūmimo galvutė stumia nenusmailėjusį strypą per štampą, kol priekinis galas patenka į tempimo vežimėlį. Tada vežimėlis perima ir ištraukia strypą per štampą.
Šis stumdomasis išdėstymas yra ypač naudingastrumpi strypai, didelės apimties tikslumo strypų gamyba ir medžiagos, kurias sunku arba brangu nukreipti. FangRong FR-series machines are available from 5T to 200T, covering solid round bars from approximately Ø13 to Ø100 mm. Tube drawing can also be configured with suitable mandrels and tooling.
Thetaško stūmimo traukimo mašina pašalina šią kliūtį. Nesmaili strypas įstumiamas tiesiai į štampą, o traukimo vežimėlis perima, kai iškyla priekinis galas. Tai vertingiausia, kai medžiagos išeiga ir apdorojimo laikas yra svarbesni nei paprasčiausias tempimo greičio padidinimas.
Tipinė gamybos situacija:Tvirtinimo detalių gamintojas, dirbantis su trumpais legiruotojo plieno strypais, nukreipdamas gali prarasti daug naudingo ilgio. Naudojant taškinio stūmimo sistemą, strypas gali patekti į tempimo procesą, prieš tai neapdorojus ar neaplenkus jo galo, todėl daugiau įsigyto strypo lieka prieinama pasroviui šaltai.
1. Įkėlimas:Nenukrypta juosta dedama ant tiekimo stovo ir sulygiuota su štampu.
2. Hidraulinis stūmimas:Galinė stūmimo galvutė suspaudžia strypą ir stumia jį į priekį per štampą. Ši pradinė jėga yra svarbi, nes strypas nebuvo smailus ir todėl susiduria su didesniu pasipriešinimu įeinant į štampą.
3. Carriage takeover:Kai sumažintas priekinis galas iškyla iš štampavimo, pagrindinis piešimo vežimėlis sugriebia strypą.
4. Nepertraukiamas piešimas:Stūmimo galvutė atleidžiama arba grįžta, o pagrindinis hidraulinis cilindras traukia strypą per štampą iki reikiamo ilgio.
5. Grąžinimas ir iškrovimas:Po piešimo vežimėlis grįžta atgal, o gatava juosta iškraunama kitai operacijai.
PLC ir HMI valdikliai koordinuoja stūmimo, suspaudimo, brėžimo ir grąžinimo seką. Tiksli stūmimo jėga, tempimo jėga, eiga ir štampavimo konfigūracija parenkami pagal pradinį skersmenį, galutinį skersmenį, medžiagos klasę ir mažinimo grafiką.
Galinė hidraulinė stūmimo galvutė leidžia nenusmailintam strypui patekti į štampą, todėl nereikia atlikti atskiros smailės operacijos. Tai svarbiausia gamykloms, perdirbančioms trumpus strypus arba brangius lydinius, kur medžiagos praradimas iš kiekvieno strypo galo tiesiogiai veikia derlių.
Gamybos pavyzdys:Guolių ir ritinėlių gamintojas, naudojantys trumpus legiruotojo plieno ruošinius, gali išlaikyti naudingesnį strypo ilgį, užuot pašalinęs smailią dalį prieš piešdamas. Ekonominė nauda priklauso nuo strypo ilgio ir įprasto žymėjimo metu pašalinamo kiekio, todėl ji turėtų būti apskaičiuojama pagal faktinius gamybos duomenis, o ne kaip fiksuota procentinė dalis.
Įprastas nukreipimas pašalina dalį strypo galo arba palieka sumažintą dalį, kuri vėliau gali būti nupjauta. Taikant taško stūmimo procesą išvengiama šio paruošimo etapo. Kuo trumpesnė juosta ir kuo didesnė jos materialinė vertė, tuo ši savybė tampa svarbesnė.
Ilgų strypų atveju sutaupymo procentas, pašalinus smailią galą, gali būti palyginti mažas. Tačiau trumpų tikslumo ruošinių atveju ta pati 100–300 mm medžiaga gali sudaryti daug didesnį gatavos dalies procentą.
Stūmimo galvutė suteikia jėgą, reikalingą nenusmailėjusiam strypui paleisti per štampą, o pagrindinis tempimo cilindras suteikia jėgą likusiam tempimo eigai. Stūmimo galvutės talpa parenkama pagal atsparumą įspaudimui, medžiagos stiprumą, skersmenį ir sumažinimą, o ne tiesiog pagal pagrindinį tempimo tonažą.
Kodėl tai svarbu:Automatinė taškinio stūmimo traukimo mašina gali turėti pakankamą vardinį tempimo tonažą, tačiau ji vis tiek netinkama, jei pradinės stūmimo jėgos nepakanka kietajam lydiniui arba dideliam sumažinimui. Todėl FangRong apskaičiuoja stūmimo ir brėžimo reikalavimus pagal kliento faktinę medžiagą ir matmenis.
Modulinis štampo laikiklis sumažina įrankių keitimo laiką, kai toje pačioje mašinoje apdorojami skirtingi strypų skersmenys. Tai ypač naudinga darbo biržose ir gamyklose, kurios vienoje pamainoje gamina kelis dydžius. Jei linija nuolat gamina tik vieną skersmenį, greito keitimo įrankiai yra mažiau svarbūs nei tinkamas štampavimo laikas ir traukos jėgos pasirinkimas.
Hidraulinę jėgą ir greitį galima reguliuoti pagal medžiagą ir pravažiavimo grafiką. Tai leidžia operatoriams nenaudoti pernelyg didelės jėgos santykinai minkštoms medžiagoms, tuo pačiu išlaikant pakankamą jėgą nerūdijančiam plienui, legiruotajam plienui ar kitoms didelio stiprumo medžiagoms.
Gaminant tikslią veleną, kontroliuojamos tempimo sąlygos padeda sumažinti staigią apkrovą ir paviršiaus pažeidimus. Galutinis tiesumas ir matmenų tikslumas vis tiek priklauso nuo štampo konstrukcijos, įeinančio strypo būklės, pravažiavimo grafiko ir vėlesnio tiesinimo proceso.
ThePLC controls the sequence between push-head movement, gripping, die entry, carriage clamping, drawing and return. Operators can set and monitor key process parameters through the HMI.
Tai labiausiai naudinga, kai ta pati mašina naudoja skirtingas medžiagas ar dydžius. Vienos produktų linijos automatizuotas sekos valdymas iš esmės sumažina operatoriaus įsikišimą ir padeda išlaikyti nustatytą procesą pakartojamą.
Standartinė FR serijos konfigūracija skirta tvirtoms apvalioms strypams. Vamzdžių tempimas galimas naudojant tinkamus įtvarus, kamščius ir štampų išdėstymus. Vamzdžių pritaikymas turi būti patvirtintas projektuojant, nes sienelės storis, įtvaro tipas ir tepimo reikalavimai turi įtakos reikiamai tempimo jėgai ir įrankiams.
Tinkamas modelis turi būti pasirinktas išpradinis skersmuo, galutinis skersmuo, medžiagos stiprumas, ploto sumažinimas ir reikalinga gamybos produkcija. Mašinai parinkti vien nominalios tonažo nepakanka.
| Modelis | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Tempimo talpa (tonomis) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Hidraulinė stūmimo galvutė (tonomis) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Stūmimo cilindras | φ63×200 mm | φ80×200 mm | φ100×200 mm | φ125×200 mm | φ150×300 mm | φ160×700 mm | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 mm | φ280×300 mm | φ300×300 mm |
| Alyvos siurblio galia (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Juostos skersmens diapazonas (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Pagrindinė variklio galia (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Standartinis piešimo ilgis:10 m. Individualūs brėžinių ilgiai gali būti suprojektuoti pagal kliento gamybos išdėstymą.
Svarbu:Aukščiau parodytas skersmens diapazonas yra mašinai taikomas strypų diapazonas, o ne garantija, kad kiekvieną medžiagą bus galima ištraukti nuo didžiausio pradinio skersmens iki kiekvieno galimo galutinio skersmens vienu praėjimu. Tikrasis praėjimo grafikas turi būti patikrintas atsižvelgiant į medžiagos stiprumą, sumažinimą per praėjimą, štampų geometriją ir tepimą.
Naudojamas strypams, tiekiamoms į šaltas krypties linijas varžtams, smeigėms, varžtams, kaiščiams ir panašiems komponentams. Taškinio stūmiklio dizainas yra ypač naudingas, kai trumpi ruošiniai sukuria didelį laužo procentą.
Kliento scenarijus:Tvirtinimo detalių gamintojas, pakeičiantis atskirą nukreipimo ir piešimo seką, gali naudoti FR-30T, kad sujungtų štampų įvedimą ir tempimą į vieną mašinos ciklą, sumažindamas tarpinį tvarkymą prieš šaldant.
Tinka tiksliam strypui, kuris naudojamas vairo velenams, pavaros strypams, vožtuvų komponentams ir kitoms tekinimo arba apdirbtoms dalims. Svarbūs parametrai yra tempimo jėga, skersmens tolerancija, paviršiaus būklė ir galimybė išlaikyti stabilų pravažiavimo grafiką.
Kliento scenarijus:Automobilių tiekėjas, brėžiantis legiruotojo plieno strypą vairavimo komponentams, gali naudoti FR-100T konfigūraciją, kur smailių galų pašalinimas pagerina medžiagų panaudojimą prieš apdirbant.
Brėžinys gali užtikrinti kontroliuojamą skersmenį ir pagerinti paviršiaus būklę prieš vėlesnį šlifavimą, lupimą ar apdailą. Tačiau naudojant guolius vien piešimas nepakeičia galutinio šlifavimo proceso matmenų ir paviršiaus reikalavimų.
Kliento scenarijus:Guolių gamintojas gali naudoti FR-50T ritininiams ruošiniams, kur stabilus tempimas sumažina medžiagos, kurią vėliau reikia pašalinti apdailos metu, kiekį.
Didelio stiprumo įrankių plienas reikalauja didesnės tempimo jėgos ir kruopštaus mažinimo kontrolės per praėjimą. Todėl mašina turėtų būti parenkama pagal faktinį medžiagos stiprumą ir praėjimo grafiką, o ne vien skersmenį.
Kliento scenarijus:Įrankinio plieno procesorius, tempiantis greitaeigius plieninius strypus, gali naudoti didesnės talpos FR modelį, kai atsparumas deformacijai viršija praktinį mažesnių tempimo stendų diapazoną.
Nerūdijantis plienas, titanas, nikelio lydiniai ir kitos didelės vertės medžiagos gali būti naudingos pašalinus atskirą nukreipimo operaciją. Nauda ypač aktuali, kai medžiaga brangi arba strypo galą sunku nuosekliai paruošti.
Kliento scenarijus:Titano strypų gamyboje vengiant įprastinio mechaninio nukreipimo, galima supaprastinti paruošimo procesą ir sumažinti medžiagų tvarkymą prieš šaltą tempimą.
Automatinė taškinio stūmiklio piešimo mašina gali būti sukonfigūruota vario ir aliuminio strypams, kai norint sumažinti matmenis arba pagerinti paviršių, reikalingas kontroliuojamas piešimas. Minkštesnėms medžiagoms gali prireikti didžiausios galimos stūmimo jėgos, todėl pasirinkus mažesnį modelį galima sumažinti nereikalingą sumontuotą galią.
Prieš prašydami pasiūlymo, atsiųskite šią informaciją:
Medžiaga:klasė, tempiamasis stipris arba takumo riba ir terminio apdorojimo sąlygos.
Pradinis dydis:išorinis skersmuo ir strypo ilgis.
Baigtas dydis:tikslinio skersmens ir matmenų tolerancijos.
Sumažinimas:reikiamo ploto sumažinimas ir piešimo važiavimų skaičius.
Gamyba:reikalingų vienetų per valandą arba tonų per pamainą.
Produkto formatas:tvirtas strypas arba vamzdis.
Automatika:rankinis pakrovimas arba automatinis padavimas, pjovimas, tiesinimas ir krovimas.
Šios detalės leidžia patikrinti reikiamą tempimo jėgą, stūmimo jėgą, štampų konfigūraciją ir mašinos ciklą prieš pateikiant citatą. Mašina neturėtų būti pasirinkta tik todėl, kad jos nominalus tonažas yra didesnis nei kito tiekėjo modelio.
Į standartinį automatinio taškinio stūmiklio piešimo mašinos paketą paprastai įeinatempimo stendo rėmas, hidraulinė tempimo sistema, hidraulinė stūmimo galvutė, tempimo vežimėlis, štampų laikiklis, hidraulinis maitinimo blokas, elektros valdymo spinta, PLC ir HMI. Standartiniai įrankiai tiekiami pagal sutartą konfigūraciją; konkrečių klientų matmenų gamybos štampai turi būti patvirtinti atskirai citatoje.
Papildoma įranga gali apimti automatinio padavimo, juostų matavimo, pjovimo, tiesinimo, iškrovimo ir krovimo sistemas. Galutinė apimtis turėtų būti nurodyta komercinėje citatoje, kad klientas tiksliai žinotų, kas pateks į gamyklą.
„FangRong“ gamina šaltojo tempimo įrangą nuo 1998 m. Gamyba vykdoma Dongguano ir Jangdziango gamyklose, apimanti apdirbimą, hidraulinį surinkimą, elektros integravimą ir mašinų bandymus.
Mechaninis derinimas:Prieš galutinį surinkimą patikrinami kreipiamieji bėgiai, tempimo vežimėlis ir štampo laikiklis, ar jie tinkamai išlygiuoti.
Hidraulinė sistema:paleidimo metu tikrinamas slėgio stabilumas, cilindro judėjimas ir nuotėkis.
Elektros sistema:Testuojama PLC seka, HMI funkcijos, jutikliai ir saugos grandinės.
Piešimo našumas: where customer material is available, sample bars can be processed to verify the push-draw sequence and the agreed process parameters.
Šis bandymas yra naudingesnis nei paprastas tuščiosios eigos demonstravimas, nes tikroji tempimo jėga priklauso nuo kliento medžiagos, pradinio skersmens, sumažinimo ir įrankių.
1. Inžinerinė apžvalga:prieš gaminant apžvelgiami strypų matmenys, medžiaga, redukcijos ir automatizavimo reikalavimai.
2. Komponentų patikra:pagrindiniai konstrukciniai, hidrauliniai ir transmisijos komponentai yra tikrinami pagal gamybos reikalavimus.
3. Tikslus apdirbimas:cilindrai ir mechaniniai komponentai apdirbami ir apdirbami pagal jų funkcines leistinas nuokrypas.
4. Mechaninis surinkimas:rėmas, kreipimo sistema, stūmimo galvutė, tempimo vežimėlis ir štampo laikiklis yra sumontuoti ir išlyginti.
5. Hidraulinė ir elektrinė integracija:cilindrai, vožtuvai, siurbliai, jutikliai, PLC ir HMI yra prijungti ir paleisti.
6. Funkcinis testavimas:stūmimo, prispaudimo, tempimo ir grąžinimo sekos išbandomos prieš išsiunčiant.
7. Galutinė patikra:tikrinamas hidraulinis slėgis, elektros sauga, mašinos matmenys ir sutarta konfigūracija.
ISO 9001:2015:kokybės valdymo sistema, apimanti atitinkamus projektavimo, gamybos ir aptarnavimo procesus. Sertifikato Nr. UQ231211R1.
CE ženklas:galima standartinėms mašinų konfigūracijoms, sukurtoms pagal taikomus Europos mašinų reikalavimus. Tiksliai pateiktos mašinos konfigūracijos atitikties dokumentai ir taikomi standartai turi būti patvirtinti.
Mašinų sauga:mašinos saugos projekte gali būti numatytos avarinio stabdymo grandinės, apsauginės priemonės, blokatoriai ir kiti apsauginiai įtaisai, kurių reikalaujama pagal taikomą mašinos rizikos vertinimą.
SGS patikrinimas:gali būti surengtas trečiosios šalies patikrinimas, kai to reikalaujama pirkimo sutartyje.
Svarbu:CE nėra tas pats, kas UL sertifikatas. Jei mašina montuojama Jungtinėse Amerikos Valstijose arba Kanadoje ir projektui reikalingi UL/CSA sąraše nurodyti elektriniai komponentai arba sertifikatas, tai turi būti nurodyta prieš gaminant, kad būtų galima atitinkamai sukonfigūruoti elektros spintą ir komponentus.
MOQ:1 pilna mašina.
| Užsakymo kiekis | Kainodaros pagrindas | Tipiškas komercinis susitarimas |
| 1 mašina | Standartinė nurodyta kaina | Individualioms gamybos linijoms arba bandomiesiems projektams |
| 2-4 mašinos | Projekto kiekio citata | Tinka kelių eilučių išplėtimui; dėl kiekio nuolaidos galima derėtis |
| 5+ mašinos | Tomo citata | Galutinė kaina priklauso nuo modelių derinio, automatikos ir pristatymo grafiko |
Standartinis užsakymo pristatymo laikas:maždaug 30-60 dienų po techninio patvirtinimo, sutarties patvirtinimo ir sutarto užstato gavimo. Didelėms mašinoms ar sistemoms su integruota automatika gali prireikti ilgesnio gamybos laiko.
Greitas užsakymas:pagreitintas grafikas gali būti įvertintas pagal esamą gamyklos pajėgumą, mašinos modelį ir komponentų prieinamumą. Paspartintas pristatymo laikas turi būti patvirtintas raštu prieš pateikiant užsakymą, o ne pateikiamas kaip fiksuota garantija.
Mokėjimas:a typical arrangement is 30% deposit after order confirmation and 70% balance before shipment after the agreed factory acceptance test. Galutinės sąlygos priklauso nuo pardavimo sutarties.
Garantija:12 mėnesių nuo paleidimo pagal sutartas garantines sąlygas.
Automatinė taško stūmimo mašina yra paruošta eksportuoti su atitinkama apsaugine pakuote, apsaugota nuo korozijos atviriems apdirbamiems paviršiams ir pakavimo tvarka, atsižvelgiant į mašinos matmenis ir pristatymo būdą. Priklausomai nuo konteinerių apribojimų ir prieigos prie vietos, gali prireikti gabenti didelius suoliukus.
Prieš išsiunčiant, klientas turi patvirtintigamyklos įėjimo matmenys, pamatų reikalavimai, keliamoji galia, elektros tiekimo ir iškrovimo įranga. Šios informacijos pateikimas prieš pradedant gamybą padeda išvengti diegimo vėlavimų po atvykimo.
Pagrindinis privalumas yra tas, kad prieš tempiant strypo galo nereikia mechaniškai nusmailinti. Galinė hidraulinė stūmimo galvutė stumia nenusmailėjusį strypą per štampą, kol iškyla priekinis galas, o po to tempimo vežimėlis sugriebia ir ištraukia jį. Tai gali sumažinti medžiagų nuostolius ir nereikalauti atskiros smailės operacijos, o tai ypač naudinga gaminant didelio tūrio strypus, kai kitu atveju būtų išmetama 100–300 mm smailių medžiagų.
Taip. Automatinė taškinio stūmiklio piešimo mašina sukurta specialiai traukimo strypams be įprasto išankstinio nukreipimo. Tačiau prieš patvirtinant konfigūraciją reikia patikrinti ruošinio medžiagą, pradinį skersmenį, sumažinimą per praėjimą, štampų geometriją ir reikiamą tempimo jėgą. Labai kietiems lydiniams arba neįprastai dideliems redukams gali prireikti kitokio štampavimo dizaino arba praėjimo grafiko.
Mašinos pasirinkimas neturėtų būti grindžiamas vien strypo skersmeniu. Reikalinga tempimo jėga priklauso nuo medžiagos stiprumo, pradinio ir galutinio skersmens, skerspjūvio sumažinimo, trinties, štampavimo kampo ir tempimo greičio. Pavyzdžiui, 50 mm anglinio plieno strypui ir 50 mm didelio stiprumo lydinio strypui gali prireikti labai skirtingų tempimo jėgų. Prieš rekomenduodamas FR modelį, „FangRong“ gali apskaičiuoti reikiamas stūmimo ir traukimo jėgas pagal kliento medžiagų ir matmenų duomenis.
FR serija apima maždaug 13–100 mm tvirtus apvalius strypus, priklausomai nuo modelio. Typical applications include carbon steel, alloy steel, stainless steel, bearing steel, tool steel, copper, aluminum, and other suitable cold-drawing materials. Vamzdžiams ar specialiems profiliams gali prireikti kitokių įrankių ir juos reikia įvertinti atskirai prieš užsakant.
Taupymas priklauso nuo pradinio nukreipimo ilgio, strypo ilgio, skersmens, medžiagos ir gamybos būdo. Įprastu būdu nuo kiekvieno strypo galima pašalinti apie 100–300 mm, kad būtų sukurtas smailus galas. Todėl šio etapo pašalinimas gali pagerinti medžiagos išeigą, tačiau faktinis sutaupymas turėtų būti skaičiuojamas pagal kliento strypo matmenis ir esamą nukrypimo nuolaidą, o ne kaip fiksuotą procentą.
Nebūtinai. Šaltasis piešimas gali pagerinti matmenų tikslumą ir paviršiaus būklę, tačiau jis neturėtų būti laikomas specialaus tiesinimo pakaitalu, kai taikomi griežti tiesumo reikalavimai. Jei gatavam gaminiui reikalingas kontroliuojamas tiesumas, po piešimo gamybos liniją galima konfigūruoti atskiru tiesinimo procesu.
Prieš pateikdamas citatą, tiekėjas turėtų gauti medžiagos klasę, pradinį skersmenį, gatavą skersmenį, reikiamą brėžinio ilgį, strypo ilgį, reikiamą galią, tikslinio matmenų toleranciją, brėžinio leidimus, jei žinoma, ir turimą gamyklos maitinimo šaltinį. Esamos smailios juostos nuotraukos arba pavyzdžiai taip pat gali padėti nustatyti štampai įvesties sąlygas ir reikiamą stūmimo galvutės konfigūraciją.
Standartinė konfigūracija paprastai apima hidraulinį maitinimo bloką, pagrindinį variklį, galinę stūmimo galvutę, tempimo cilindrą ir vežimėlį, štampavimo laikiklį, PLC ir HMI valdymo sistemą bei sutartus standartinius įrankius. Tikslus štampų komplektas, elektriniai komponentai, automatinė pakrovimo ar iškrovimo sistema ir kita pagalbinė įranga turi būti patvirtinta techninėje pasiūlyme, nes tai priklauso nuo užsakovo medžiagos, matmenų ir automatikos reikalavimų.
Adresas
NR.163, Shatongo kelias, Shabu 2-oji pramoninė zona, Dalang miestas, Dongguan miestas, Guangdong, Kinija
Tel
El. paštas