Whatsapp
Siūlome platų tikslaus metalo apdirbimo įrangos asortimentą, įskaitant tiesinimo, šaltojo tempimo, smailinimo, nuožulnumo, pjovimo, sriegių valcavimo stakles ir tempimo štampus, pritaikytus vamzdžių, strypų ir vielos medžiagoms įvairiose pramonės šakose.
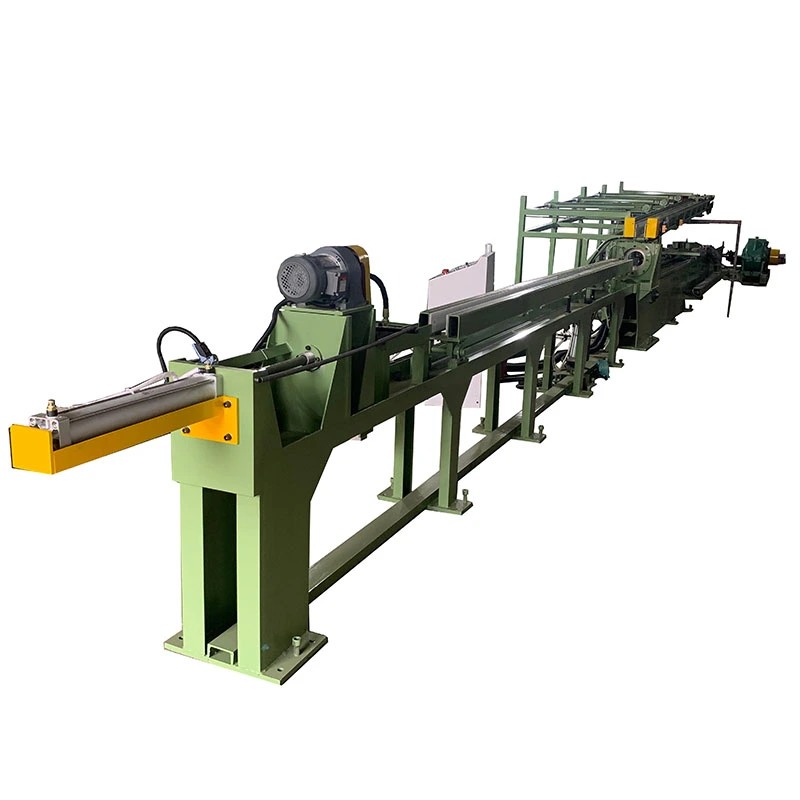
TheAutomatinė išsiplėtimo piešimo mašinanaudojamas, kai vamzdžiui reikia didesnio ar tikslesnio vidinio skersmens, nekaitinant medžiagos. Hidraulinis cilindras per angą varo plėtimosi šerdį, suteikdamas kontroliuojamą radialinę deformaciją, kad būtų ištaisytavidiniai matmenys ir ovalumas. Nuo FR-10T iki FR-500T diapazonas apima plėtimosi jėgas10–500 tonųsu smūgiais iki10 m, o kelių siurblių hidraulinės sistemos pritaiko galią prie skirtingų vamzdžių dydžių ir apkrovų. Jis tinkaanglinis plienas, legiruotasis plienas, nerūdijantis plienas ir specialūs metaliniai vamzdžiai, įskaitant didelio skersmens tikslius vamzdžius, deformuotas dalis ir sujungimui paruoštus vamzdžių galus.
TheAutomatinė išsiplėtimo piešimo mašinayra hidraulinis šalto apdirbimo tempimo stalas, skirtas padidinti metalinių vamzdžių vidinį skersmenį be šildymo. Užuot sumažinęs vamzdžio dydį, kaip įprastu šaltuoju tempimu, jis ištraukia besiplečiantį šerdį per angą, kad padidintų vidinį skersmenį, pagerintų apvalumą ir priartintų vamzdį prie reikiamo galutinio matmens.
Šis procesas yra naudingas, kai vamzdžio ruošinys yra mechaniškai tvirtas, bet jo vidinis skersmuo, ovalumas arba galutinis dydis neatitinka brėžinio specifikacijų. Jis taip pat naudojamas gaminant didesnio skersmens tikslius vamzdžius iš mažesnio pradinio dydžio, kitu atveju reikėtų karšto plėtimosi ir papildomos apdailos.
FangRong FR serijos viršeliai10-500 tonų išsiplėtimo jėga, su standartu10 m efektyvus išsiplėtimo smūgis. Tinkamas modelis daugiausia priklauso nuo vamzdžio medžiagos, sienelės storio, pradinio ir tikslinio skersmens, vamzdžio ilgio ir reikalingo išsiplėtimo per praėjimą, o ne vien nuo skersmens.


Tipiška gamybos problema yra vamzdis, kuris pasiekė reikiamą sienelės storį, tačiau vis dar turi per mažą arba ovalią vidinę angą. Vėl sumažinus vamzdį įprastu tempimo stendu, matmenys pasislinktų neteisinga kryptimi. Išsiplėtimo tempimo stendas tai sprendžia taikydamas kontroliuojamą radialinę deformaciją iš vamzdžio vidaus.
Vamzdis prispaudžiamas prie mašinos pagrindo, angoje yra išsiplėtimo įtvaras, o hidraulinis cilindras traukia įtvarą per vamzdį. Įtvaras verčia vamzdžio sienelę į išorę apskaičiuotame deformacijos diapazone. Didinant skersmenį, galima naudoti kelis praėjimus, o ne bandyti per daug išplėsti vienu praėjimu.
Praktinis pavyzdys:Kinijos vamzdžių gamintojas naudojo anFR-400Tmašina didelio skersmens vamzdžiams, naudojamiems naftos ir dujotiekio projekte. Didelės traukos jėgos ir ilgo darbinio eigos derinys buvo pasirinktas, nes gamybos reikalavimai buvo susiję su ilgiais vamzdžiais ir kontroliuojamais vidiniais matmenimis. Trumpesniems vamzdžiams ar mažesnio skersmens keitimui mažesnis FR modelis gali būti ekonomiškesnis.
Mažas vidinis skersmuo:Kai išorinis skersmuo ir sienelės storis jau yra arti reikalaujamų verčių, išplečiant angą galima pakoreguoti vidinį matmenį nepradėjus formavimo proceso iš naujo.
Vamzdžio ovalumas:Vamzdžiai gali tapti neapvalūs valcavimo, suvirinimo, transportavimo ar ankstesnių formavimo operacijų metu. Kontroliuojamas vidinis plėtimasis gali pagerinti apvalumą, kai deformacija patenka į pasirinkto įtvaro proceso galimybes.
Didelio skersmens tiksliųjų vamzdžių gamyba:Įprastas šaltasis tempimas pirmiausia yra redukcinis procesas. Išsiplėtimo brėžinys numato priešingą formavimo kryptį, todėl yra naudingas pasirinktoms didelio skersmens besiūliams arba suvirinamiesiems vamzdžiams.
Vamzdžio galo paruošimas: Where a pipe end needs to reach a defined internal dimension before flanging or joining, a dedicated expansion tool can be designed for the required geometry.
Karšto formavimo skalė ir oksidacija:Jei medžiaga ir plėtimosi santykis leidžia dirbti šaltai, procese išvengiama kaitinimo etapo, naudojamo karšto plėtimosi metu. Tai gali sumažinti oksidų susidarymą ir vėlesnius valymo reikalavimus. Tačiau šaltasis plėtimasis nėra automatiškai geriausias pasirinkimas kiekvienam lydiniui ar plėtimosi santykiui; pirmiausia reikia patikrinti medžiagos plastiškumą ir leistiną deformaciją.
1. Vamzdžio padėtis:Ruošinys dedamas ant mašinos pagrindo ir sulygiuotas su išsiplėtimo ašimi. Tinkamas išlyginimas yra svarbus ilgiems vamzdžiams, nes per didelis ekscentriškumas gali paveikti galutinę angą.
2. Įtvaro montavimas:Į vamzdį įkišamas atitinkamas išsiplėtimo įtvaras. Įtvaro skersmuo, nosies geometrija, medžiaga ir paviršiaus apdaila parenkami pagal vamzdžio rūšį ir tikslinius matmenis.
3. Hidraulinis išsiplėtimas:Pagrindinis cilindras traukia šerdį per vamzdį. Hidraulinė sistema užtikrina kontroliuojamą jėgą, o ne smūginę apkrovą, susijusią su mechaninėmis traukimo sistemomis.
4. Matmenų korekcija:Kai įtvaras juda per angą, vamzdžio sienelė patiria kontroliuojamą plastinę deformaciją. Tikrasis pasiekiamas išsiplėtimas priklauso nuo medžiagos stiprumo, sienelės storio, pradinio skersmens, tepimo, įtvaro geometrijos ir praėjimų skaičiaus.
5. Patikra:Po išsiplėtimo prieš kitą operaciją galima patikrinti vamzdžio vidinį skersmenį, ovalumą, sienos būklę ir bendrą matmenų atitiktį.
FR serijoje naudojami hidrauliniai jėgos agregatai, sukonfigūruoti pagal mašinos tonažą. Žemesnio slėgio didesnio srauto siurbliai gali būti naudojami greitam cilindro judėjimui, o aukšto slėgio siurbliai užtikrina jėgą, reikalingą plėtimosi takto metu. Didesnėse mašinose keli siurbliai leidžia šias dvi darbo sąlygas tvarkyti atskirai.
Šis skirtumas yra svarbus gamyboje. Mašina, pasirinkta tik maksimaliai jėgai, vis tiek gali turėti bereikalingai ilgą ciklą, jei hidraulinė sistema negali greitai pajudinti cilindro grįžimo ir artėjimo eigos metu. Ir atvirkščiai, didėjantis hidraulinis srautas neišsprendžia jėgos trūkumo plėtimosi metu. Todėl siurblio išdėstymas turi atitikti reikiamą išsiplėtimo jėgą ir gamybos ciklą.
| Modelis | Išsiplėtimo jėga (tonomis) | Pagrindinis cilindras (mm) | Efektyvus smūgis (m) | Hidraulinio siurblio variklis |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 kW |
| FR-20T | 20 | φ150 | 10 | 37 kW |
| FR-30T | 30 | φ180 | 10 | 45 kW |
| FR-50T | 50 | φ200 | 10 | 75 kW |
| FR-100T | 100 | φ250 | 10 | 55 kW × 2 |
| FR-200T | 200 | φ520 | 10 | 90 kW × 2 |
| FR-300T | 300 | φ630 | 10 | 90 kW × 2 |
| FR-400T | 400 | φ630 | 10 | 55 kW fiksuoto tūrio siurblys × 2 + 110 kW × 2 |
| FR-500T | 500 | φ630 | 10 | 75 kW fiksuoto tūrio siurblys × 2 + 110 kW × 2 |
Svarbu:Tonažas nėra tiesioginis vamzdžio skersmens rodiklis, kurį mašina gali apdoroti. Reikalinga jėga turi būti apskaičiuojama pagal vamzdžio medžiagą, sienelės storį, pradinį skersmenį, tikslinį skersmenį, plėtimosi santykį, tepimo būklę ir įrankių geometriją. 100 tonų sverianti mašina gali būti tinkama vienam vamzdžiui, bet nepakankama kitam vamzdžiui, kurio skersmuo yra toks pat ir iš tvirtesnės medžiagos.
Prieš pateikdami citatą, pateikitematerial grade, pipe type, outside diameter, starting inside diameter, target inside diameter, wall thickness, pipe length, expansion per pass, and required production quantity. Tada FangRong gali apskaičiuoti apytikslę plėtimosi jėgą ir nustatyti, ar tinkamas plėtimasis vienu ar keliais.
Nepertraukiamai gamybai paprastai geriau neveikti nuolat absoliučia vardine mašinos galia. Darbo jėgos išlaikymas, mažesnis už maksimalią nominalią vertę, užtikrina eksploatavimo ribą, kai skiriasi medžiagos savybės, tepimas arba įeinančio vamzdžio matmenys.
Didelio skersmens vamzdyno vamzdžius ir kitus vamzdyno gaminius gali prireikti kontroliuojamų vidinių matmenų prieš vėliau sujungiant ar tikrinant. FR-200T–FR-500T asortimentas tinka naudoti, kai reikalinga didelė išsiplėtimo jėga ir ilgi darbiniai judesiai.
Paraiškos atvejis:Kinijos vamzdžių gamintojas naudojo anFR-400Tilgų naftos ir dujotiekių vamzdžių išplėtimo stendas. Mašina pasirinkta dėl didelės jėgos talpos ir ilgo darbinio eigos, leidžiančio gamintojui apdoroti dideles dalis, išlaikant kontroliuojamus vidinius matmenis.
Šilumos perdavimo vamzdžių vidinis skersmuo yra svarbus, kai srauto plotas ir matmenų nuoseklumas yra gatavos specifikacijos dalis. Išsiplėtimas yra aktualesnis, kai reikiamos galutinės skylės negalima efektyviai pasiekti kitu mažinimo procesu.
Paprastiems vamzdžiams, kurių pradiniai ir galutiniai matmenys jau neviršija tolerancijos, naudojant išsiplėtimo tempimo stendą gali prireikti nereikalingų veiksmų. Mašina tampa vertinga, kai vidinis dydis arba ovalumo korekcija yra tikroji kliūtis.
Hidraulinių cilindrų vamzdžiams reikalinga kontroliuojama vidinė geometrija, nes stūmoklio, sandariklio ir kreipiklio komponentai priklauso nuo angos matmenų ir paviršiaus būklės. Išplėtimas gali būti svarstomas, kai esamos vamzdžio geometrijos reikia kontroliuoti vidinį dydį, o ne toliau mažinti skersmenį.
Ant flanšinių arba sujungtų jungčių vamzdžių galams gali prireikti valdomos išplėstos dalies. Užuot išplėtus visą vamzdį, galima suprojektuoti tam skirtą įtvarą pagal reikiamą galo geometriją.
Paraiškos atvejis:Laivų statybos klientas naudojoFR-200Tmašina vamzdžio galo išplėtimui prieš flanšą. Šaltasis procesas išvengė masto, susijusio su šildymu, ir sumažino valymą po formavimo, reikalingą prieš kitą gamybos operaciją.
Automatinė plėtimosi braižymo mašina gali būti sukurta anglinio plieno, legiruotojo plieno, nerūdijančio plieno, vario, aliuminio, titano, nikelio lydinių ir kitų tinkamų metalų gamybai. Medžiagų pasirinkimas yra svarbus, nes didelio stiprumo arba mažo lankstumo lydiniams gali prireikti mažesnio išsiplėtimo per praėjimą ir labiau kontroliuojamų įrankių sąlygų.
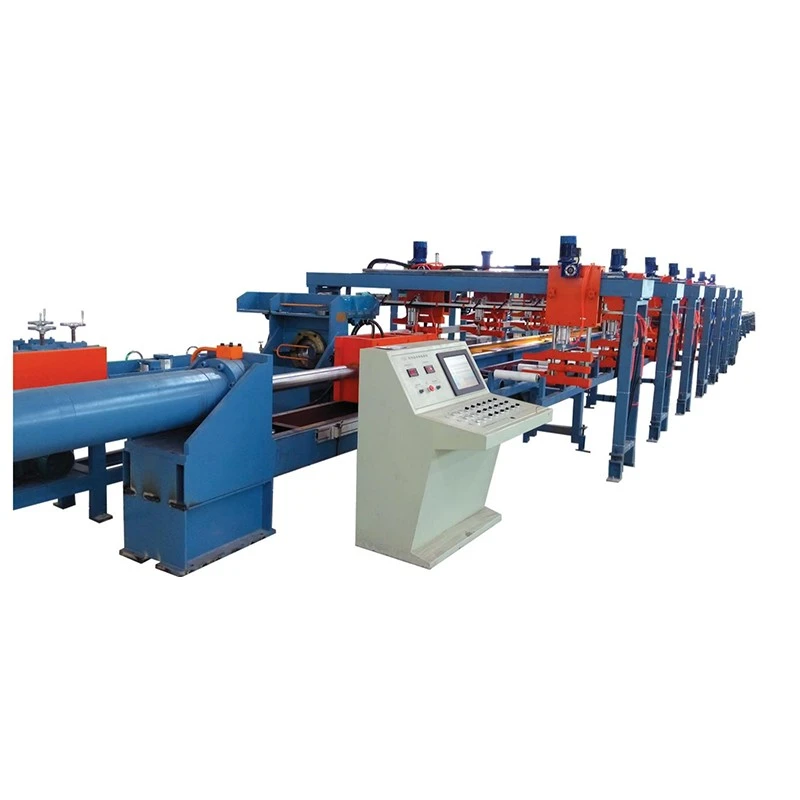
Įprastą FR serijos sistemą sudaro pagrindinis hidraulinis cilindras, hidraulinis jėgos agregatas, tempimo vežimėlis, vamzdžių suspaudimo mechanizmas, išsiplėtimo įtvaro mazgas, PLC valdymo sistema, HMI, elektros spinta, hidrauliniai vožtuvai ir reikiama mašinos konstrukcija.
Įrankiai yra pritaikyti konkrečiai programai.Įtvaras negali būti pasirinktas tik iš mašinos tonažo. Jo darbinis skersmuo, profilis, ilgis, medžiaga ir paviršiaus būklė turi atitikti vamzdžio specifikaciją. Specialūs įtvarai, kelių eilių įrankiai, vamzdžio galų plėtimo įrankiai, padavimo sistemos ir automatinis pakrovimas arba iškrovimas gali būti pateikiami atskirai, kai reikia.
FangRong gamina įrangą per savo Dongguan ir Yangjiang gamybos įrenginius. Gamybos procesas apima inžinerinę peržiūrą, komponentų patikrą, precizinį apdirbimą, hidraulinį surinkimą, elektrinį integravimą, PLC programavimą, mašinų derinimą ir galutinį bandymą.
Užsakymo inžinerija:Prieš galutinai nustatant cilindro jėgą, įtvaro geometriją ir hidraulinę konfigūraciją, peržiūrimi vamzdžių matmenys ir medžiagų duomenys.
Komponentų patikrinimas:Pagrindinės hidraulinės ir mechaninės dalys yra patikrintos prieš surinkimą.
Tikslus apdirbimas:Cilindrų kiaurymės ir įtvarų dalys yra apdirbamos pagal nurodytus matmenų reikalavimus.
Hidraulinis bandymas:Hidraulinės grandinės, vožtuvai ir cilindrai prieš galutinį integravimą yra išbandomi slėgiu.
Lygiavimas:Patikrinama traukimo vežimėlis, kreipiančioji sistema, cilindras ir vamzdžio vidurinė linija, nes nesutapimas gali turėti įtakos ilgo vamzdžio išsiplėtimo rezultatams.
Funkcinis testas:Mašina eksploatuojama prieš išsiuntimą. Kai tiekiami kliento vamzdžių pavyzdžiai, gali būti atlikti faktiniai išsiplėtimo bandymai, siekiant patikrinti siūlomą procesą.
Galutinė patikra:Hidraulinis nuotėkis, slėgio stabilumas, elektros sauga, mašinos judėjimas ir baigtų vamzdžių matmenys tikrinami pagal sutartus tikrinimo reikalavimus.
ISO 9001:2015— Kokybės valdymo sistema, apimanti atitinkamą projektavimo, gamybos, įrengimo ir aptarnavimo veiklą. Sertifikato Nr. UQ231211R1.
CE ženklinimas— Standartiniai FR modeliai tiekiami pagal taikomus Europos rinkos reikalavimus su mašinų saugos priemonėmis, įtrauktomis į mašinos konstrukciją. Taikomi atitikties dokumentai turi būti patvirtinti pagal galutinę mašinos konfigūraciją ir paskirties rinkos reikalavimus.
SGS patikrinimas— Trečiosios šalies patikrinimas gali būti organizuojamas pagal kliento patikros apimtį ir sutarties reikalavimus.
Patentuotos technologijos— FangRong praneša apie 32 išradimų patentus ir daugiau nei 100 naudingųjų modelių patentų, apimančių technologijas, naudojamas jos metalo formavimo įrangoje.
MOQ:1 pilna mašina/komplektas standartinei FR serijos įrangai. Specialios gamybos linijos, kelių mašinų projektai ir pritaikyti įrankiai pateikiami pagal projekto apimtį.
Pakopų kainodara:Kadangi mašinos nuo FR-10T iki FR-500T labai skiriasi hidrauline galia, cilindro dydžiu, įrankiais ir automatizavimu, kainos nurodomos pagal modelį ir konfigūraciją, o ne naudojant vieną universalią vieneto kainą. Kelių mašinų užsakymų pasiūlyme turi būti aiškiai nurodytas kiekio intervalas ir atitinkama vieneto kaina, pavyzdžiui:1 rinkinys / 2–4 rinkiniai / 5+ rinkiniai. Galutinis kiekių ir kainų grafikas patvirtintas komercinėje citatoje.
FOB sąlygos:FOB kainodara nustatoma pagal sutartą siuntimo uostą Kinijoje. Citatos turi tiksliai nurodytiFOB prievadas, pavyzdžiui, Šanchajaus uostas arba Šendženo uostas, kartu su mašinos konfigūracija, pakavimo apimtimi ir siuntos kiekiu. Vidaus gabenimas į nurodytą uostą įtraukiamas arba neįtraukiamas pagal galutinę Incoterms kainą.
Standartinis užsakymo pristatymo laikas:Paprastai reikia nuo FR-10T iki FR-100T30-60 dienųgavus sutartą avansą ir techninį patvirtinimą. Paprastai reikia nuo FR-200T iki FR-500T90-120 dienųdėl didesnių hidraulinių sistemų, cilindrų, konstrukcijų ir bandymų reikalavimų.
Greitas užsakymas:Galima įvertinti pagreitintą gamybos grafiką skubiems projektams, atsižvelgiant į esamą dirbtuvių pajėgumą, komponentų prieinamumą ir reikiamą konfigūraciją. Paspartintas pristatymo data patvirtinama tik atlikus inžinerinę peržiūrą ir suplanavus gamybos planą; tai neturėtų būti daroma iš standartinio pristatymo laiko.
Mokėjimas:Standartinės komercinės sąlygos yra30% užstatas su užsakymo patvirtinimu ir 70% likutis prieš išsiuntimą po gamyklos priėmimo bandymo, jeigu pirkimo-pardavimo sutartyje nenurodyta kitaip.
Garantija:12 mėnesių nuo paleidimo pagal sutartas garantines sąlygas.
„FangRong“ gali pateikti pamatų brėžinius, inkaro varžtų išdėstymą, montavimo nurodymus, paleidimo palaikymą ir operatoriaus mokymus. Standartinis paleidimo mokymas apima mašinos valdymą, įtvaro keitimą, pagrindinę hidraulinę priežiūrą ir bendrą gedimų diagnostiką.
Įrenginiams užsienyje prieš išsiunčiant reikia susitarti dėl reikalingų paslaugų apimties. Galimas nuotolinis trikčių šalinimas įprastoms eksploatavimo problemoms spręsti, o projektams, kuriems reikalinga montavimo priežiūra arba paleidimas, gali būti teikiama techninė pagalba vietoje.
Įprasta šalto tempimo mašina paprastai sumažina išorinį skersmenį ir sienelės storį. Išsiplėtimo traukimo mašina traukia besiplečiantį šerdį per vamzdį, kad padidintų vidinį skersmenį. Teisingas pasirinkimas priklauso nuo to, ar gamybos problema yra per didelis išorinis skersmuo, ar per maža vidinė anga.
Mašinos tonažas turėtų būti apskaičiuojamas pagal medžiagos rūšį, sienelės storį, pradinį skersmenį, tikslinį skersmenį, plėtimąsi per praėjimą, vamzdžio ilgį ir įrankių konstrukciją. Norint pasirinkti mašiną, vien išorinio vamzdžio skersmens nepakanka. Prieš užsakydami atsiųskite šiuos parametrus jėgos skaičiavimui.
Nėra universalaus kiekvieno vamzdžio išsiplėtimo procento. Naudojant anglinį plieną, skersmuo gali padidėti maždaug 5–15 %, tačiau leistina vertė priklauso nuo medžiagos plastiškumo, sienelės storio, pradinio skersmens, tepimo ir reikiamo matmenų tikslumo. Riboto lankstumo medžiagoms gali prireikti mažesnių žingsnių ir kelių praėjimų.
Taip, kontroliuojamas vidinis plėtimasis gali pakoreguoti tinkamas apvalias vamzdžių dalis. Korekcijos dydis priklauso nuo pradinio ovalumo, sienelės storio, medžiagos stiprumo ir įtvaro konstrukcijos. Dėl didelės deformacijos prieš plėtimą gali prireikti atskiro tiesinimo arba išankstinio formavimo operacijos.
Ne. FR serijos išplėtimo procesas sukurtas kaip šalto darbo operacija. Taip išvengiama nuosėdų ir oksidacijos, susijusios su kaitinimu, tačiau šaltas plėtimasis taip pat padidina medžiagos deformaciją ir darbo kietėjimą. Dėl sudėtingų lydinių arba didelio plėtimosi koeficiento procesas turėtų būti patvirtintas prieš pradedant masinę gamybą.
Taip, su sąlyga, kad vamzdžių specifikacijos neviršys mašinos apskaičiuotos jėgos ir matmenų diapazono. Skirtingiems dydžiams paprastai reikia atitinkamų įtvarų arba įrankių. Kelių dydžių gamybos linija turėtų būti suprojektuota pagal faktinį vamzdžių dydžių diapazoną, o ne darant prielaidą, kad vienas standartinis įtvaras gali apimti visus gaminius.
Pateikite vamzdžio medžiagą, besiūlę arba suvirintą konstrukciją, išorinį skersmenį, pradinį vidinį skersmenį, tikslinį vidinį skersmenį, sienelės storį, vamzdžio ilgį, reikiamą išplėtimą per praėjimą, gamybos kiekį, maitinimo šaltinį, paskirties šalį ir pageidaujamą pristatymo grafiką. Vamzdžių brėžiniai arba pavyzdžiai rekomenduojami pritaikyti įrankiams.
Į standartinį mašinos paketą įeina pagrindinė hidraulinė sistema, tempimo mechanizmas, valdymo sistema, mašinos konstrukcija ir standartinė darbui reikalinga įranga. Konkrečiam pritaikymui pritaikyti įtvarai, specialūs spaustukai, automatinės pakrovimo ir iškrovimo sistemos, pailginti eigai ir kiti pritaikyti įrankiai pateikiami pagal vamzdžio specifikaciją.
Standartinėms FR-10T–FR-100T mašinoms paprastai reikia 30–60 dienų, o FR-200T–FR-500T mašinoms paprastai reikia 90–120 dienų po techninio ir komercinio patvirtinimo. Pagal gamybos pajėgumus ir komponentų prieinamumą skubiems projektams galima įvertinti pagreitintą tvarkaraštį.
Taip. Tais atvejais, kai išsiplėtimo jėga, matmenų atkūrimas ar kelių eilių įrankiai yra neaiškūs, pateikiant reprezentatyvius vamzdžių pavyzdžius arba išsamius matmenų duomenis, inžinierių komanda gali įvertinti procesą prieš galutinę mašinos konfigūraciją. Tai ypač naudinga didelio stiprumo lydiniams, dideliems plėtimosi laipsniams ir pritaikytam vamzdžio galo formavimui.
Taip. Galimi pamatų brėžiniai, montavimo instrukcijos, paleidimas ir operatoriaus mokymai. Taip pat gali būti teikiama techninė pagalba vietoje, kai to reikalauja projektas.
Standartinis garantinis laikotarpis yra12 mėnesių nuo paleidimo, atsižvelgiant į sutartas garantijos sąlygas. Atsarginės dalys ir techninė pagalba gali būti tiekiami pasibaigus garantiniam laikotarpiui.
Taip. Tinkinimas gali apimti plėtimosi taktą, įtvaro geometriją, vamzdžių suspaudimą, kelių eigų įrankius, hidraulinę konfigūraciją, padavimo ir išleidimo sistemas, PLC sekas ir automatinį gamybos linijos integravimą. Pritaikymas turėtų būti pagrįstas faktiniais vamzdžių matmenimis ir gamybos tikslais, o ne tik nominaliu mašinos tonažu.
Adresas
NR.163, Shatongo kelias, Shabu 2-oji pramoninė zona, Dalang miestas, Dongguan miestas, Guangdong, Kinija
Tel
El. paštas